商机详情 -
山东工业级差压式气密检测仪厂家
一套完整检测流程分为充气、平衡稳压、差压采集、排气四个阶段,平衡稳压阶段是保障精度的关键,欧耐思CS差压式单通道气密检测仪可根据工件容积自动适配稳压时长,小容积3C电子稳压只需0.8秒,大型新能源电池包稳压自适应调节至5秒,差压式气密检测仪可识别0.001Pa级别的压差变化,能捕捉肉眼完全无法观测的微漏,这也是新能源、医疗器械等高密封标准行业优先选用差压式气密检测仪的根本原因。市面上很多低价检测设备只标注压力量程,刻意隐瞒差压分辨率参数,客户采购时极易踩坑,差压式气密检测仪的主要价值不在于测试压力,而在于微小压差的识别能力,分辨率数值越小,微漏检出能力越强,适合对防水、防漏安全等级要求严苛的全品类精密产品检测。差压式气密检测仪让参数版本更便于追溯。山东工业级差压式气密检测仪厂家
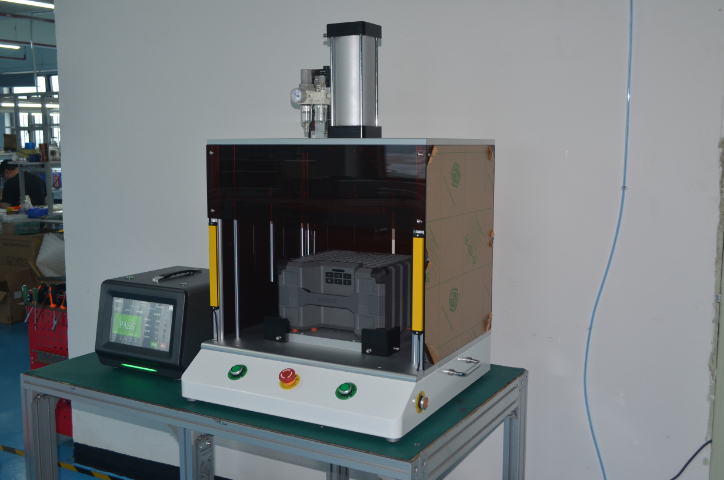
把差压式气密检测仪接入自动化产线,除了完成一次合格或不合格判定,还要提前确认扫码、参数调用、工装联锁、上下料、异常复测和数据保存。若产品编码与参数版本没有绑定,换型后很容易调用错程序;若只保存判定结果,后续也难以判断波动来自设备、工装还是产品。通过测试端与参照端之间的压差变化判断密封状态,因此曲线、压力、时间和判定值可以与批次信息一起留存。针对小容积精密件、汽车电子、阀体组件和医疗配件,欧耐思科技会围绕微小泄漏、重复性和判定边界评估CS差压系列、多通道工装和产线接口,先把字段、权限与复测规则讲清楚。数据链路设计完整后,班组交接、质量追溯和维护排查才有统一依据。广东电池差压式气密检测仪规格型号差压式气密检测仪可配合标准漏孔检查基线。
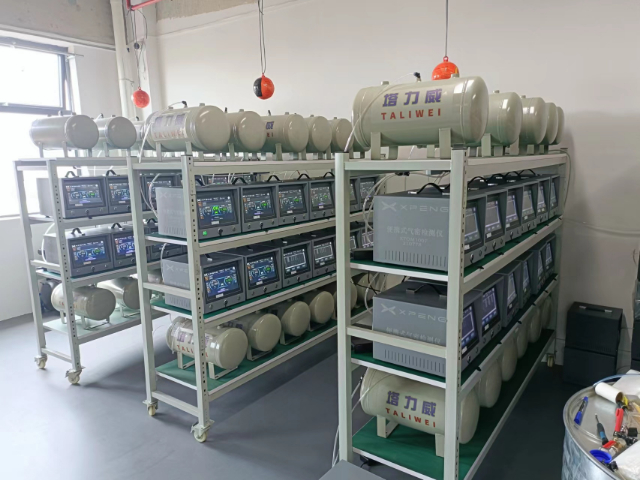
产线希望差压式气密检测仪再快几秒,不能只把稳压时间和检测时间直接缩短。一次检测还包含充气、稳压、测量、排气和上下料,任何一段过短,都可能让温度效应、材料弹性或气路残余没有充分稳定。针对小容积精密件、汽车电子、阀体组件和医疗配件,建议用典型良品、边界件和异常件分别跑几组节拍,记录每组的重复性、误判次数和复测结果,再决定时间参数。通过测试端与参照端之间的压差变化判断密封状态,所以节拍压缩必须服从稳定判定。欧耐思科技通常会围绕微小泄漏、重复性和判定边界评估CS差压系列、多通道工装和自动上下料的配合方式。这样得到的节拍才可以交给班组长期执行,而不是只在调试当天看起来速度很快。
气密检测数据忽高忽低、合格与 NG 交替出现,是困扰产线的常见难题。环境温湿度变化、气源压力不稳、工装密封不一致、参数设置不合理,都会导致差压式气密检测仪输出波动。人工操作差异加剧不稳定性,不同员工装夹力度、等待时间不同,检测结果缺乏可比性。数据波动迫使企业重复检测、停机排查,占用产能,延长交付周期,增加生产成本。很多低价差压式气密检测仪无温度补偿与气源稳压设计,无法适应车间复杂环境,长期使用加剧效率瓶颈。企业亟需具备抗干扰能力、数据一致性强的差压式气密检测仪,保障产线稳定运行,提升整体生产效率。检测前先让差压式气密检测仪完成空载自检。
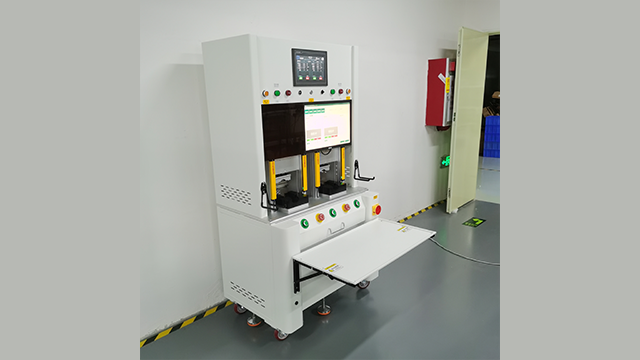
现场想用差压式气密检测仪区分“产品漏”还是“夹具漏”,可以按固定顺序排查。先封堵夹具测本底,再对同一良品连续测试;然后重新装夹,观察结果是否随装夹动作变化;随后交换产品或工位,确认泄漏信号跟着谁移动。通过测试端与参照端之间的压差变化判断密封状态,但设备看到的是系统变化,不会自动告诉操作者漏点在哪。密封圈磨损、压紧不足、接头松动和产品变形都可能产生相似曲线。欧耐思科技处理小容积精密件、汽车电子、阀体组件和医疗配件项目时,会把夹具编号、装夹次数、参数版本和复测结论一起记录,并围绕微小泄漏、重复性和判定边界检查CS差压系列及工装。按证据排查,比反复调判定值更容易找到真正原因。差压式气密检测仪兼顾样件验证与量产抽检。山东工业级差压式气密检测仪厂家
差压式气密检测仪可辅助分析稳压阶段的波动。山东工业级差压式气密检测仪厂家
测试压力如何设定。围绕差压式气密检测仪制定检测流程时,需要结合产品结构与使用工况确定测试压力,不能只依据设备名称直接套用设置。现场常见检查位置包括参照腔、测试腔、切换阀、气路接头和夹具密封面,可以先确认两端容积与温度条件,再比较压差曲线。验证期间建议用多组样件比较不同压力下的曲线变化,同步记录测试压力、充气时间、稳压时间、检测时间、环境条件、工装编号和样件状态。这些信息需要和拆检结论放在一起比较,才能判断变化来自产品、工装还是气路,避免只调整某一个参数。东莞欧耐思科技有限公司简称欧耐思科技,业务覆盖气密性检测、防水泄漏测试和新能源汽车检测,可提供差压、直压、便携、嵌入、柜式、流量系列以及配套工装。在差压式气密检测仪项目中,欧耐思科技可结合客户样件安排方法比较、夹具确认、配方整理、现场调试和操作培训,并将空载自检、标准件核查、边界件复测和数据留档纳入交付流程。完成这些步骤后,可以让测试条件与真实密封需求保持对应,也让后续换型与维护有清楚依据。山东工业级差压式气密检测仪厂家