商机详情 -
东莞手表差压式气密检测仪使用方法
测试过程中,标准参考腔与待测工件腔体完全同步充气、同步保压,车间温度升高时,两个腔体内部气体同步膨胀产生同等压力上升,差压传感器两端压力同步变化,差值归零;只有待测工件存在泄漏,测试腔压力下降,标准腔压力保持稳定,两者形成稳定压差,差压式气密检测仪才能计算真实泄漏量。如果差压式气密检测仪的参考腔容积与待测工件容积差距超过 10 倍,气体膨胀收缩幅度不一致,会产生大量虚假压差,欧耐思可根据客户工件尺寸定制匹配容积的参考腔,多通道差压式气密检测仪每个工位配备专属标准腔,各工位检测数据互不干扰,单工位故障不会影响整机运行。定期维护差压式气密检测仪时,标准腔密封性校验是重要步骤,每月一次腔体保压测试可杜绝参考腔微漏导致的整机检测失效,保障差压式气密检测仪长期稳定输出检测数据。差压式气密检测仪数据可关联批次和产品编号。东莞手表差压式气密检测仪使用方法
东莞欧耐思 CS 差压式气密检测仪采用进口高灵敏度差压传感器,分辨率达 0.1Pa,可识别微泄漏,解决漏检误判痛点。设备搭载智能算法,实现温度、气压、容积形变自动补偿,抵消环境干扰,数据重复性 Cpk≥1.67,满足制造质控要求。差压式气密检测仪支持 0.01mL/min 级泄漏检测,适配新能源电池包、汽车零部件、精密电子等高要求场景,批量检测一致性强。公司拥有 20 余项自主技术项目,持续优化硬件与软件,确保差压式气密检测仪长期稳定输出高精度数据,帮助企业把不良品拦截在生产环节,降低售后返工成本。惠州包装袋差压式气密检测仪使用方法工装密封不稳,会干扰差压式气密检测仪判断。
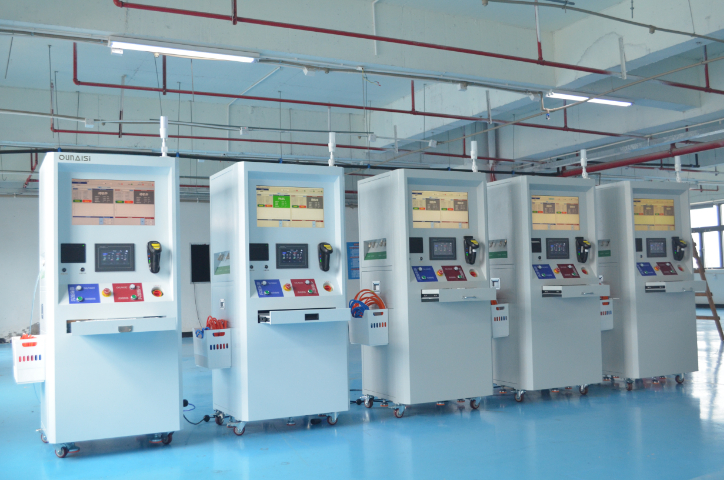
阀体泵体看多接口。在小容积电子部件、阀体、连接器与精密壳体检查中评估差压式气密检测仪,工程人员应分析进出口、阀芯和装配面的密封路径。现场常见检查位置包括参照腔、测试腔、切换阀、气路接头和夹具密封面,可以先确认两端容积与温度条件,再比较压差曲线。验证期间建议分步骤封堵接口并观察各阶段数据,同步记录测试压力、充气时间、稳压时间、检测时间、环境条件、工装编号和样件状态。这些信息需要和拆检结论放在一起比较,才能判断变化来自产品、工装还是气路,避免只调整某一个参数。东莞欧耐思科技有限公司简称欧耐思科技,业务覆盖气密性检测、防水泄漏测试和新能源汽车检测,可提供差压、直压、便携、嵌入、柜式、流量系列以及配套工装。在差压式气密检测仪项目中,欧耐思科技可结合客户样件安排方法比较、夹具确认、配方整理、现场调试和操作培训,并将空载自检、标准件核查、边界件复测和数据留档纳入交付流程。这套做法能够便于判断多接口部件的装配状态,并便于不同班组按统一记录执行。
产品外壳没有现成充气口,并不说明差压式气密检测仪一定不能测,也不说明随便做个罩子就能得到可靠结果。需要先看内部腔体是否连通、哪些位置可以封堵、密封面是否规则,以及产品在压力下会不会变形。通过测试端与参照端之间的压差变化判断密封状态,因此测试空间必须稳定且可重复。对小容积精密件、汽车电子、阀体组件和医疗配件,常见做法包括定制堵头、包络腔或通过装配接口间接充气,但具体路线仍要结合样件确认。欧耐思科技评估此类项目时,会围绕微小泄漏、重复性和判定边界选择CS差压系列,先把产品结构图、样件照片和可密封位置整理清楚,再决定工装。工装本底没有确认之前,不应把曲线变化直接解释为产品泄漏。产品容积变化后,应重设差压式气密检测仪参数。
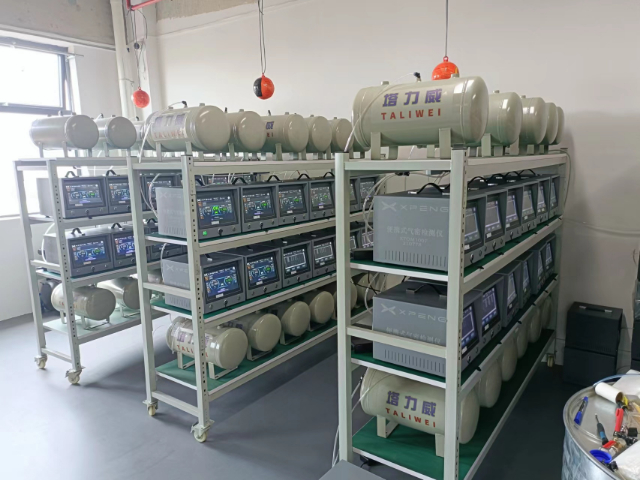
样件验证先行。围绕差压式气密检测仪开展项目评估时,不能只看一次合格或不合格,还要在选型前确认检测方法与产品是否匹配。检测对象常见的泄漏路径包括参照端、测试端、气路接头与工装密封面,通过两端压力差变化观察微小泄漏趋势。项目沟通时,应记录产品容积、测试压力、稳压时长、检测节拍、允许泄漏量、接口方式和工装压紧位置,并安排安排典型样件做多轮测试并对照拆检结果。这样可以把仪器状态、工装状态和产品状态分开核对,缩短设备导入后的参数磨合。欧耐思科技围绕气密性检测、防水泄漏测试和新能源汽车检测,提供差压、直压、便携、嵌入、柜式、流量等系列,同时配套桌面工装、堵头模具、样件验证、参数设置、现场调试和售后支持。在差压式气密检测仪方案实施中,技术人员可用合格件、边界件与异常件进行多轮复测,再把确认后的参数版本、工装编号、检测曲线和复测结论纳入日常记录。这类做法有助于班组按同一口径操作,也方便产品改型或工装维护后重新核对检测基线。产线是否需要差压式气密检测仪建立复测规则?东莞手表差压式气密检测仪使用方法
使用差压式气密检测仪时,稳压时间不能只按产线节拍随意压缩。东莞手表差压式气密检测仪使用方法
研发阶段先做样件验证很多企业在研发阶段就会关注差压式气密检测仪,因为新产品还没有形成固定检测标准,直接套用量产参数容易出现判定边界不清。研发样件可以先通过差压式气密检测仪建立压力、稳压时间、检测时间和泄漏判定范围,再观察不同结构、不同密封件和不同装配方式下的数据变化。这种验证可以帮助工程团队提前发现密封边界、接口封堵和材料弹性带来的影响,减少后期反复改工装。欧耐思科技的方案通常会把样件测试、工装适配和参数记录放在一起看,必要时再结合 BS 直压、LS 流量或 GT 模拟水深水检设备做对照。当样件数据稳定后,再把差压式气密检测仪的参数迁移到小批量或量产检测中,流程会更稳妥。这类前置验证还能帮助采购和工程团队统一验收口径,减少后期沟通成本。东莞手表差压式气密检测仪使用方法