商机详情 -
杭州后副车架焊接生产线销售
上海宇创自动化的机器人弧焊工作站完成装配之后,会在厂区内开展多项目出厂测试。测试内容包含机器人运动测试、工装动作测试、焊接电源联动测试、安全回路测试等项目,同时使用客户提供的工件样品开展试焊作业。技术人员记录试焊效果,调整焊接参数与运动轨迹,处理运行过程出现的各类问题。全部测试项目完成且试焊样品达到工艺要求之后,设备才会安排拆包装车发货。完整的出厂测试流程,提前发现设备潜在问题,减少设备运抵客户现场后的调试工作量,保障弧焊工作站到厂后顺利投入试生产。弧焊工作站搭配高清摄像头辅助观察焊缝质量。杭州后副车架焊接生产线销售
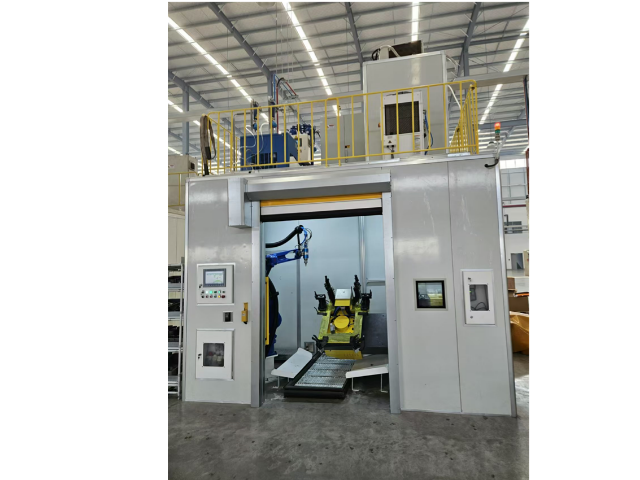
原料锻压铸造类构件表面存在氧化皮,工件尺寸存在一定公差,这类工件焊接对弧焊工作站的适应性提出更高要求。上海宇创自动化针对锻压铸造件的工况特点,在弧焊工作站内增加焊缝寻位功能,通过电弧传感检测焊缝位置,补偿工件装夹带来的位置偏差。锻铸件壁厚普遍偏大,需要多层多道焊接,弧焊工作站可提前编写多层多道焊接程序,自动规划每层焊道路径,连续完成厚板焊接作业。宇创工程师前期会对锻铸件母材开展焊接工艺评定,测试焊接热输入对铸件性能的影响,规避裂纹等焊接缺陷。弧焊工作站搭配重载变位机构,承载重量较大的锻压构件,调整工件姿态。系统适合各类铸造底座、锻压支架等重型构件焊接,提升厚大锻铸件自动化焊接可行性。移动式焊接工作站哪家正规低耗弧焊工作站,兼顾高效与绿色生产。
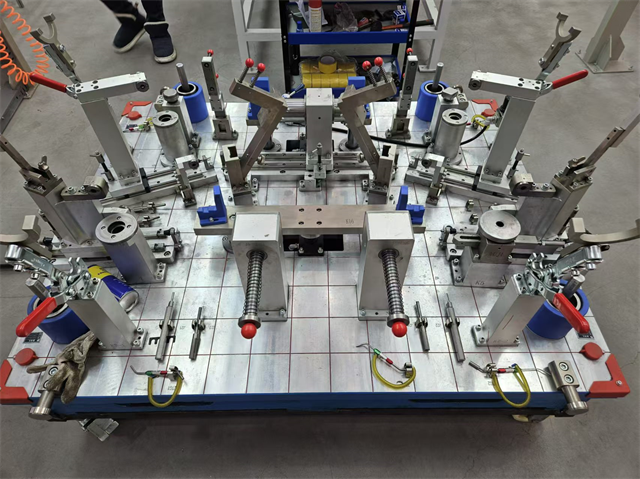
仪盘仪表配件多为小型精密金属构件,焊接精度要求高、外观标准严格,上海宇创自动化针对性开发适配仪表行业的机器人弧焊工作站。设备采用精细化焊接工艺控制,可完成小型配件的点焊、连续焊作业,焊缝平整规整,可满足仪表配件的外观与使用标准。工作站体积小巧、布局灵活,适配仪表车间精细化的生产场景,可对接注塑、锻压、成型等前置工序,实现配件成型后的自动化焊接加工。自动化作业模式可规避人工焊接的精度偏差,保障每一批仪表焊接配件的一致性,适配仪表行业标准化生产需求。
铸造行业产出的铸件常会出现需要补焊、拼接焊接的工序,人工焊接难度较大,作业重复性强。上海宇创自动化打造的机器人弧焊工作站,可承接各类铸件工件的焊接加工任务,适配铸件表面起伏大、焊缝走向不规则的特点。技术团队根据铸件轮廓编写机器人焊接程序,调整焊接电流与送丝速度,适配铸件材质的焊接特性。工作站可以搭配传感组件识别工件位置,应对铸件毛坯存在的外形偏差,降低对工件定位精度的要求。自动化作业模式减少人工长时间在烟尘环境下作业,弧焊工作站持续稳定完成铸件焊接工序,助力铸造企业推进焊接环节自动化。电极类型依焊接材料工艺选择。
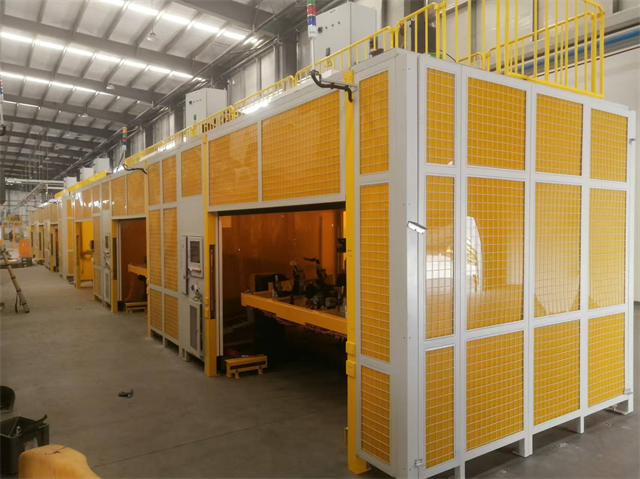
上海宇创自动化科技有限责任公司设计的弧焊工作站采用模块化结构搭建,可根据客户车间布局、工件尺寸与工艺流程拆分组合各个单元。整套系统包含机器人本体、焊接电源、变位工装、安全防护框架、烟尘收集组件与电气控制单元,各模块之间接口标准化,便于后期改造与扩容。弧焊工作站支持单机单工位、单机双工位多种布局形式,双工位模式下,操作人员可在一侧完成工件装夹,机器人在另一侧执行焊接作业,压缩工位等待时间。宇创自动化依托多年机械与电气设计经验,结合四大家族机器人产品完成系统集成,针对碳钢 CO₂气保焊、不锈钢 TIG 及 MIG 焊接工艺做参数匹配。模块化设计降低现场安装难度,方便企业根据订单变化调整工作站配置,适配中小批量多品种工件焊接生产,助力制造企业完成焊接工序自动化升级。家电厂弧焊工作站记录的数据适配消毒柜柜体质检。后副车架焊接生产线供货报价
传感器实时监测焊接参数变化。杭州后副车架焊接生产线销售
部分客户单工位产出无法匹配产能计划,上海宇创自动化可规划多工位联动机器人弧焊工作站方案。整套系统由多组焊接工位组成,通过统一控制系统协调各个工位作业时序,工位之间可设置工件转运机构,完成工件流转。系统可设置不同工位负责不同焊接工序,工件依次完成多道焊接加工。多工位方案可以整合焊接、冷却等工序,优化整体生产节拍。整套弧焊工作站集群方案在规划阶段做好空间布局与信号交互设计,保障多个工位协同运转,满足高产能工厂自动化焊接生产需求。杭州后副车架焊接生产线销售