商机详情 -
南京弧焊工作站研发
原料锻压铸造类构件表面存在氧化皮,工件尺寸存在一定公差,这类工件焊接对弧焊工作站的适应性提出更高要求。上海宇创自动化针对锻压铸造件的工况特点,在弧焊工作站内增加焊缝寻位功能,通过电弧传感检测焊缝位置,补偿工件装夹带来的位置偏差。锻铸件壁厚普遍偏大,需要多层多道焊接,弧焊工作站可提前编写多层多道焊接程序,自动规划每层焊道路径,连续完成厚板焊接作业。宇创工程师前期会对锻铸件母材开展焊接工艺评定,测试焊接热输入对铸件性能的影响,规避裂纹等焊接缺陷。弧焊工作站搭配重载变位机构,承载重量较大的锻压构件,调整工件姿态。系统适合各类铸造底座、锻压支架等重型构件焊接,提升厚大锻铸件自动化焊接可行性。变位机调整工件至适宜焊接位置。南京弧焊工作站研发
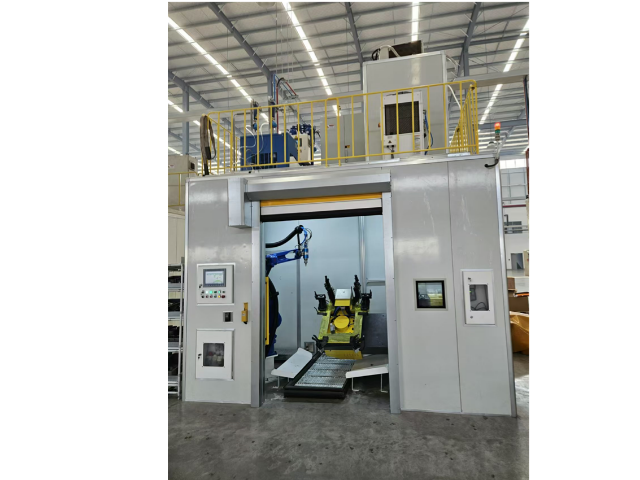
上海宇创自动化设计的机器人弧焊工作站内置信号报警与故障提示机制,设备运行出现异常时,系统给出对应的提示信息。出现气体压力异常、安全回路断开、通讯中断等情况,设备会停止动作并弹出提示内容,方便现场人员定位问题来源。报警信息记录存储,便于后续技术人员复盘故障发生场景,排查问题根源。提示信息区分告警等级,部分轻微告警只做提示,严重告警会直接触发停机动作,规避设备与工件受损风险。这套机制降低弧焊工作站故障排查难度,缩短停机处理时长,保障车间生产安排有序推进。杭州后副车架焊接生产线生产弧焊工作站能记录设备故障时的各项运行数据。
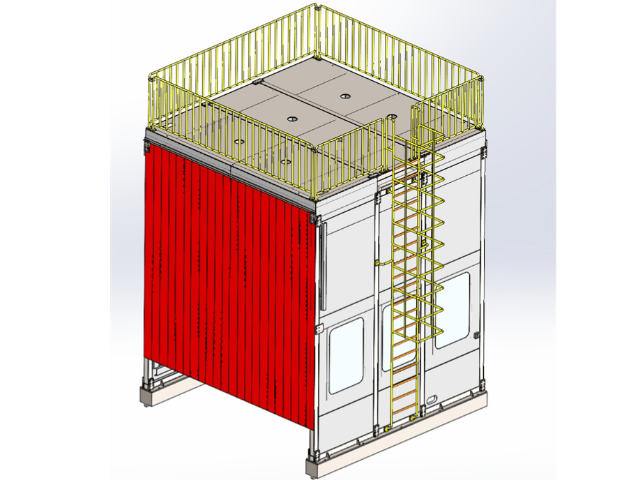
针对工程机械、大型五金框架、设备机架等大尺寸工件的焊接需求,上海宇创自动化定制大行程、大负载的机器人弧焊工作站,适配大型结构件的整体焊接作业。工作站可搭配变位机、移动滑台等配套设备,调整工件与机器人作业角度,完成复杂曲面、长焊缝、多角度的焊接工序。设备优化了运动轨迹算法,可保障大范围内焊接轨迹的精度,避免长焊缝出现衔接断层、成型不均等问题。可适配厚板碳钢、大型不锈钢结构件焊接,满足重工、机械制造行业大型工件的自动化焊接生产需求。
汽车零部件生产对焊接工艺的稳定性与规范性有着严格要求,上海宇创自动化定制的机器人弧焊工作站,可针对性适配汽车各类配件的焊接加工工序。设备支持 CO₂气保焊、氩弧焊、MIG 焊等多种主流焊接工艺,可完成汽车结构件、冲压件、装配配件等工件的焊接作业。工作站搭载标准化电控系统与稳定的机器人运动程序,可统一焊接电流、速度、轨迹等参数,规避人工焊接带来的焊缝不均、偏差超标等问题。适配汽车零部件批量生产模式,可无缝对接冲压、CNC 加工、装配等上下游产线,实现车间柔性化焊接生产,降低工序衔接成本。这座自动化弧焊工作站极大地提升了生产效率。
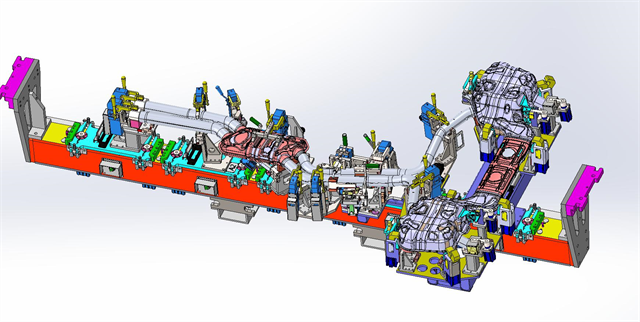
机器人弧焊工作站的运行稳定性直接影响生产进度与产品品质,上海宇创自动化依托成熟的技术积累,打造运行稳定、工艺可控的弧焊自动化设备。设备搭载成熟的运动控制系统与焊接控制系统,焊接轨迹重复精度高,可长期保持稳定作业状态,减少设备故障停机频次。焊接全过程实现数字化管控,电流、电压、焊接速度、停留时长等参数均可把控,规避人工操作的随机性误差。同时设备出厂前会经过多轮试运行、负载测试与工艺调试,排查运行隐患,确保交付后的弧焊工作站可长期稳定投入工业化批量生产。汽车弧焊工作站记录的数据支撑车身焊接质量追溯。激光切割工作站报价
弧焊工作站配备了高效的烟尘净化系统。南京弧焊工作站研发
机器人弧焊工作站的工装夹具会直接影响工件装夹效率与焊接状态,上海宇创自动化在项目规划阶段同步开展工装配套设计工作。技术人员依据工件外形、焊接点位与装夹需求设计对应夹具结构,兼顾装夹稳固与取放便捷,减少工件在焊接过程发生位移。夹具材质与结构形式可结合工件材质、焊接热量进行选型,规避高温对定位结构造成的影响。整套工装和弧焊工作站本体协同调试,完成装夹定位、机器人焊接、工件松开的整套动作联调。合适的工装方案能够缩短工件换型时间,降低装夹带来的偏差,让弧焊工作站稳定承接多批次工件焊接作业,适配各类金属零部件自动化焊接项目落地。南京弧焊工作站研发