商机详情 -
杭州后副车架焊接生产线直销
弧焊工作站作为现代焊接生产的中心装备,凭借集成化设计实现了焊接流程的高效稳定运行。其采用多轴联动机械臂与高精度焊接电源的协同架构,可完成复杂焊缝的自动化焊接作业,相比传统人工焊接,作业效率提升显赫,同时大幅降低了人工操作的强度。工作站配备的智能送丝系统能根据焊接工况实时调节送丝速度,确保焊丝进给的均匀性,配合恒定电流控制技术,使焊缝成形更加规整。此外,模块化的结构设计便于后期维护与升级,可根据生产需求灵活增减功能模块,适用于工程机械、汽车零部件、压力容器等多领域的批量焊接生产。在连续作业场景中,其稳定的负载持续率保障了长时间焊接的可靠性,有效减少了因设备故障导致的生产中断,为企业实现高效产能提供了有力支撑。工业弧焊工作站,适配多种金属构件焊接。杭州后副车架焊接生产线直销
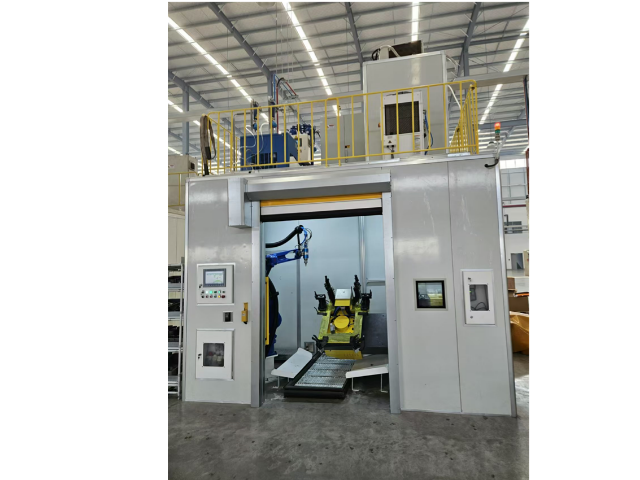
人机交互与编程系统是操作人员与弧焊机器人沟通的桥梁,让复杂的焊接作业变得易于控制。该系统通常包含操作面板、触摸屏与编程软件,支持多种编程方式。示教编程时,操作人员可手持示教器拖动机械臂到目标位置,记录各点参数并设置焊接顺序,系统会自动生成连续运行程序;离线编程则通过三维建模软件在电脑上模拟焊接场景,预先规划路径并进行碰撞检测,再将程序传输至机器人,尤其适合大型复杂工件的批量生产。界面设计注重直观性,常用功能以图标形式呈现,操作人员经简单培训即可掌握基本操作,大幅降低了使用门槛。弧焊工作站供应价格汽车弧焊工作站记录的数据支撑车身焊接质量追溯。
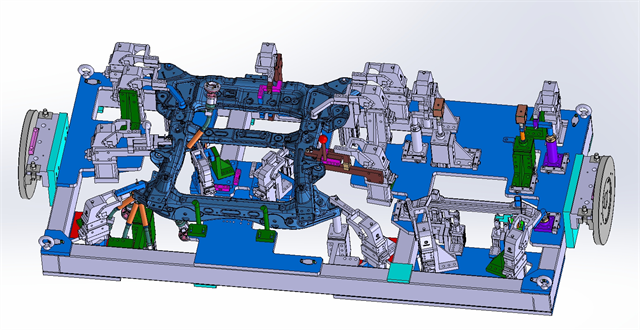
焊接电源与送丝系统是提供焊接能量与填充材料的关键单元,直接影响焊缝质量。焊接电源多采用逆变技术,能输出稳定的直流电或脉冲电流,可根据不同焊丝材质(如碳钢、不锈钢、铝合金)与板厚调节电流范围(通常为 100-500A)、电压参数,实现熔深与熔宽的准确控制。送丝系统由送丝电机、导丝管与焊丝盘组成,通过伺服控制实现每分钟 0.5-10 米的可调送丝速度,确保焊丝均匀送入熔池。部分高层系统还配备焊丝干伸长度检测功能,当检测到异常时自动调整送丝量,避免因送丝不稳导致的焊偏、未熔合等缺陷,提升焊接过程的可靠性。
空间利用的高效性是弧焊工作站系统集成的一大亮点,尤其适合厂房空间有限的企业。集成方案通过科学规划机械臂的运动半径、合理布局送丝机构与工装夹具的位置,能在有限的空间内实现多种焊接工序的有序开展。例如,采用旋转工作台设计可使工件在焊接过程中自动切换工位,减少设备闲置空间;将控制系统与操作面板集成在设备主体上,既能节省占地面积,又能方便操作人员随时监控焊接状态,让生产车间的空间利用率得到显赫提升。操作培训的便捷性让弧焊工作站系统集成更易于在企业中推广应用。集成商通常会提供系统化的培训课程,内容涵盖系统的基本原理、操作流程、日常维护等方面,且培训方式灵活多样,包括现场实操教学、在线视频指导等。系统的人机交互界面设计直观易懂,重要操作步骤会有明确的提示说明,操作人员只需经过短期培训就能熟练掌握基本操作技能。此外,系统还具备模拟焊接功能,新手可在虚拟环境中进行操作练习,熟悉各种参数调整对焊接效果的影响,降低实际操作中的失误率,加快人员上岗速度。弧焊工作站记录的数据助力汽车焊接工艺优化迭代。
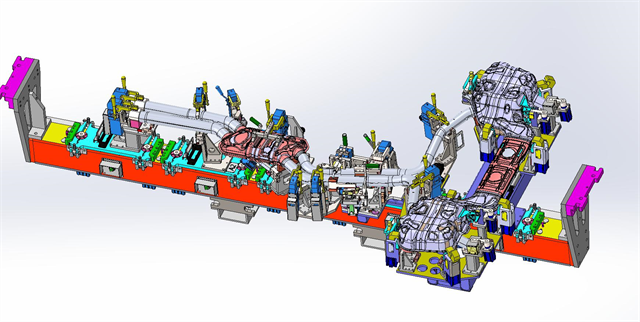
焊接机器人工作站具备超卓的作业效率。传统人工焊接受限于焊工体力与精力,难以长时间持续高超的工作。而工作站中的机器人可 24 小时不间断运行,其快速准确的动作响应,能极大缩短单件焊接时长。以汽车零部件焊接为例,人工焊接一个部件可能需数分钟,甚至更长时间,机器人工作站却能在短短几十秒内完成,且焊接节奏稳定。多工位协同作业模式,还可实现流水线般的高效生产,使整体产能呈倍数级增长,为企业大规模生产提供坚实保障。这座自动化弧焊工作站极大地提升了生产效率。南京后副车架焊接生产线厂商
模块化设计实现准确焊接导航。杭州后副车架焊接生产线直销
传感与检测组件为弧焊质量提供多方位监控。电弧传感器实时监测电弧电压、电流变化,当出现波动时及时反馈给控制系统,自动调整相关参数以维持电弧稳定。视觉传感器通过高清摄像头捕捉焊缝图像,经图像处理算法识别焊缝位置与形状,引导机械臂微调焊枪位置,确保焊丝始终对准焊缝中心。温度传感器则监测工件焊接区域的温度变化,避免因局部过热导致工件变形或性能下降。这些组件共同构建起闭环控制体系,大幅降低焊接缺陷率。辅助与安全装置为工作站的稳定运行与人员安全保驾护航。冷却系统通过循环水泵将冷却液输送至焊枪、焊接电源等发热部件,带走热量以维持设备正常工作温度。防护装置包括焊接防护屏与安全围栏,防护屏可阻挡弧光与飞溅物,围栏则设置红外感应装置,当人员靠近时自动暂停设备运行。此外,烟尘净化系统通过吸气臂收集焊接烟尘,经滤筒过滤后排出洁净空气,改善作业环境。这些辅助装置确保工作站在安全、稳定的状态下高效运转。杭州后副车架焊接生产线直销