商机详情 -
上海后副车架焊接生产线厂商
焊接电源是弧焊工作站的能量中心,通常采用逆变技术设计,可提供稳定的直流或交流输出。其输出参数调节范围覆盖常见焊接需求,能适配碳钢、铝合金、不锈钢等多种材质的焊接作业。电源内部配备过载保护、过压保护等安全机制,当电路出现异常时可自动切断输出,保障设备与人员安全。输出模块包含电缆与连接端子,采用耐温绝缘材料制作,减少电流传输过程中的损耗,确保焊接电弧持续稳定。部分电源还具备数字化显示功能,实时呈现电流、电压等参数,方便操作人员监控与调整。其安全防护设计保障了焊工的职业健康。上海后副车架焊接生产线厂商
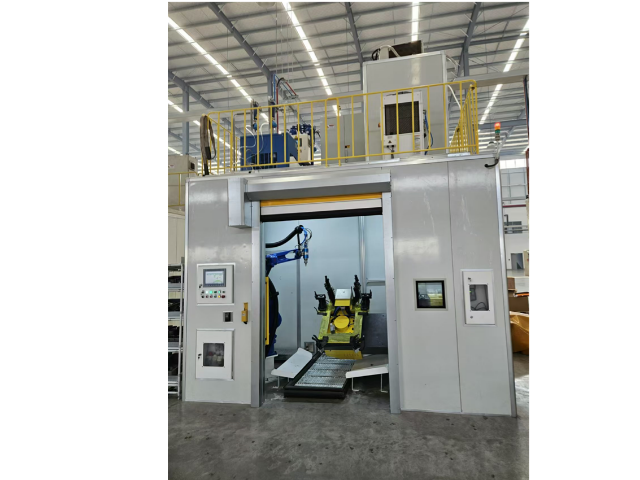
空间利用的高效性是弧焊工作站系统集成的一大亮点,尤其适合厂房空间有限的企业。集成方案通过科学规划机械臂的运动半径、合理布局送丝机构与工装夹具的位置,能在有限的空间内实现多种焊接工序的有序开展。例如,采用旋转工作台设计可使工件在焊接过程中自动切换工位,减少设备闲置空间;将控制系统与操作面板集成在设备主体上,既能节省占地面积,又能方便操作人员随时监控焊接状态,让生产车间的空间利用率得到显赫提升。操作培训的便捷性让弧焊工作站系统集成更易于在企业中推广应用。集成商通常会提供系统化的培训课程,内容涵盖系统的基本原理、操作流程、日常维护等方面,且培训方式灵活多样,包括现场实操教学、在线视频指导等。系统的人机交互界面设计直观易懂,重要操作步骤会有明确的提示说明,操作人员只需经过短期培训就能熟练掌握基本操作技能。此外,系统还具备模拟焊接功能,新手可在虚拟环境中进行操作练习,熟悉各种参数调整对焊接效果的影响,降低实际操作中的失误率,加快人员上岗速度。杭州铁丝网+防护光板焊接工作站规格弧焊工作站配备了高效的烟尘净化系统。

焊接机器人工作站具备超卓的作业效率。传统人工焊接受限于焊工体力与精力,难以长时间持续高超的工作。而工作站中的机器人可 24 小时不间断运行,其快速准确的动作响应,能极大缩短单件焊接时长。以汽车零部件焊接为例,人工焊接一个部件可能需数分钟,甚至更长时间,机器人工作站却能在短短几十秒内完成,且焊接节奏稳定。多工位协同作业模式,还可实现流水线般的高效生产,使整体产能呈倍数级增长,为企业大规模生产提供坚实保障。
工业机器人弧焊工作站在设备耐用性上进行了针对性设计,能够适应长期强烈的生产环境。机器人本体采用**度合金材料制造,关键运动部位配备精密轴承与耐磨涂层,经过数万小时的疲劳测试验证,使用寿命可达 8-10 年以上。焊接系统中的焊枪采用耐高溫陶瓷喷嘴与防粘飞溅设计,减少了因频繁更换配件导致的停机,单支焊枪的连续使用时间较传统产品延长 30% 以上。此外,工作站的防护等级达到 IP54 标准,可有效抵御焊接飞溅、粉尘与潮湿环境的影响,确保在恶劣车间条件下的稳定运行。空调外机弧焊工作站记录支架焊接时长与参数变化。
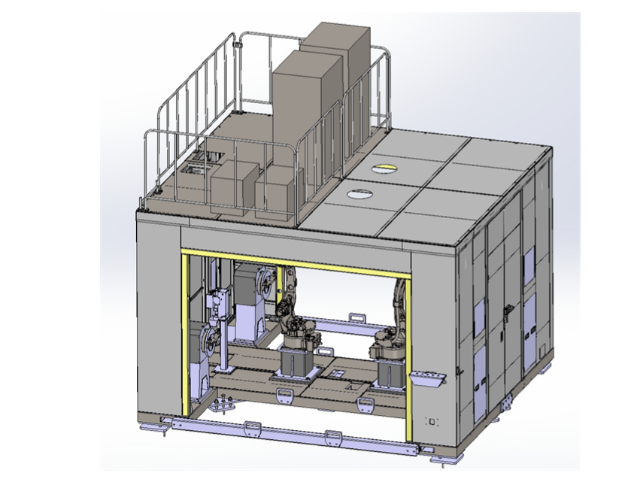
工业机器人弧焊工作站配套完善的人员培训支持,助力企业快速掌握设备操作与维护技能。厂家提供的培训课程涵盖基础操作、程序编写、故障排查等内容,采用理论教学与实操训练相结合的方式,确保学员能在短期内具备单独操作能力。培训结束后,还会提供详细的操作手册与视频教程,方便后续复习与查阅。对于技术人员,还可提供高级培训,包括系统调试、工艺优化等内容,帮助企业建立专业的设备维护团队,保障工作站长期稳定运行。工业机器人弧焊工作站具备先进的远程监控功能,为设备管理提供了便捷手段。通过物联网技术,管理人员可在办公室电脑或移动终端上实时查看设备的运行状态,包括焊接参数、产量统计、故障信息等数据。当设备出现异常时,系统会自动发送预警信息至相关人员,便于及时处理,减少停机时间。同时,远程监控系统还支持历史数据查询与分析,可生成设备利用率、能耗曲线等报表,为企业优化生产计划、评估设备性能提供数据支持,提升管理效率。传感器实时监测焊接参数变化。上海后副车架焊接生产线厂商
供电系统为工作站运行提供电能。上海后副车架焊接生产线厂商
运动路径规划与优化系统负责为弧焊机器人规划高效、平稳的运动轨迹,减少无效动作并提升焊接效率。系统基于工件三维模型与焊缝位置信息,运用算法自动生成初始路径,再通过平滑处理消除轨迹中的急停、急转现象,使机械臂运动更连贯,降低对设备的磨损。对于多焊缝工件,系统能按照比较好顺序排列焊接路径,缩短空行程时间,提高单位时间内的焊接完成量。此外,还可根据工件变形情况进行动态路径调整,保证焊枪始终沿焊缝中心运动,避免因路径偏差影响焊接质量。上海后副车架焊接生产线厂商