商机详情 -
激光切割工作站生产
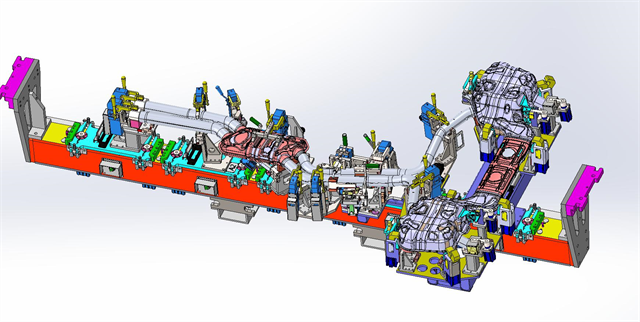
工装夹具与定位系统用于固定工件并确保焊接位置的准确性,是保证焊接质量的基础辅助设备。工装夹具根据工件形状定制,采用高强度钢材制造,通过气缸或丝杠驱动实现对工件的夹紧,夹持力可根据工件材质和厚度调节,避免夹持过紧导致工件变形。定位系统则通过定位销、基准面等与工件的配合,将工件准确固定在预设位置,定位精度可达 ±0.1 毫米。部分高层系统还配备可调节夹具,通过伺服电机驱动实现多维度位置调整,适应不同规格工件的焊接需求。工装夹具与机器人的协同工作,确保每次焊接时工件与焊枪的相对位置保持一致,减少因定位偏差导致的质量问题。微波炉腔体弧焊工作站导出的焊接数据符合质检标准。激光切割工作站生产
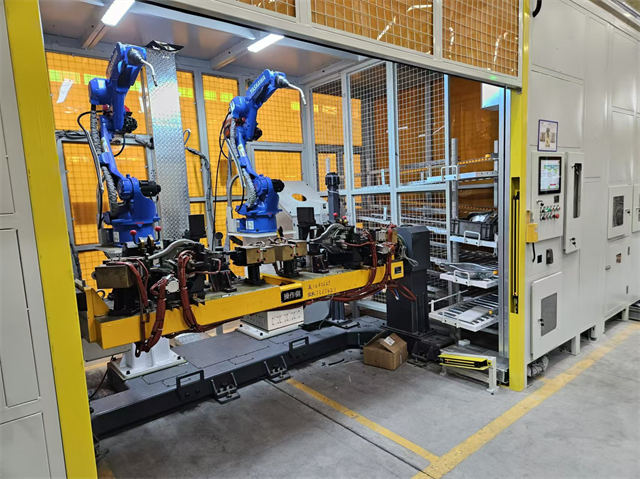
机械结构主体是弧焊机器人实现物理动作的基础框架,由多关节机械臂和底座构成。机械臂通常采用模块化设计,各关节通过高精度轴承连接,可实现多维度灵活转动,满足不同角度和位置的焊接需求。底座则为整个机械结构提供稳固支撑,其重量和结构强度经过优化,能有效减少焊接过程中的振动,保证机械臂运动时的稳定性。机械臂的材质多选用高强度合金钢材,在保证结构刚性的同时减轻自身重量,降低驱动系统的负荷。这种结构设计使机器人既能在狭窄空间内完成复杂焊接动作,又能在长时间作业中保持运动精度,适配多种工业场景的焊接任务。宁波激光打标工作站这款弧焊工作站适配多种金属材质焊接需求。
安全生产与绿色制造承诺,我们将安全生产视为一切运营活动的首要前提。车间严格遵循安全生产法规,现场布局科学合理,通道畅通,区域划分明确。全盘配置高效的焊接烟尘净化与通风系统,有效保障员工职业健康与作业环境空气质量。所有人员均需通过安全培训考核,并规范配备个人防护装备(PPE)。同时,我们积极践行绿色制造理念,通过选用低烟尘焊材、优化焊接参数降低能耗、对焊接废料(如焊渣、废弃焊丝)进行分类回收处理等一系列措施,致力于减少生产活动对环境的影响,实现经济效益与社会责任的和谐统一,为客户提供安全、环保、负责任的制造服务。
工业机器人弧焊工作站具备普遍的工艺兼容性,能够满足不同焊接场景的技术要求。针对薄板焊接,工作站可通过低飞溅焊接工艺,实现焊缝表面的光滑平整,减少后续打磨工序;对于中厚板焊接,则能切换至深熔焊模式,确保焊缝熔深达到工件厚度的 30% 以上,满足结构强度需求。此外,工作站还支持脉冲焊、短路过渡焊等多种焊接方式,可根据不同材质特性(如高碳钢的淬硬倾向、铝合金的氧化问题)自动调整工艺参数,实现稳定焊接。无论是复杂的空间曲线焊缝,还是规则的直线焊缝,都能保持一致的焊接质量。弧焊工作站准确记录每道焊缝的电流电压数据。
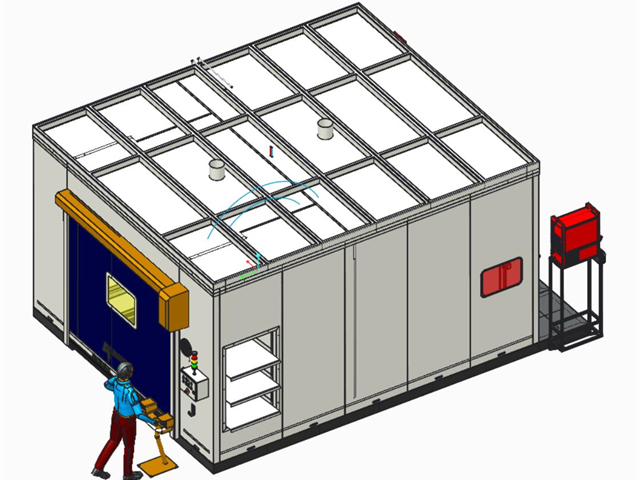
智能控制技术的融入,让弧焊工作站系统集成展现出更优越的性能。通过搭载先进的可编程逻辑控制器(PLC)和人机交互界面,操作人员可轻松完成焊接程序的预设、调用与修改,大幅降低了人工操作的复杂性。系统内置的传感器能实时监测焊接电流、电压、温度等关键参数,一旦出现异常便自动触发调整机制,避免因参数波动导致的焊接缺陷。部分高层集成方案还具备数据记录与分析功能,可对每道焊缝的工艺数据进行存储,为质量追溯和工艺优化提供详实依据,助力企业实现精细化管理。这款弧焊工作站自动记录焊接起止时间与时长。重庆激光打标工作站
家电弧焊工作站留存洗衣机内桶焊接的完整参数。激光切割工作站生产
运动路径规划与优化系统负责为弧焊机器人规划高效、平稳的运动轨迹,减少无效动作并提升焊接效率。系统基于工件三维模型与焊缝位置信息,运用算法自动生成初始路径,再通过平滑处理消除轨迹中的急停、急转现象,使机械臂运动更连贯,降低对设备的磨损。对于多焊缝工件,系统能按照比较好顺序排列焊接路径,缩短空行程时间,提高单位时间内的焊接完成量。此外,还可根据工件变形情况进行动态路径调整,保证焊枪始终沿焊缝中心运动,避免因路径偏差影响焊接质量。激光切割工作站生产