商机详情 -
东莞压力容器无损探伤报价
低温特种设备无损检测需适配低温工况特性,重点防控低温脆断风险。低温特种设备如低温储罐、低温管道,主要用于储存和输送液氧、液氮、液化天然气等低温介质,工作温度通常低于-20℃,材料在低温环境下易出现脆化现象,微小缺陷即可引发脆断事故。检测需选用适配低温材质的检测方法和设备:焊缝检测优先采用超声波检测,选用低温适配探头,确保在低温环境下检测灵敏度稳定;表面检测采用磁粉检测或渗透检测,需选用低温适用的检测介质,避免检测介质在低温下凝固影响检测效果。检测重点包括储罐罐壁、管道对接焊缝、接管角焊缝及法兰连接部位,这些部位易因低温应力集中产生裂纹缺陷。检测过程中需做好检测环境的温度控制,避免检测人员和设备受低温影响,同时严格遵循低温特种设备检测规范,根据介质温度和材质特性调整检测参数,确保缺陷精细检出,为低温特种设备安全运行提供保障。焊缝检测需覆盖整条焊缝,重点关注焊缝根部和热影响区。东莞压力容器无损探伤报价

特种设备中的压力管道弯头无损检测需重点关注应力集中引发的缺陷。弯头作为压力管道的转向部件,长期承受介质冲刷和弯曲应力,易在弯头外侧、内侧及焊缝部位产生疲劳裂纹、腐蚀减薄等缺陷,尤其是大口径、高压力管道弯头,缺陷扩展风险更高。检测需根据弯头材质(如碳钢、不锈钢、合金钢)和运行工况选择适配方法:对于碳钢弯头,采用超声波检测排查内部缺陷,磁粉检测排查表面裂纹,超声波测厚评估腐蚀减薄程度;对于不锈钢弯头,可采用涡流检测排查表面及近表面缺陷,避免磁粉检测产生磁性影响后续使用。检测需覆盖弯头整个曲面及与直管连接的环向焊缝,对于介质流速高、冲刷严重的弯头,需增加检测频次和检测范围。检测过程中需注意弯头曲面对检测的影响,调整探头角度和扫查方式,确保检测覆盖周全,缺陷精细定位,同时做好检测记录,跟踪缺陷变化情况,为压力管道安全运行提供数据支撑。佛山相控阵无损探伤检测服务射线检测影像需由专业人员解读,识别缺陷类型和等级。
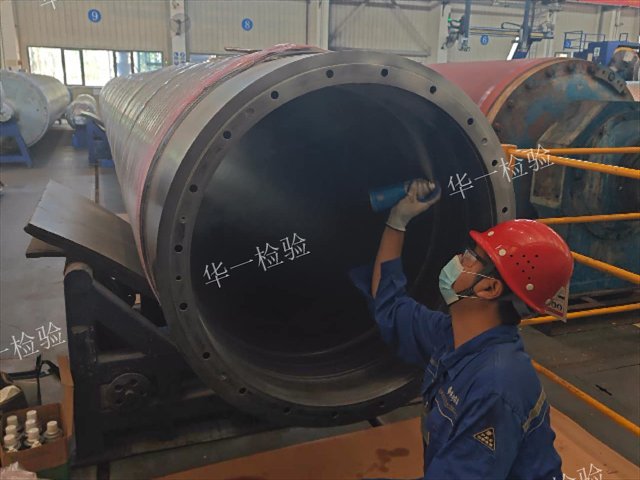
航空航天领域无损检测需满足高精度、高可靠性的检测要求,适配航空航天构件材质特殊、结构复杂、工况严苛的特点。该领域常见检测对象包括飞机机身、发动机叶片、起落架、航天飞行器壳体等,构件多采用铝合金、钛合金、复合材料等材料,需检测的缺陷包括微小裂纹、夹杂、分层、脱粘等。常用检测技术包括超声波相控阵检测、工业CT检测、渗透检测、磁粉检测等,其中发动机叶片检测多采用工业CT检测排查内部缺陷,机身复合材料构件检测采用超声波C扫检测分层缺陷。航空航天无损检测需严格遵循行业专属标准,检测人员需具备更高等级的专业资质,检测过程需进行全程质量控制,检测数据需进行多重复核,确保构件质量符合航空航天安全运行要求。
无损检测技术的选择需遵循科学合理的策略,综合考量多方面因素以确保检测效果。首要考虑检测目的与缺陷类型,明确需发现的是表面缺陷还是内部缺陷,是体积型缺陷还是面积型缺陷,例如检测钢结构焊缝表面裂纹可选择磁粉检测或渗透检测,检测内部缺陷则优先超声波检测或射线检测。其次需结合被检对象的材质与结构特性,材料的物理性质直接决定检测方法的适用性,如磁粉检测适用于铁磁性材料,涡流检测适用于导电材料,同时工件的几何形状、尺寸大小、表面状态也会影响技术选择。此外,检测标准与规范要求是重要依据,各类工程领域均有相应的质量验收标准和无损检测规程,需严格遵循;现场环境条件、检测效率与成本效益也需纳入考量,必要时可采用多种技术组合应用,相互印证以获得更准确的质量信息。缺陷等级划分需依据相关标准,明确工件合格与否。

金属材料在役无损检测需适配在役状态特性,重点排查运行过程中产生的缺陷。在役金属构件受载荷、介质、环境等因素长期作用,易产生疲劳裂纹、腐蚀减薄、磨损等缺陷,且在役检测需尽量不影响设备正常运行,检测难度较高。检测方法选择需遵循非接触、快速、精细的原则:表面缺陷检测优先选用涡流检测或红外热像检测,可实现非接触式检测,适用于在役构件;内部缺陷检测采用超声波相控阵检测,可适配构件在役状态下的几何形状,实现精细检测;腐蚀减薄和磨损检测采用超声波测厚,操作简便且不影响设备运行。检测过程中需制定详细的安全防护措施,确保检测人员和设备安全,对于无法停机的关键设备,可采用在线监测系统实时跟踪缺陷变化;检测完成后,结合构件的运行工况和检测数据,评估构件的安全状态,提出针对性的维护保养建议,延长构件使用寿命。检测人员需熟悉各类检测方法的适用范围和操作流程。惠州渗透无损探伤检测
渗透检测有荧光渗透和着色渗透两种常用类型。东莞压力容器无损探伤报价
特种设备安装阶段无损检测是保障设备后续安全运行的关键环节,需严格把控安装质量。安装阶段的无损检测主要针对设备拼接焊缝、接管连接、部件组装等关键部位,验证安装工艺的合理性和施工质量。对于锅炉、压力容器等承压设备,安装阶段需重点检测现场拼接焊缝,包括环向焊缝、纵向焊缝及接管角焊缝,采用超声波检测排查内部缺陷,射线检测对关键焊缝进行抽样验证,确保焊缝质量符合安装规范;对于电梯、起重机等机电类特种设备,安装阶段需检测部件连接螺栓、焊缝的紧固和焊接质量,采用磁粉检测排查焊缝表面裂纹,目视检测验证部件组装精度。检测需在安装工序完成后及时进行,发现缺陷需通知施工单位及时返修,返修后需重新检测,严禁不合格部位进入下一工序。同时,检测人员需全程跟踪安装过程,熟悉安装工艺要点,确保检测部位全覆盖,检测数据真实准确,为设备安装验收提供可靠依据。东莞压力容器无损探伤报价
深圳华一检验有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在广东省等地区的商务服务中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来深圳华一检验供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!