商机详情 -
江苏精密卧式加工中心欢迎选购
高传四开卧式加工中心三轴传动均采用 C3 级滚珠丝杠,丝杠直径 40–63 mm,导程 10–16 mm,经预拉伸安装后,热伸长量在全行程内被补偿至 0.01 mm 以下。丝杠支撑端采用固定 — 固定配对方式,临界转速高于实际运行转速 40%,高速移动时振动幅值小于 0.02 mm。直线导轨选用 35–45 mm 宽幅滚柱导轨,单条导轨额定动载荷 38 kN,X 轴双导轨四滑块配置,承载与抗倾覆能力优于同规格线轨机型。三轴快移速度 24/24/20 m/min,加速度 0.5 g,在典型箱体件 50 次换刀循环加工中,非切削时间占比可压缩至 35% 以内。各轴均配备双螺距误差补偿与反向间隙补偿,补偿点数 128 点,激光干涉仪检测后写入系统,长期使用后可再次标定恢复精度。高传四开卧式加工中心工作台承重能力强,可加工大型重型工件,适应性广。江苏精密卧式加工中心欢迎选购
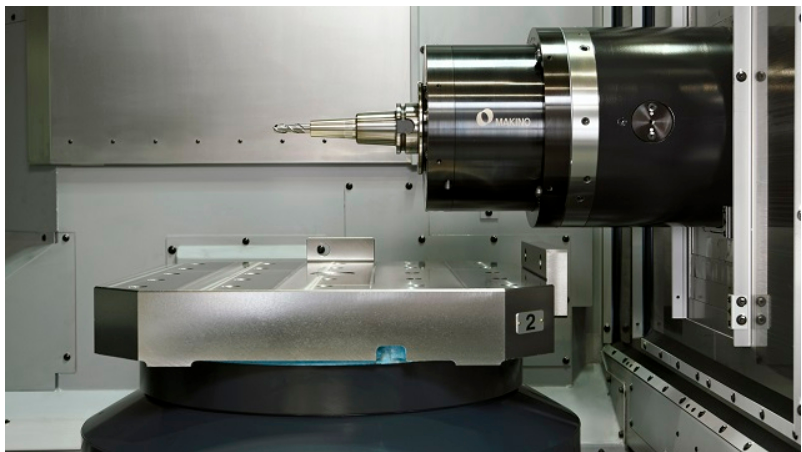
高传四开卧式加工中心可加工铜合金、铝合金、锌合金等有色金属零件,这类材料切削速度高、刀具磨损慢,对设备高速性能与排屑要求较高。以铜合金阀体为例,材料 ZCuSn10Pb1,外形 200×150×120 mm,内孔 φ80 mm,粗糙度 Ra0.8。高速主轴 10000 rpm 配合金刚石刀具,铜合金精车(镗)表面光亮,粗糙度可达 Ra0.4。有色金属切屑细碎,纸带过滤机 25 μm 精度可有效过滤,切削液清洁度高。主轴吹气功能可清理铜屑,防止切屑粘附在已加工表面。设备可选配油雾收集器,铜合金加工时油雾浓度低于 8 mg/m³。某铜阀企业导入后,阀体加工节拍 15 分钟,月产量 8000 件,表面质量与尺寸精度均满足出口要求,刀具成本比传统设备降低约 25%。卧式加工中心哪里有卖的数控卧式加工中心,借助便捷的远程诊断功能,工程师远程解决问题,减少停机维修时间。
高传四开卧式加工中心工艺支持团队可协助用户解决加工难题,针对难加工材料、复杂结构、高精度要求等场景提供工艺方案。团队配备材料实验室与切削试验中心,可进行切削参数试验、刀具选型对比与工艺验证,出具工艺报告。针对钛合金、高温合金等难加工材料,可推荐刀具与切削参数,在 TC4 钛合金上采用 φ10 mm 硬质合金铣刀、切深 3 mm、切宽 5 mm、进给 300 mm/min 时,刀具寿命 60 分钟。针对薄壁零件变形问题,可提供分层切削、对称加工与应力释放工艺方案,薄壁 2 mm 零件加工后平面度 0.02 mm。工艺支持包含在售后服务中,用户遇到加工问题可随时咨询,工程师 4 小时内响应,必要时上门指导,帮助用户持续优化工艺、提升效率。
高传四开卧式加工中心切削液管理系统完善,标配 200 L 水箱,可选 400 L 大容量,配备磁性分离器与纸带过滤机两级过滤,过滤精度 25 μm,可选 10 μm 精密过滤。切削液浓度自动监测可选配,浓度偏离设定值 ±1% 时自动补水或补油,维持浓度稳定,延长切削液使用寿命。水箱配备液位计与温度计,液位过低或油温超过 45℃ 时报警。切削液更换周期 3–6 个月,定期添加杀菌剂可延长至 8 个月,废液排放量减少。排屑机将切屑输送至集屑车,切屑中切削液经甩干机回收,回收率 80%,切削液消耗降低。用户可选用半合成、全合成或乳化型切削液,设备适配性好,无需特殊改造。良好的切削液管理有助于提高刀具寿命与加工表面质量,降低综合成本。具备故障自诊断功能,高传四开卧式加工中心及时预警故障,减少停机时间。
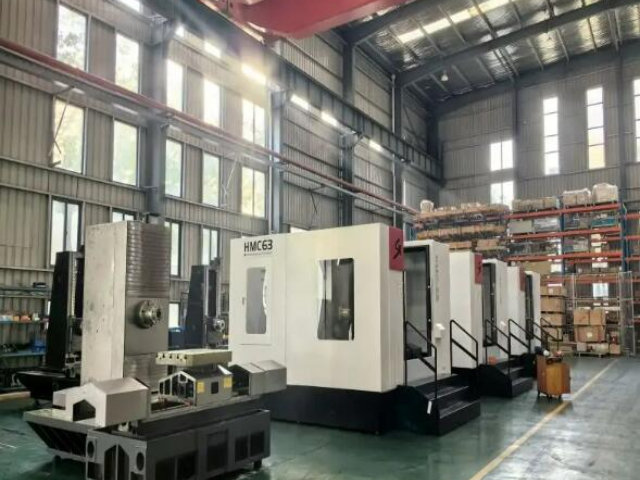
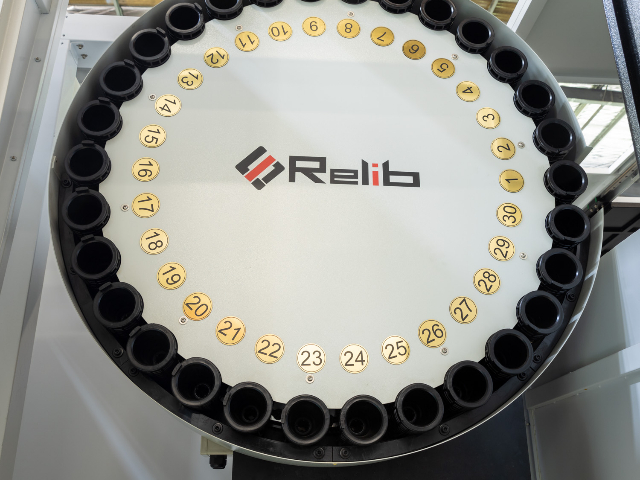
高传四开卧式加工中心刀库系统采用链式刀库为主流配置,40 把刀位为标准型,60 把与 80 把为扩展型,刀库刀具直径 φ125 mm(邻位空置时 φ250 mm),刀具长度 350 mm,刀具重量 20 kg。换刀机构采用凸轮式机械手,换刀时间 2.5 秒(刀到刀),切屑到切屑时间 4.5 秒,在频繁换刀的箱体加工中可压缩辅助时间。刀库位于机床侧后方,与加工区通过防护门隔离,切削液与切屑不易进入刀库,刀具刀柄清洁度更高。每把刀位配备身份识别芯片,刀具装入时自动读取刀具号与补偿值,避免人工输入错误。刀库可选配刀具破损检测功能,加工前对关键刀具进行长度与半径测量,偏差超过 0.02 mm 时自动报警,防止批量废品产生。适用于农机零件加工,如齿轮、轴承座,高传四开卧式加工中心高效耐用。自动化卧式加工中心优势
高传四开卧式加工中心可进行深孔钻削加工,满足长径比大的孔类零件加工需求。江苏精密卧式加工中心欢迎选购
高传四开卧式加工中心床身采用 HT300 高强度铸铁整体铸造,树脂砂造型,铸件壁厚 25–40 mm,内部布置米字形加强筋,筋板间距 120 mm,抗弯截面模量比普通平筋结构提高约 35%。铸件浇注后经自然时效 6 个月、人工时效两次(550℃ 保温 6 小时),残余应力降至 20 MPa 以下,长期使用后基础件变形量小于 0.02 mm/m。床身导轨面经高频淬火处理,硬度 HRC52,淬硬层深度 2 mm,再经精密磨削,表面粗糙度 Ra0.4,导轨直线度 0.008 mm / 全长。床身底部设置 6 个调整垫铁安装面,每个垫铁承载 3 吨,调平后灌浆固定,设备运行时振动幅值低于 0.1 mm/s。床身内部集成排屑通道与冷却液回流槽,无需额外搭建地坑,用户车间改造工作量小,安装周期可缩短至 3 天。江苏精密卧式加工中心欢迎选购