商机详情 -
安徽卧式加工中心厂家
20 世纪 60-70 年代,数控卧式加工中心进入技术雏形阶段。国外企业开始采用晶体管数控系统,替代电子管,设备体积缩小,稳定性***提升。1965 年,日本发那科推出***具有实用价值的卧式加工中心,配备自动换刀装置(ATC),换刀时间缩短至 10 秒以内,加工效率翻倍。此时的设备多为 3 轴联动,可加工中等复杂度零件,在汽车发动机缸体、变速箱壳体加工中崭露头角。国内尚处于技术空白,*通过引进少量设备进行仿制研究,未形成自主生产能力。可与自动化上下料设备对接,高传四开卧式加工中心实现无人化生产,降本增效。安徽卧式加工中心厂家
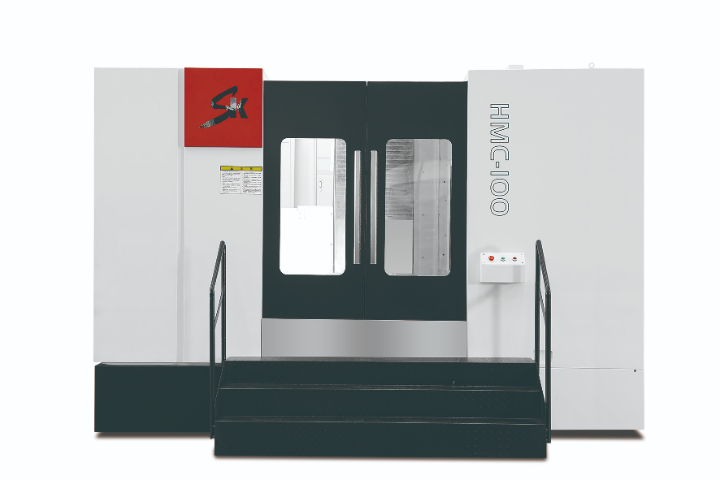
高传四开卧式加工中心数控系统提供 FANUC 0i-MF、西门子 828D 与华中 HNC-848 三种主流配置,用户可根据操作习惯与工艺需求选择。系统内存 4 GB,可存储 1000 个以上加工程序,支持 U 盘、CF 卡与网络 DNC 传输,大型程序在线加工时传输速率 115200 bps 无卡顿。操作面板配备 10.4 英寸彩色液晶显示屏,中文界面,图形化对刀与测量循环,新手操作员经 8 小时培训即可完成简单工件加工。系统内置 200 组刀具补偿与 64 组工件坐标系,支持多工件并行加工与多刀位管理。宏程序 B 类编程开放,用户可自定义钻孔、铣槽等固定循环,复杂零件编程效率提升约 40%。系统支持以太网接口,程序与参数可远程备份,避免因系统故障导致程序丢失。江苏定制卧式加工中心厂家供应具备自动补偿功能,高传四开卧式加工中心补偿刀具磨损、温度变形,保障加工精度。
高传四开卧式加工中心适用于法兰与管板加工,这类零件在石化、锅炉、换热器行业用量大,孔系密集、位置度要求高。以换热器管板为例,材料 16MnR,直径 φ1500 mm,厚度 80 mm,管孔 300 余个,孔径 φ25 mm,孔距公差 ±0.15 mm。大行程机型 X 轴 2000 mm、工作台 1600×1600 mm 可装夹大型管板。主轴中心出水配合内冷钻头,管孔钻削效率高,单孔 30 秒。数控系统支持钻孔固定循环与阵列编程,300 孔程序自动生成,无需逐孔编程。在机测量可抽检孔径与孔距,确保位置度。工作台承重 5000 kg,大型管板装夹稳固。某石化设备企业导入后,管板钻孔周期从 16 小时缩短至 9 小时,孔位合格率 100%,换热器装配时管子穿入顺畅,胀接质量稳定。
高传四开卧式加工中心可加工铜合金、铝合金、锌合金等有色金属零件,这类材料切削速度高、刀具磨损慢,对设备高速性能与排屑要求较高。以铜合金阀体为例,材料 ZCuSn10Pb1,外形 200×150×120 mm,内孔 φ80 mm,粗糙度 Ra0.8。高速主轴 10000 rpm 配合金刚石刀具,铜合金精车(镗)表面光亮,粗糙度可达 Ra0.4。有色金属切屑细碎,纸带过滤机 25 μm 精度可有效过滤,切削液清洁度高。主轴吹气功能可清理铜屑,防止切屑粘附在已加工表面。设备可选配油雾收集器,铜合金加工时油雾浓度低于 8 mg/m³。某铜阀企业导入后,阀体加工节拍 15 分钟,月产量 8000 件,表面质量与尺寸精度均满足出口要求,刀具成本比传统设备降低约 25%。模块化设计可扩展多托盘系统,轻松构建柔性制造单元(FMC)。
起源探索期:数控卧式加工中心的起源可追溯至 20 世纪 50 年代末。当时,工业生产对复杂零件的批量加工需求日益增长,传统立式加工中心在处理多面加工零件时,需多次装夹,效率低下且精度难以保证。1958 年,美国 K&T 公司在数控机床基础上,研制出世界首台卧式加工中心,其采用旋转工作台,可实现零件一次装夹完成多面加工,开启了高效加工的新纪元。早期设备结构简陋,数控系统依赖电子管,体积庞大且稳定性差,但它打破了传统加工模式,为后续发展奠定了基础,很快在**、航空领域得到初步应用。适用于电子设备外壳加工,如通讯设备壳体,高传四开卧式加工中心表面加工质量佳。江苏卧式加工中心参考价
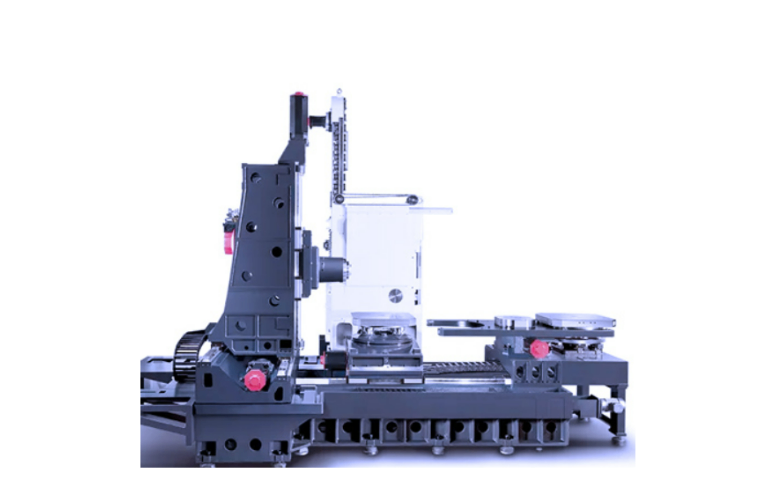
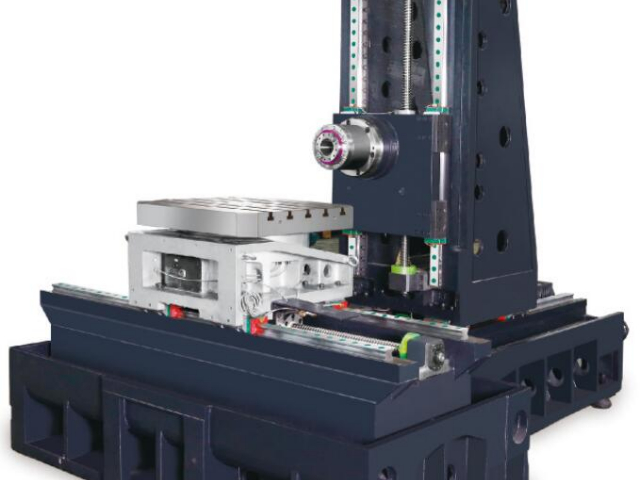
运动部件采用高精度导轨,摩擦小,高传四开卧式加工中心运行平稳,精度持久。安徽卧式加工中心厂家
高传四开卧式加工中心具备钻攻铣复合加工能力,一台设备可完成钻孔、扩孔、铰孔、镗孔、攻丝、铣削等多种工序,无需在多台设备间周转。以典型箱体件为例,包含 20 个钻孔、8 个攻丝、4 个镗孔与 6 个铣面,全部在一台设备上完成,工序集中。主轴刚性攻丝功能,攻丝转速 1000 rpm,同步误差 0.01 mm,螺纹精度 6H,无乱牙。主轴中心出水配合内冷钻头,深孔钻削顺畅。刀库 40–80 把,可容纳全部工序刀具,换刀时间 2.5 秒。在机测量可检测关键尺寸,超差自动补偿。复合加工减少工件周转与等待,某企业导入后,箱体加工周期从 3 天缩短至 1 天,在制品数量减少 60%,场地与人工成本同步下降,工序间质量问题也更容易追溯。安徽卧式加工中心厂家