商机详情 -
江苏大型数控车床价格
设备安装、调试2.1、设备到达用户现场后,买方负责机床的基础、卸车、吊装等,并应及时通知卖方,卖方在接到通知后派安装调试人员七天内到达用户现场。2.2、卖方人员与用户在现场共同开箱(或由卖方委托买方),按装箱单清点。如果外包装完好无损,开箱时发现缺件,责任在卖方。卖方应及时给予补发,运费由卖方承担。2.3、买方完成机床就位,以及电源和压缩空气到机床,但不得启动电源和供气,机床用辅助品如油,油脂,冷却液和润滑油由买方提供。卖方负责在用户现场**进行检查和安装、调试、验收工作,买方给予必要的配合。数控车床支持多工位同时加工,一次装夹完成多道工序,减少工件周转时间与误差。江苏大型数控车床价格
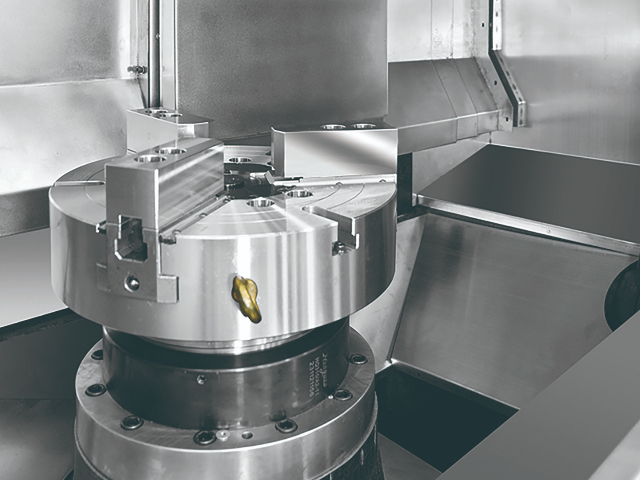
强大的承载与切削能力是立式车床的特性。工作台的大直径设计以及高承载能力,使得大型、重型工件能够稳定装夹。配合大功率的主电机与高效的传动系统,立式车床可输出巨大的扭矩,实现对各种难切削材料的强力切削。以加工大型铸钢件为例,在高硬度材料面前,立式车床能够凭借其强劲的切削力,快速切除大量金属,且保持稳定的加工状态。其比较大切削力可高达数十吨,能轻松应对各种复杂、精度的加工任务,极大地提高了加工效率 。。。江苏大型数控车床价格高效数控车床单班产量提升 50%,相比传统车床减少 80% 人工干预,生产效率翻倍。
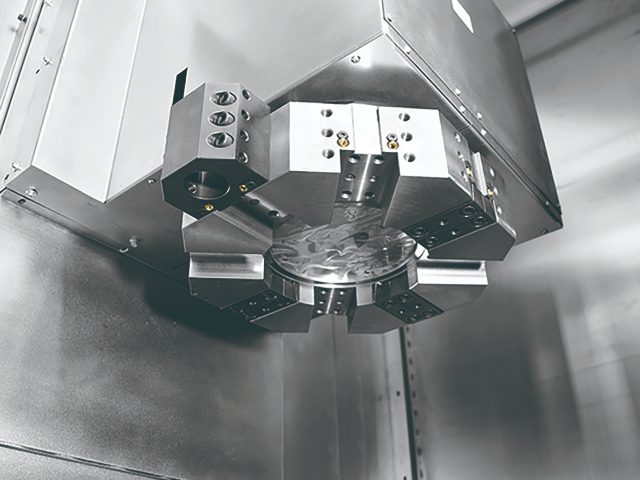
刀具的正确选择和安装对于加工质量和效率至关重要。操作人员应根据加工工艺要求,精心挑选合适的刀具类型、规格和材质。在安装刀具时,务必确保刀具安装牢固,刀柄与主轴锥孔的配合紧密无间。使用专业的刀具安装工具,并按照规定的扭矩拧紧刀具。同时,要仔细检查刀具的切削刃是否锋利,有无破损或磨损过度的情况,如有问题应及时更换或刃磨。对于工件,需根据加工图纸进行精确的装夹定位。选择合适的工装夹具,确保工件在加工过程中不会发生位移或松动。在装夹工件之前,要清理工件的定位基准面,保证其干净、平整,以提高装夹精度。装夹完成后,再次检查工件的位置是否准确,需要使用千分表等测量工具进行测量确认。
合理的维护周期与成本控制是企业使用立式车床时需要关注的重要方面。通过定期的维护保养,如清洁机床、润滑运动部件、检查电气系统等,可以及时发现潜在问题,避免故障的发生,延长机床的使用寿命。同时,选择质量可靠的零部件和耗材,以及采用先进的维护技术和方法,能够有效降低维护成本。例如,采用先进的润滑技术,可减少润滑油的消耗;选择长寿命的刀具,降低刀具更换频率,从而降低维护成本 。
操作人员的技能水平对立式车床的加工效率和质量有着重要影响。因此,机床制造商通常会为用户提供操作人员培训服务,帮助操作人员熟悉机床的结构、性能、操作方法以及维护保养知识。通过系统的培训,操作人员能够掌握正确的编程技巧、加工工艺参数设置以及故障排除方法,提高操作熟练度和技能水平。此外,企业还可以通过内部培训、技术交流等方式,不断提升操作人员的技能,充分发挥立式车床的性能优势 。 数控车床加工过程无粉尘、无废气排放,符合环保要求,助力企业绿色工厂建设。
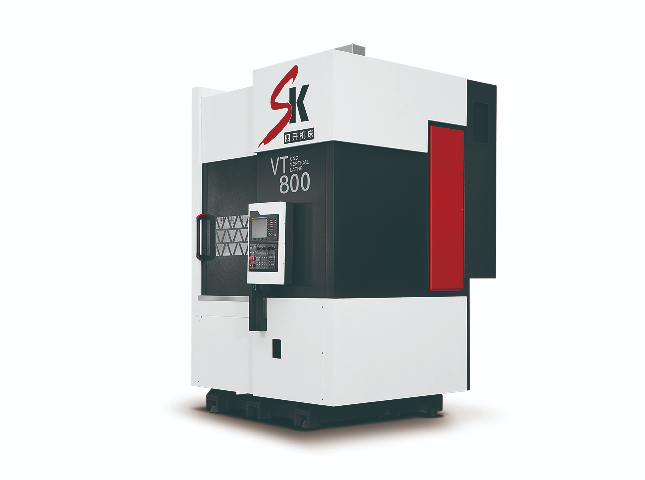
在传统机床加工过程中,切屑的排出往往是一个棘手的问题。尤其是在加工一些韧性材料或进行深孔加工时,切屑容易缠绕在刀具和工件上,不*会影响加工质量,还可能损坏刀具和机床。数控立式车床由于其主轴水平布置的结构特点,切屑在重力作用下自然下落,便于收集和排出。机床通常配备有专门的排屑装置,如链式排屑机、螺旋排屑机等,这些排屑装置能够及时、有效地将切屑从加工区域清理出去,保持加工环境的清洁,避免切屑对加工过程的干扰。良好的排屑性能使得数控立式车床在加工过程中能够保持稳定的切削状态,减少因切屑堆积导致的刀具磨损、工件表面划伤等问题,从而提高加工质量和可靠性。例如,在汽车发动机缸体的加工中,会产生大量的铁屑,数控立式车床的排屑系统能够确保铁屑顺利排出,保证加工过程的连续性以及稳定性。主轴配备气幕保护,严防切屑侵入,延长使用寿命,保障长期加工精度稳定。江苏大型数控车床价格
配备智能刀具管理系统,实时监控寿命,断刀自动报警,避免废品产生。江苏大型数控车床价格
X/Z轴采用高精度滚珠丝杠和丝杠轴承,精度保持性好。
中国台湾产集成式整体主轴,同时满足机床高刚性、高转速和高精度的要求。主轴内部迷宫式设计,有效防止切屑油和异物进入,增加主轴稳定性,保证轴承使用寿命。
精选日本优尼塔UNITTA 8YU同步带,传动平稳,效率高,轴承负载小
两轴采用中国台湾产重载荷滚柱直线导轨+C3级高速静音精密滚珠丝杠的结构形式,具有摩擦阻力小、承载能力强、重复定位精度高的特点
两轴伺服传动系统采用丝杠预拉伸结构,有效地抵消了由于丝杠温升产生热膨胀使得机床具备稳定的精度 江苏大型数控车床价格