商机详情 -
江苏定制数控车床联系人
延长机床使用寿命与维持价值,数控立式车床是重大资本投入。温度波动及其引起的反复热胀冷缩,会对机床机械结构造成持续的、低周期的疲劳应力,加速导轨贴塑面磨损、丝杠轴承预紧力变化等问题。同时,恒定的温度也能有效控制车间湿度,防止精密金属部件生锈和腐蚀。一个稳定的恒温环境极大减缓了设备的老化过程,降低了长期维护成本和故障频率,保证了机床在十年甚至更长时间后仍能保持优异的性能,从而维持了其自身的残值和投资回报率。数控车床助力制造业转型升级,以智能化、高效化生产模式,提升企业**竞争力与市场份额。江苏定制数控车床联系人
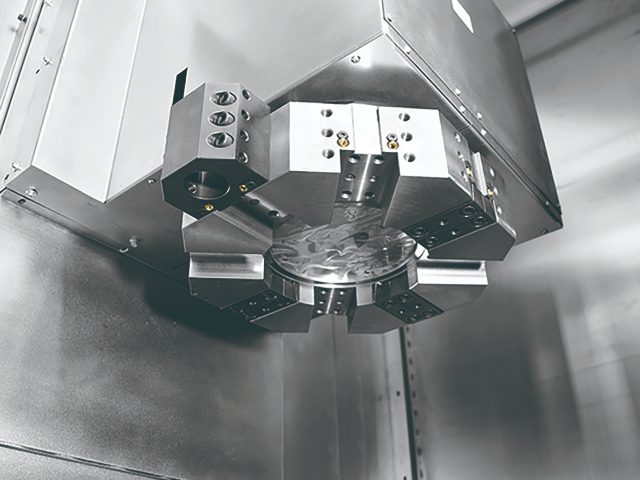
60 年代,数控技术开始应用于车床,为车床发展带来**性变革。数控系统能精确控制车床各部件运动,实现复杂零件自动化加工。70 年代后,数控技术迅速发展,不断优化升级,使车床加工精度、效率和灵活性大幅提升。数控车床可通过编程快速切换加工任务,适应多品种、小批量生产需求,成为现代机械制造的**设备,**车床发展主流方向,推动制造业向**化、智能化发展。
随着时代发展,车床功能愈发复合化。如车铣复合中心,既具备车削功能,又能实现铣削加工,部分还可进行磨削等操作。通过增加 C 轴、Y 轴及配置强动力刀架、副主轴等,工件一次装夹可完成多种加工,减少装夹次数,提高加工精度与生产效率,打破传统车床单一加工模式局限,满足现代制造业对零件复杂加工和高效生产的双重需求,成为车床技术创新的重要体现。 江苏定制数控车床联系人全自动数控车床搭配机器人上下料,实现 24 小时不间断生产,大幅提升产能上限。
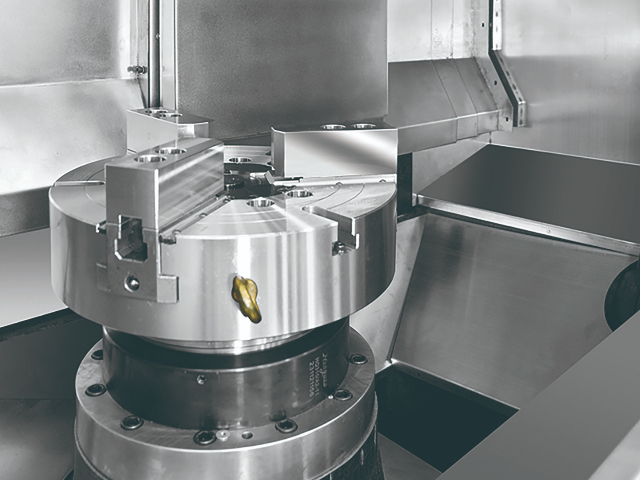
在数控立式车床开始加工后,操作人员应时刻密切关注切削状态。通过观察切削声音、切削力的变化以及切屑的形状、颜色和排出情况等,来判断切削过程是否正常。正常的切削声音应平稳、均匀,无尖锐刺耳或异常沉闷的声音。如果切削声音发生明显变化,可能意味着刀具磨损、切削参数不合理或工件材质不均匀等问题。切削力的大小可以通过机床的显示屏或外接的测力装置进行监测,切削力过大可能导致刀具折断、工件变形或机床过载,此时应及时调整切削参数或检查刀具与工件的装夹情况。切屑的形状和颜色也能反映切削过程的好坏,例如,连续的带状切屑且颜色均匀,通常表示切削过程较为平稳;而如果出现块状切屑、缠绕状切屑或切屑颜色异常(如发蓝、发黑),则可能提示切削参数不当或刀具出现问题,需要及时采取措施加以调整和解决。
***次世界大战后,军火、汽车等机械工业蓬勃发展,刺激高效自动车床和专门化车床迅速崛起。为提升小批量工件生产率,40 年代末带液压仿形装置的车床得到推广,可依照样板自动完成工件加工循环;多刀车床也同步发展,一次装夹能使用多把刀具完成多种工序,大幅缩短加工时间,满足了大规模生产与多样化加工需求,在特定生产场景中发挥重要作用,成为工业生产效率提升的关键因素。
50 年代,科技进步催生带穿孔卡、插销板和拨码盘等的程序控制车床,操作人员可通过编写程序控制车床运行,减少人工干预,提高加工精度与一致性,标志着车床向自动化、智能化迈进重要一步,为后续数控技术应用奠定基础,开启了车床自动化加工的新时代,极大改变机械制造行业生产模式。 数控车床操作界面支持多语言切换,适配不同地区操作人员使用习惯,降低沟通成本。
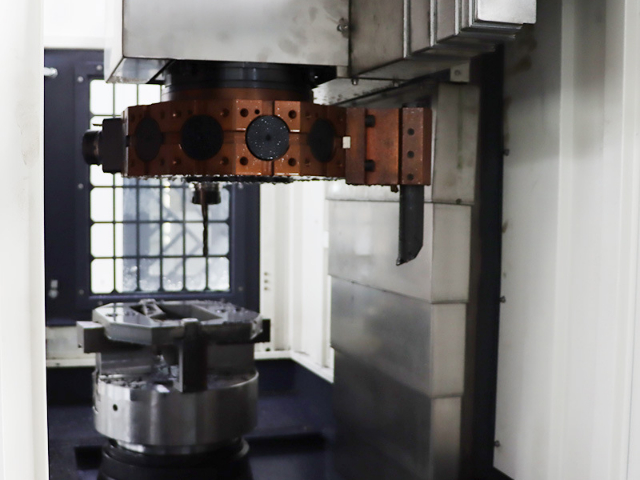
刀具的正确选择和安装对于加工质量和效率至关重要。操作人员应根据加工工艺要求,精心挑选合适的刀具类型、规格和材质。在安装刀具时,务必确保刀具安装牢固,刀柄与主轴锥孔的配合紧密无间。使用专业的刀具安装工具,并按照规定的扭矩拧紧刀具。同时,要仔细检查刀具的切削刃是否锋利,有无破损或磨损过度的情况,如有问题应及时更换或刃磨。对于工件,需根据加工图纸进行精确的装夹定位。选择合适的工装夹具,确保工件在加工过程中不会发生位移或松动。在装夹工件之前,要清理工件的定位基准面,保证其干净、平整,以提高装夹精度。装夹完成后,再次检查工件的位置是否准确,需要使用千分表等测量工具进行测量确认。数控车床适配汽车零部件批量生产,如轴类、套类零件,满足汽车行业高一致性要求。江苏定制数控车床联系人
数控车床配备高清摄像头监控加工过程,实时观察工件状态,便于及时调整参数。江苏定制数控车床联系人
加工完成后的工件应进行仔细的质量检查和整理。根据加工图纸的要求,使用合适的测量工具对工件的尺寸、形状、表面质量等进行检测,记录检测结果,并将合格的工件按照规定的方式进行标识、包装和存放。对于不合格的工件,要分析原因,总结经验教训,以便在后续的加工过程中加以改进。同时,操作人员还应整理加工过程中使用的程序。将本次加工的程序进行备份,存储到指定的存储介质中,并做好程序的编号、名称、加工内容等相关信息的记录。对程序进行必要的优化和完善,如根据加工过程中的实际情况调整切削参数、修正程序中的错误或不足之处,以便在今后的类似加工任务中能够更加高效的使用。江苏定制数控车床联系人