商机详情 -
安徽自动化数控车床批发商
在数控立式车床开始加工后,操作人员应时刻密切关注切削状态。通过观察切削声音、切削力的变化以及切屑的形状、颜色和排出情况等,来判断切削过程是否正常。正常的切削声音应平稳、均匀,无尖锐刺耳或异常沉闷的声音。如果切削声音发生明显变化,可能意味着刀具磨损、切削参数不合理或工件材质不均匀等问题。切削力的大小可以通过机床的显示屏或外接的测力装置进行监测,切削力过大可能导致刀具折断、工件变形或机床过载,此时应及时调整切削参数或检查刀具与工件的装夹情况。切屑的形状和颜色也能反映切削过程的好坏,例如,连续的带状切屑且颜色均匀,通常表示切削过程较为平稳;而如果出现块状切屑、缠绕状切屑或切屑颜色异常(如发蓝、发黑),则可能提示切削参数不当或刀具出现问题,需要及时采取措施加以调整和解决。小型数控车床重量轻、移动便捷,适合车间灵活布局,满足多品种小批量生产需求。安徽自动化数控车床批发商
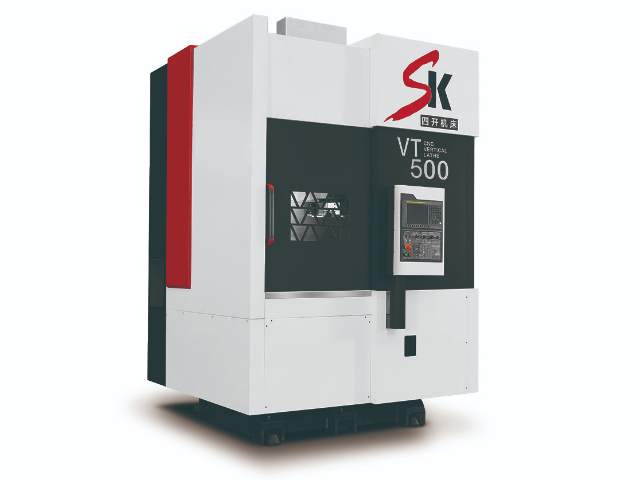
立式车床具备***的加工精度。其主轴系统采用高精度的轴承,回转精度较高,在高速旋转时能保持稳定,有效减少了因主轴晃动而产生的加工误差。同时,先进的数控系统能够精确控制各坐标轴的运动,定位精度可达微米级。在加工过程中,通过对刀具路径的精细规划以及对切削参数的优化调整,可确保工件的尺寸精度控制在极小的公差范围内。例如,加工高精度的圆盘类零件时,其平面度和圆度误差能够控制在 0.01mm 以内,表面粗糙度可达 Ra1.6μm,完全能够满足对精度要求严苛的行业需求 。安徽自动化数控车床批发商针对纺织机械、印刷机械零件加工优化,精度与效率满足行业特殊要求。
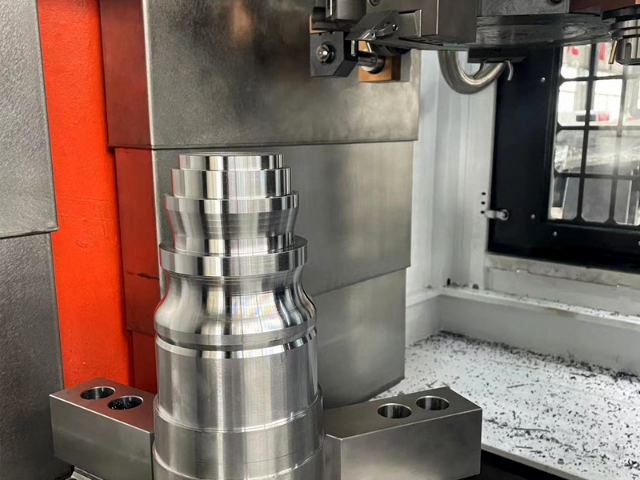
主轴故障是立式车床常见的故障之一。主轴故障可能表现为主轴发热、振动过大、转速不稳定等。造成主轴故障的原因可能有轴承损坏、润滑不良、主轴电机故障等。当发现主轴发热时,首先应检查润滑系统,确保润滑油充足且油路畅通;若主轴振动过大,需检查轴承是否磨损,必要时更换轴承;对于转速不稳定的问题,可能需要检查主轴电机的驱动器和编码器,进行相应的维修或调整 。
进给系统故障会影响立式车床的加工精度和效率。常见的进给系统故障包括丝杠螺母副磨损、导轨润滑不良、伺服电机故障等。当出现进给卡顿或精度下降的情况时,应检查丝杠螺母副的间隙是否过大,如有必要进行调整或更换;同时,确保导轨的润滑良好,定期清理导轨上的杂物;若怀疑伺服电机故障,可通过检测电机的电流、转速等参数,判断电机是否正常工作,如有问题及时维修或更换 。
许多全球性的**制造企业(如航空发动机公司、汽车巨头)在选择供应商时,会进行极其严格的现场制造能力审核(如NADCAP、VDA)。拥有恒温车间是体现企业具备生产高精度、高质量产品硬实力的关键标志,通常是通过审核的强制性或优先性条件。它证明了企业对于关键质量因素的控制能力,符合AS9100、IATF16949等国际质量体系中对生产环境控制的要求。因此,恒温车间不*是技术选择,更是企业提升市场竞争力、获取**订单、融入全球产业链的战略性投资。数控车床适配汽车零部件批量生产,如轴类、套类零件,满足汽车行业高一致性要求。
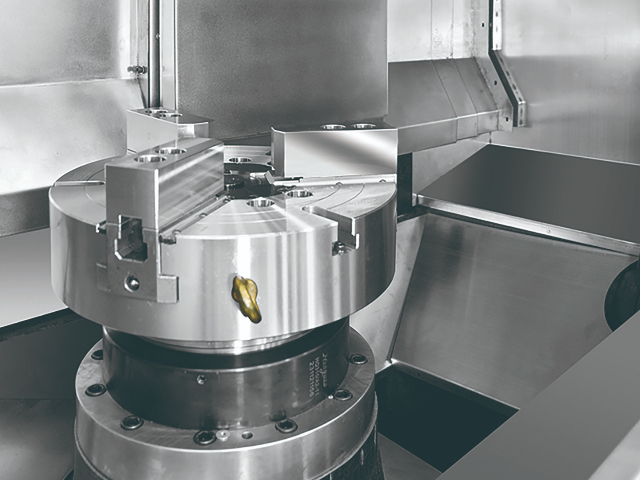
设备安装、调试2.1、设备到达用户现场后,买方负责机床的基础、卸车、吊装等,并应及时通知卖方,卖方在接到通知后派安装调试人员七天内到达用户现场。2.2、卖方人员与用户在现场共同开箱(或由卖方委托买方),按装箱单清点。如果外包装完好无损,开箱时发现缺件,责任在卖方。卖方应及时给予补发,运费由卖方承担。2.3、买方完成机床就位,以及电源和压缩空气到机床,但不得启动电源和供气,机床用辅助品如油,油脂,冷却液和润滑油由买方提供。卖方负责在用户现场**进行检查和安装、调试、验收工作,买方给予必要的配合。可加工盘类、轴类、壳体类等多种工件,应用覆盖多个制造细分领域。安徽自动化数控车床批发商
数控车床适配机械、汽车、电子等多行业精密加工,智能控温 + 准确定位,兼顾效率与品质,助力企业降本增效。安徽自动化数控车床批发商
对于航空航天、**等领域的关键部件,不*要求尺寸精确,更要求其内部残余应力极小,以保证在极端环境下长期使用的尺寸稳定性和可靠性。切削过程本身会产生切削热,若叠加不稳定的环境温度,工件会经历复杂的热循环,内部产生不均匀的热应力。即使加工后测量合格,该应力在未来释放也会导致零件变形。恒温环境减少了额外的热干扰,使工艺工程师能更精细地预测和控制*由切削产生的热量,并通过工艺优化(如冷却液应用)将其影响降至比较低,从而生产出内在质量更高、长期稳定性更好的工件。安徽自动化数控车床批发商