商机详情 -
安徽直销数控车床市场
采用进口重载荷滚柱直线导轨,承载大,精度高,兼具重切削硬轨的刚性和线轨快速移动、低磨损,适合重切削、高速切削
采用FANUC βi IP 30/8000广域马达驱动主轴系统,提供2倍于一般马达之高扭矩值,能在较低速作业区间提供重切屑能力。
低重心结构设计与可90°旋转的系统控制面板,提供您上下料工件较好的便利和人性化的操作介面。
全防护钣金将车削铁屑和冷切液隔离在机床内,提供您安全干净的工作环境
超精简的占地面积,搭配后出式排屑机,不*提高您厂房的空间利用率,且方便您规划铁屑输送系统。
数控车床搭载智能控制系统,实时监控加工流程,一键调整参数,新手也能快速上手。安徽直销数控车床市场
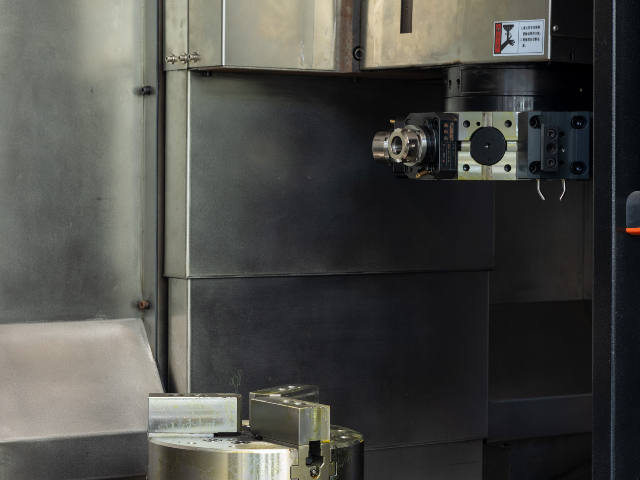
主轴故障是立式车床常见的故障之一。主轴故障可能表现为主轴发热、振动过大、转速不稳定等。造成主轴故障的原因可能有轴承损坏、润滑不良、主轴电机故障等。当发现主轴发热时,首先应检查润滑系统,确保润滑油充足且油路畅通;若主轴振动过大,需检查轴承是否磨损,必要时更换轴承;对于转速不稳定的问题,可能需要检查主轴电机的驱动器和编码器,进行相应的维修或调整 。
进给系统故障会影响立式车床的加工精度和效率。常见的进给系统故障包括丝杠螺母副磨损、导轨润滑不良、伺服电机故障等。当出现进给卡顿或精度下降的情况时,应检查丝杠螺母副的间隙是否过大,如有必要进行调整或更换;同时,确保导轨的润滑良好,定期清理导轨上的杂物;若怀疑伺服电机故障,可通过检测电机的电流、转速等参数,判断电机是否正常工作,如有问题及时维修或更换 。 浙江高精度数控车床大概费用简易操作数控车床配备触摸屏界面,图文并茂指引流程,无需专业编程知识即可上手。
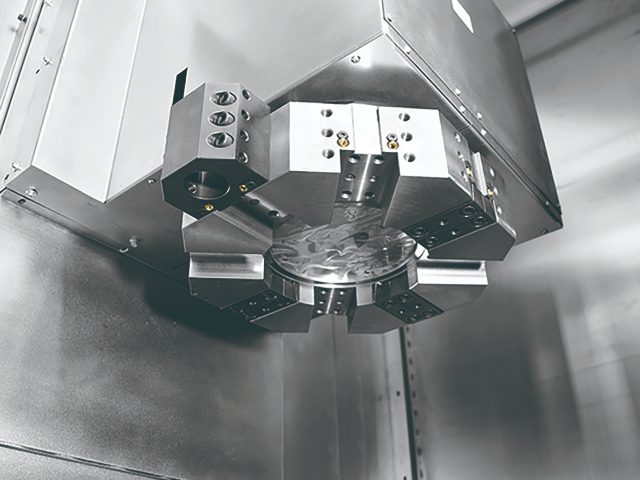
立式车床的多刀架配置是其提升加工效率的关键因素。常见的立式车床配备有垂直刀架和侧刀架,部分立车型号甚至拥有更多刀架。这些刀架可同时或依次工作,实现多工序的并行加工。在加工复杂的盘类零件时,垂直刀架可负责外圆、内孔的车削,侧刀架则能进行端面的铣削、钻孔等操作,多刀架协同作业,缩短了加工时间,提高了生产效率。此外,刀架的快速换刀系统可在短时间内完成刀具更换,进一步减少了辅助时间,使机床的加工效率得到充分发挥 。
随着工业互联网技术的发展,一些立式车床具备了远程监控与诊断功能。通过网络连接,操作人员和维修人员可以在远程实时监测机床的运行状态,包括主轴转速、进给速度、刀具磨损等参数。当机床出现故障时,系统会自动发送报警信息,并将故障数据上传至远程服务器。维修人员可根据这些数据进行远程诊断,分析故障原因,并制定维修方案。远程监控与诊断功能提高了设备的维护效率,减少了停机时间 。配备伺服刀库或机械手换刀装置,刀位数量可达12-24把,换刀时间需2-3秒数控车床操作流程标准化,便于企业进行生产管理与质量管控,提升整体生产规范性。
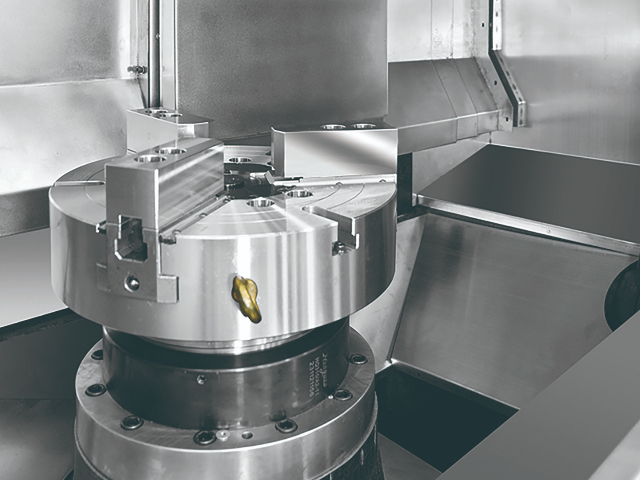
立式车床具备***的加工精度。其主轴系统采用高精度的轴承,回转精度较高,在高速旋转时能保持稳定,有效减少了因主轴晃动而产生的加工误差。同时,先进的数控系统能够精确控制各坐标轴的运动,定位精度可达微米级。在加工过程中,通过对刀具路径的精细规划以及对切削参数的优化调整,可确保工件的尺寸精度控制在极小的公差范围内。例如,加工高精度的圆盘类零件时,其平面度和圆度误差能够控制在 0.01mm 以内,表面粗糙度可达 Ra1.6μm,完全能够满足对精度要求严苛的行业需求 。数控车床支持 CAD 图纸直接导入,自动生成加工程序,减少人工编程误差与时间成本。浙江高精度数控车床大概费用
整机重量扎实,运行时振动小、噪音低,营造更优的车间工作环境。安徽直销数控车床市场
独特的墙板式+动柱式结构,加X向三导轨设计,提供强悍的切削能力,超乎您的期待
经众多客户使用验证,在刚性、精度、速度、稳定性等方面优于传统的定柱式结构所有结构件经有限元分析,力求结构优化,保证机床在切削状态下精度的稳定性,机械刚性较传统设计增加30%
底座采箱型结构,厚肋壁及多层肋壁设计,可使热变形减至比较低,能承受静、动态扭曲及变形应力,确保床身高刚性和高稳定性
高刚性结构结合精密滚柱线轨,可保持长期重切屑下的加工精度,并且具有较为耐用的刀具使用寿命。 安徽直销数控车床市场