商机详情 -
江苏直销数控车床常见问题
加工完成后的工件应进行仔细的质量检查和整理。根据加工图纸的要求,使用合适的测量工具对工件的尺寸、形状、表面质量等进行检测,记录检测结果,并将合格的工件按照规定的方式进行标识、包装和存放。对于不合格的工件,要分析原因,总结经验教训,以便在后续的加工过程中加以改进。同时,操作人员还应整理加工过程中使用的程序。将本次加工的程序进行备份,存储到指定的存储介质中,并做好程序的编号、名称、加工内容等相关信息的记录。对程序进行必要的优化和完善,如根据加工过程中的实际情况调整切削参数、修正程序中的错误或不足之处,以便在今后的类似加工任务中能够更加高效的使用。高精度数控车床适配复杂零件加工,车削、钻孔一体化完成,满足精密机械行业严苛要求。江苏直销数控车床常见问题
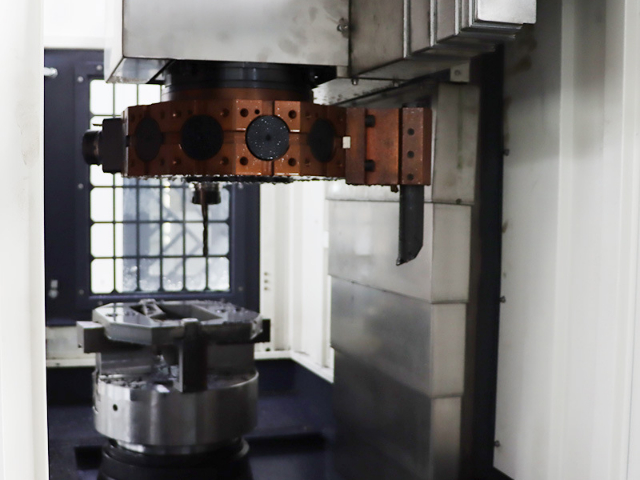
刀具的正确选择和安装对于加工质量和效率至关重要。操作人员应根据加工工艺要求,精心挑选合适的刀具类型、规格和材质。在安装刀具时,务必确保刀具安装牢固,刀柄与主轴锥孔的配合紧密无间。使用专业的刀具安装工具,并按照规定的扭矩拧紧刀具。同时,要仔细检查刀具的切削刃是否锋利,有无破损或磨损过度的情况,如有问题应及时更换或刃磨。对于工件,需根据加工图纸进行精确的装夹定位。选择合适的工装夹具,确保工件在加工过程中不会发生位移或松动。在装夹工件之前,要清理工件的定位基准面,保证其干净、平整,以提高装夹精度。装夹完成后,再次检查工件的位置是否准确,需要使用千分表等测量工具进行测量确认。浙江高效数控车床大概费用高精度特性适配航空航天领域,可加工发动机叶片等关键精密部件。
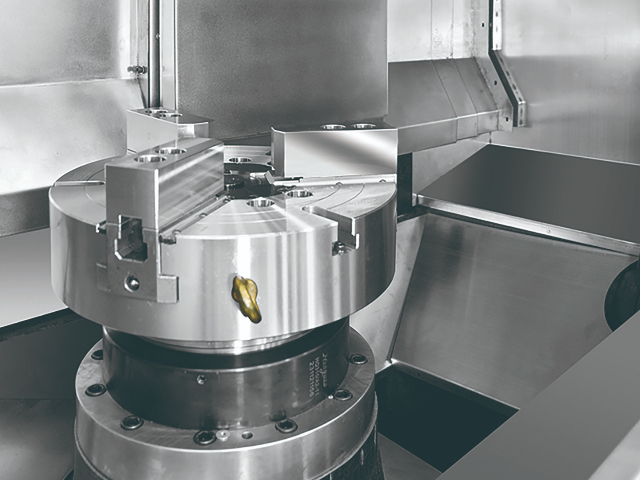
高刚性的床身与立柱设计是立式车床保证加工精度和稳定性的基础。床身和立柱采用铸铁或焊接钢结构,并经过精心的设计和制造工艺。在结构上,增加了加强筋的数量和尺寸,优化了筋板的布局,以提高部件的抗弯和抗扭刚度。例如,床身内部采用箱型结构,立柱采用大截面设计,可加装铣削、钻削、镗削等附件,实现复合加工,减少工件二次装夹,提高加工精度和效率,这些措施使得床身和立柱能够承受强大的切削力和工件重量,减少变形,从而保证机床在长期使用过程中始终保持高精度的加工性能 。
立式车床的刀具系统提供了多样化的选择,以适应不同的加工需求。刀具类型包括车刀、铣刀、镗刀、钻头等,可根据加工工艺和工件材料进行合理搭配。在刀具安装方面,采用了快速装夹系统,能够快速、准确地安装和更换刀具,提高了加工效率。同时,为了满足高精度加工的要求,部分立式车床还配备了自动对刀装置,可在加工过程中自动检测刀具的磨损情况,并进行刀具补偿,保证加工精度的稳定性 。配备铸铁工作台和液压锁紧装置,承载能力可达数吨至数十吨,可稳定夹持大直径工件。工作台采用高精度轴承支撑,回转平稳,适用于风电法兰、大型齿轮等超规格零件的车削、镗削等复合加工需求。适用于机车、重机等重型装备制造,高刚性结构应对大尺寸工件切削。
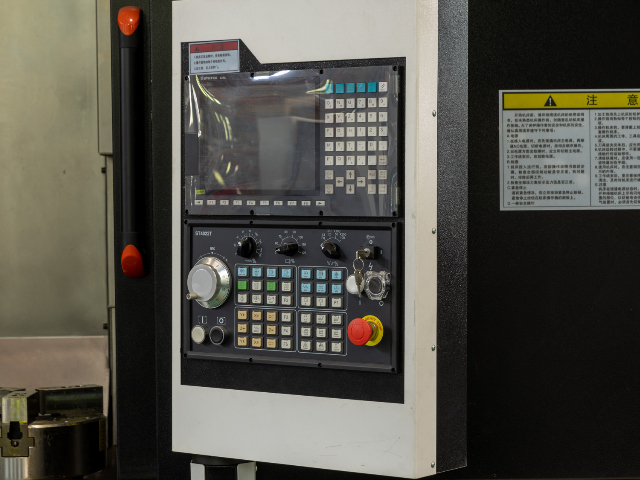
一台高精度数控立式车床在出厂前都经过严格的激光干涉仪等检测,其在标准温度下的几何精度(如立柱的垂直度、工作台的平面度与端跳)已被调整至比较好状态。然而,不均匀或变化的环境温度会引发机床床身、立柱等基础大件产生不均匀的热变形。例如,阳光照射或车间内温度梯度会导致机床一侧膨胀多于另一侧,从而破坏其原始的几何精度。恒温环境确保了机床始终处于其设计所期望的热平衡状态,使其固有的高精度得以长期、稳定地保持,延长了精度寿命。高效数控车床单工件加工时间缩短 60%,批量生产时可快速交付订单,提升客户满意度。安徽高速数控车床参数
整机重量扎实,运行时振动小、噪音低,营造更优的车间工作环境。江苏直销数控车床常见问题
主轴故障主轴发热:主轴发热可能是由于主轴轴承磨损、润滑不良或冷却系统故障引起的。首先检查主轴冷却系统是否正常工作,如冷却水泵是否运转、冷却管路是否堵塞等。如果冷却系统正常,则检查主轴轴承的润滑情况,添加适量的润滑脂。若主轴轴承磨损严重,应及时更换轴承。主轴振动:主轴振动可能会影响加工精度和表面质量。引起主轴振动的原因有很多,如主轴不平衡、刀具安装不当、主轴轴承损坏等。首先检查刀具的安装是否牢固,刀柄与主轴锥孔的配合是否紧密。如果刀具安装正常,则对主轴进行动平衡校正。若主轴轴承损坏,应更换轴承。江苏直销数控车床常见问题