商机详情 -
制造数控车床联系人
对于航空航天、**等领域的关键部件,不*要求尺寸精确,更要求其内部残余应力极小,以保证在极端环境下长期使用的尺寸稳定性和可靠性。切削过程本身会产生切削热,若叠加不稳定的环境温度,工件会经历复杂的热循环,内部产生不均匀的热应力。即使加工后测量合格,该应力在未来释放也会导致零件变形。恒温环境减少了额外的热干扰,使工艺工程师能更精细地预测和控制*由切削产生的热量,并通过工艺优化(如冷却液应用)将其影响降至比较低,从而生产出内在质量更高、长期稳定性更好的工件。关键部件采用进口品牌,整机故障率低,保障生产线连续稳定运行。制造数控车床联系人
在现代大规模制造业中,要求同批次生产的成千上万个零件必须具有完全一致的尺寸和性能,以实现完美的互换性。若生产环境温度波动大,***个零件和***一个零件因加工时温度不同,其实际尺寸可能会有***差异,导致无法装配或功能失效。恒温车间如同为整个生产过程提供了一个“时间静止”的稳定舞台,无论何时开机加工,条件都完全相同,从而保证了批量产品从首件到末件的***一致性,满足了汽车、能源等行业对零件高度互换性的严苛要求。制造数控车床联系人多功能数控车床整合铣削、磨削功能,一站式完成复杂工序,减少工件装夹次数。
刀架故障也是立式车床容易出现的问题。刀架故障可能表现为刀架转位不准确、刀具夹紧不牢固等。刀架转位不准确可能是由于编码器故障、机械传动部件磨损等原因造成的,需要检查编码器的信号传输是否正常,以及机械传动部件的连接是否松动、磨损情况,进行相应的维修或更换;刀具夹紧不牢固则可能是夹紧机构故障或夹紧力不足,可检查夹紧机构的零件是否损坏,调整夹紧力至合适范围 。
电气系统故障对立式车床的正常运行影响较大。电气系统故障可能包括控制系统故障、电源故障、传感器故障等。当机床出现无法启动、报警信息异常等情况时,首先应检查电源供应是否正常,各电气连接是否牢固;对于控制系统故障,可通过查看报警代码,查阅机床说明书,确定故障原因并进行修复;若怀疑传感器故障,可使用专业检测设备对传感器进行检测和校准 。
主轴故障是立式车床常见的故障之一。主轴故障可能表现为主轴发热、振动过大、转速不稳定等。造成主轴故障的原因可能有轴承损坏、润滑不良、主轴电机故障等。当发现主轴发热时,首先应检查润滑系统,确保润滑油充足且油路畅通;若主轴振动过大,需检查轴承是否磨损,必要时更换轴承;对于转速不稳定的问题,可能需要检查主轴电机的驱动器和编码器,进行相应的维修或调整 。
进给系统故障会影响立式车床的加工精度和效率。常见的进给系统故障包括丝杠螺母副磨损、导轨润滑不良、伺服电机故障等。当出现进给卡顿或精度下降的情况时,应检查丝杠螺母副的间隙是否过大,如有必要进行调整或更换;同时,确保导轨的润滑良好,定期清理导轨上的杂物;若怀疑伺服电机故障,可通过检测电机的电流、转速等参数,判断电机是否正常工作,如有问题及时维修或更换 。 安徽高传四开数控车床,以国际中端性能、国产价格优势,高性价比之选。
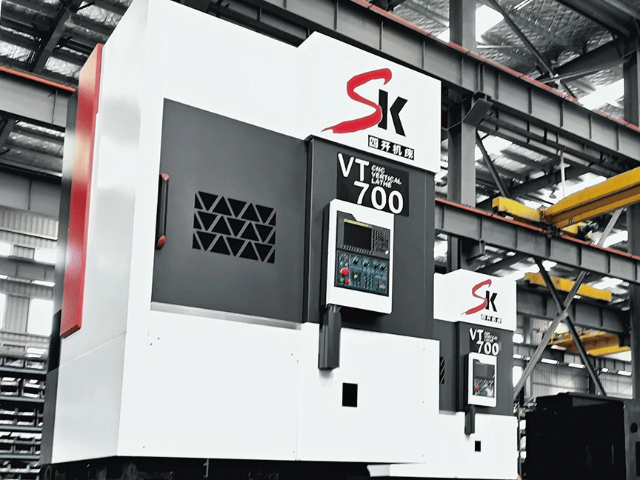
采用进口重载荷滚柱直线导轨,承载大,精度高,兼具重切削硬轨的刚性和线轨快速移动、低磨损,适合重切削、高速切削
采用FANUC βi IP 30/8000广域马达驱动主轴系统,提供2倍于一般马达之高扭矩值,能在较低速作业区间提供重切屑能力。
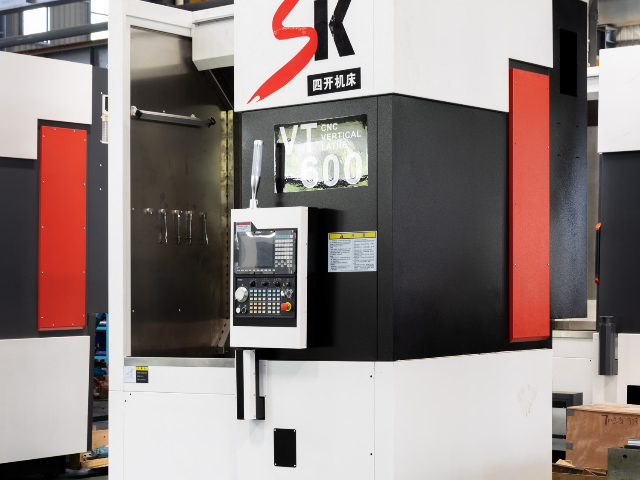
低重心结构设计与可90°旋转的系统控制面板,提供您上下料工件较好的便利和人性化的操作介面。
全防护钣金将车削铁屑和冷切液隔离在机床内,提供您安全干净的工作环境
超精简的占地面积,搭配后出式排屑机,不*提高您厂房的空间利用率,且方便您规划铁屑输送系统。
搭载高精度主轴与闭环系统,定位精度达 0.003mm 级,轴类零件加工无偏差。浙江国产数控车床大概费用
源自安徽马鞍山制造基地,专业研发团队加持,技术实力雄厚有保障。制造数控车床联系人
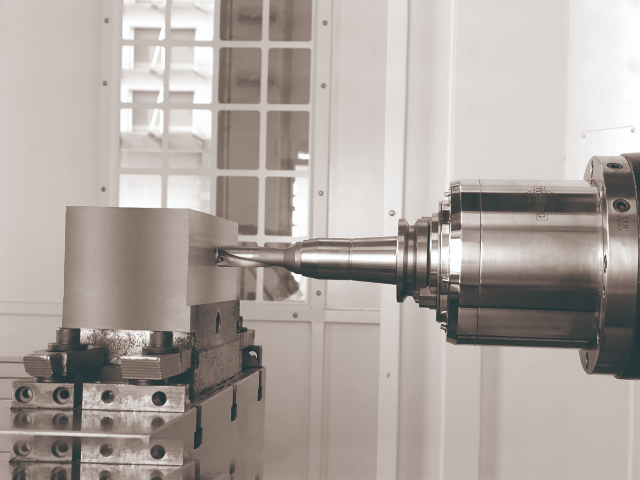
刀具的正确选择和安装对于加工质量和效率至关重要。操作人员应根据加工工艺要求,精心挑选合适的刀具类型、规格和材质。在安装刀具时,务必确保刀具安装牢固,刀柄与主轴锥孔的配合紧密无间。使用专业的刀具安装工具,并按照规定的扭矩拧紧刀具。同时,要仔细检查刀具的切削刃是否锋利,有无破损或磨损过度的情况,如有问题应及时更换或刃磨。对于工件,需根据加工图纸进行精确的装夹定位。选择合适的工装夹具,确保工件在加工过程中不会发生位移或松动。在装夹工件之前,要清理工件的定位基准面,保证其干净、平整,以提高装夹精度。装夹完成后,再次检查工件的位置是否准确,需要使用千分表等测量工具进行测量确认。制造数控车床联系人