商机详情 -
江苏高精度卧式加工中心怎么用
操作人员的技能水平对卧式加工中心的加工效率和质量有着重要影响。因此,机床制造商通常会为用户提供操作人员培训服务,帮助操作人员熟悉机床的结构、性能、操作方法以及维护保养知识。培训内容包括机床的操作界面介绍、数控编程基础、加工工艺制定、常见故障排除等方面。通过系统的培训,操作人员能够掌握正确的操作方法和编程技巧,提高操作熟练度和技能水平。此外,企业还可以通过内部培训、技术交流、技能竞赛等方式,不断提升操作人员的技能,充分发挥卧式加工中心的性能优势,提高企业的生产效率和产品质量 。安徽高传四开卧式加工中心,采用卧式布局,工件装夹后多面加工,大幅提升生产效率。江苏高精度卧式加工中心怎么用
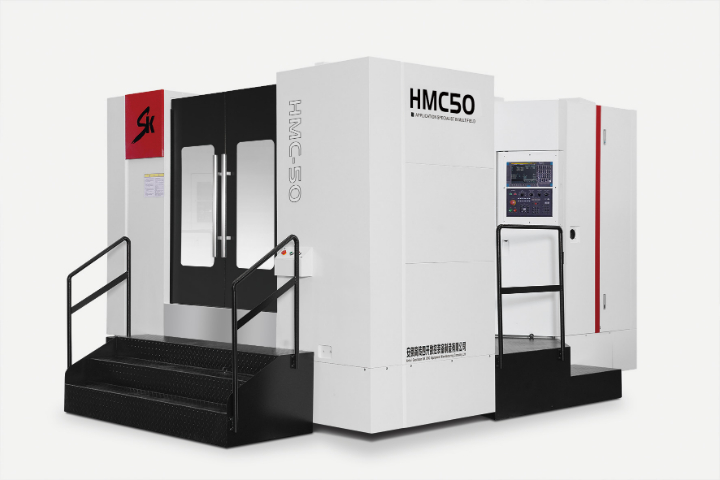
卧式加工中心,以其稳定的加工能力成为制造业的中流砥柱。它拥有宽敞的加工空间,可轻松容纳大型、重型工件,一次装夹便能完成多面加工,**提升生产效率。独特的主轴水平布局,让切削力均匀分散,有效增强切削能力,无论是铣削、钻孔还是镗削,都能精细高效地完成。先进的数控系统搭配高性能伺服电机,实现高速、高精度运转,轻松应对复杂零件的加工需求,价格实惠,为您打造***产品,助力企业在激烈的市场竞争中脱颖而出,请关注安徽高传四开数控设备制造有限公司。江苏高精度卧式加工中心怎么用高传四开卧式加工中心可进行深孔钻削加工,满足长径比大的孔类零件加工需求。
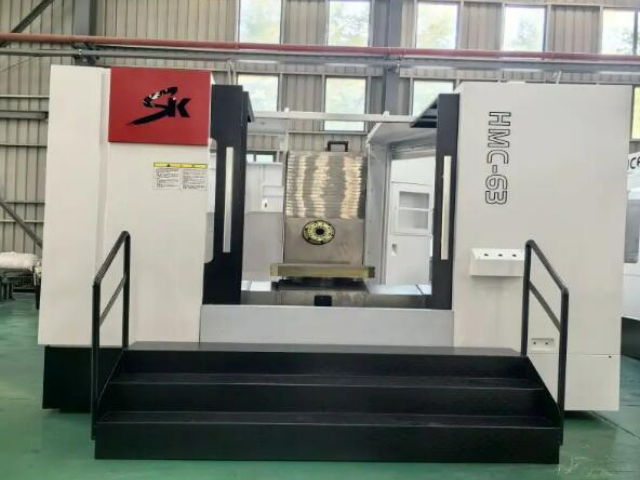
国内复合加工技术逐步追赶。2016年,大连科德推出五轴车铣复合卧式加工中心,可完成车削、铣削、镗削等工序,加工零件直径达1000mm。济南二机床的卧式加工中心集成齿轮加工功能,为变速箱制造提供一体化解决方案。但国内复合设备的换刀时间、工序切换效率仍落后国外,平均换刀时间比国外产品长2-3秒,限制了批量生产效率。国外企业响应绿色制造理念,对卧式加工中心进行节能改造。2018年,日本发那科的卧式加工中心采用伺服电机能量回收系统,能耗降低30%,切削液循环利用率达95%。德国通快的设备采用干式切削技术,减少切削液使用量80%,噪音控制在85分贝以下。通过轻量化设计,机床重量减轻20%,材料利用率提升15%。绿色卧式加工中心在欧洲市场占有率达60%,成为企业采购优先。
20 世纪 60-70 年代,数控卧式加工中心进入技术雏形阶段。国外企业开始采用晶体管数控系统,替代电子管,设备体积缩小,稳定性***提升。1965 年,日本发那科推出***具有实用价值的卧式加工中心,配备自动换刀装置(ATC),换刀时间缩短至 10 秒以内,加工效率翻倍。此时的设备多为 3 轴联动,可加工中等复杂度零件,在汽车发动机缸体、变速箱壳体加工中崭露头角。国内尚处于技术空白,*通过引进少量设备进行仿制研究,未形成自主生产能力。高传四开卧式加工中心采用密封防护设计,防尘防水,延长设备使用寿命。
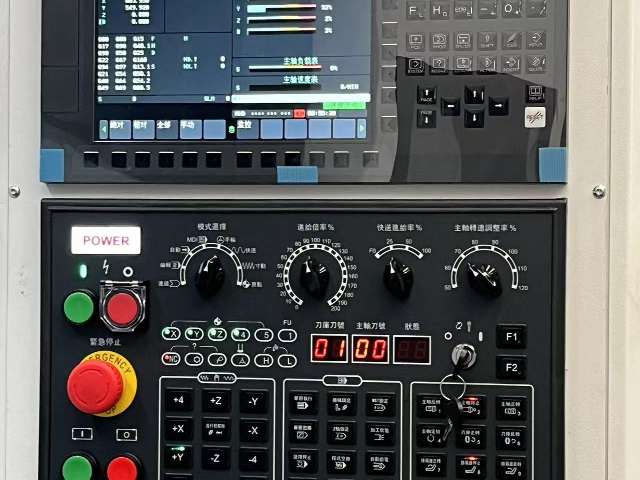
卧式加工中心的刀具系统提供了丰富多样的选择,以满足不同的加工需求。刀具类型包括铣刀、镗刀、钻头、铰刀等,可根据加工工艺和工件材料进行合理搭配。在刀具安装方面,采用了先进的刀柄系统和快速装夹装置,能够实现刀具的快速、准确安装和更换,提高了加工效率。同时,为了满足高精度加工的要求,部分卧式加工中心还配备了自动对刀装置,可在加工过程中自动检测刀具的磨损情况,并进行刀具补偿,保证加工精度的稳定性。此外,一些**卧式加工中心还支持刀具的自动识别和管理功能,通过与数控系统的联动,实现刀具的智能化应用 。高传四开卧式加工中心配备润滑系统,自动润滑运动部件,延长零件使用寿命。上海稳定卧式加工中心联系方式
高传四开卧式加工中心加工精度达微米级,满足精密模具、航空零件加工要求。江苏高精度卧式加工中心怎么用
高速电主轴,满足高转速加工需求龙门高速铣床的**部件之一是高速电主轴,通常采用直驱技术,转速可达20,000~40,000rpm,并配备HSK或CAPTO刀柄,确保高速旋转下的动平衡精度(G0.4级以下)。例如,在铝合金航空结构件加工中,主轴转速需达到24,000rpm以上才能实现高效切削,而电主轴的快速响应能力(0~最高转速加速时间<2秒)可大幅提升加工效率。此外,部分**机型采用油气润滑或陶瓷轴承技术,使主轴在长期高速运转下仍能保持低温升,延长使用寿命。江苏高精度卧式加工中心怎么用