商机详情 -
浙江数控车床优势
主轴故障是立式车床常见的故障之一。主轴故障可能表现为主轴发热、振动过大、转速不稳定等。造成主轴故障的原因可能有轴承损坏、润滑不良、主轴电机故障等。当发现主轴发热时,首先应检查润滑系统,确保润滑油充足且油路畅通;若主轴振动过大,需检查轴承是否磨损,必要时更换轴承;对于转速不稳定的问题,可能需要检查主轴电机的驱动器和编码器,进行相应的维修或调整 。
进给系统故障会影响立式车床的加工精度和效率。常见的进给系统故障包括丝杠螺母副磨损、导轨润滑不良、伺服电机故障等。当出现进给卡顿或精度下降的情况时,应检查丝杠螺母副的间隙是否过大,如有必要进行调整或更换;同时,确保导轨的润滑良好,定期清理导轨上的杂物;若怀疑伺服电机故障,可通过检测电机的电流、转速等参数,判断电机是否正常工作,如有问题及时维修或更换 。 数控车床助力制造业转型升级,以智能化、高效化生产模式,提升企业**竞争力与市场份额。浙江数控车床优势
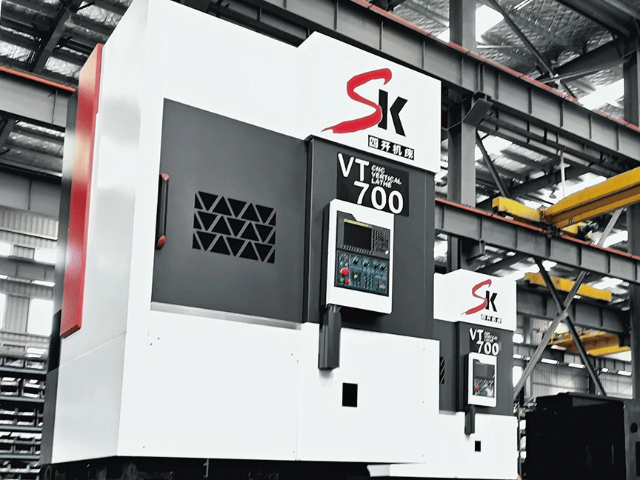
在数控立式车床开始加工后,操作人员应时刻密切关注切削状态。通过观察切削声音、切削力的变化以及切屑的形状、颜色和排出情况等,来判断切削过程是否正常。正常的切削声音应平稳、均匀,无尖锐刺耳或异常沉闷的声音。如果切削声音发生明显变化,可能意味着刀具磨损、切削参数不合理或工件材质不均匀等问题。切削力的大小可以通过机床的显示屏或外接的测力装置进行监测,切削力过大可能导致刀具折断、工件变形或机床过载,此时应及时调整切削参数或检查刀具与工件的装夹情况。切屑的形状和颜色也能反映切削过程的好坏,例如,连续的带状切屑且颜色均匀,通常表示切削过程较为平稳;而如果出现块状切屑、缠绕状切屑或切屑颜色异常(如发蓝、发黑),则可能提示切削参数不当或刀具出现问题,需要及时采取措施加以调整和解决。浙江数控车床优势多功能数控车床整合铣削、磨削功能,一站式完成复杂工序,减少工件装夹次数。
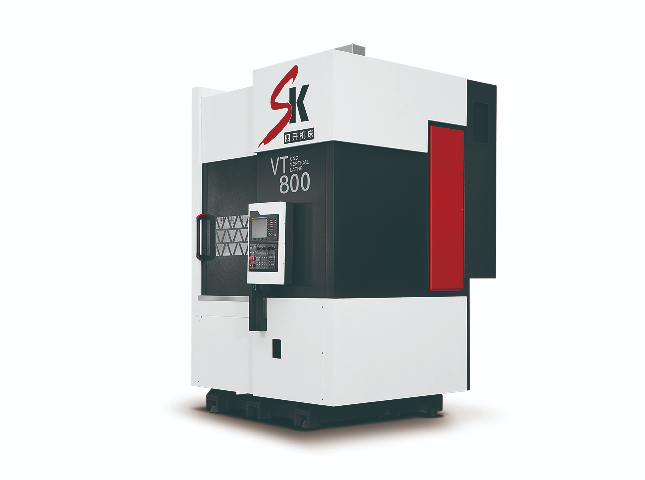
立式车床的刀具系统提供了多样化的选择,以适应不同的加工需求。刀具类型包括车刀、铣刀、镗刀、钻头等,可根据加工工艺和工件材料进行合理搭配。在刀具安装方面,采用了快速装夹系统,能够快速、准确地安装和更换刀具,提高了加工效率。同时,为了满足高精度加工的要求,部分立式车床还配备了自动对刀装置,可在加工过程中自动检测刀具的磨损情况,并进行刀具补偿,保证加工精度的稳定性 。配备铸铁工作台和液压锁紧装置,承载能力可达数吨至数十吨,可稳定夹持大直径工件。工作台采用高精度轴承支撑,回转平稳,适用于风电法兰、大型齿轮等超规格零件的车削、镗削等复合加工需求。
安全是数控立式车床操作过程中的重中之重。在加工过程中,操作人员必须确保机床的安全防护装置始终处于有效状态。防护门应关闭严密,严禁在防护门打开的情况下进行加工操作,防止切屑飞溅伤人或操作人员误触运动部件。定期检查安全防护装置的传感器、限位开关等部件是否灵敏可靠,如发现故障应及时维修或更换。同时,要注意观察机床周围的环境,确保无人员靠近正在运行的机床,避免发生意外事故。在加工过程中,如果需要对机床进行调整或检查,必须先停止机床的运行,待机床完全停止运动且主轴停止转动后,方可进行操作,严禁在机床运行过程中进行危险干预行为。整体结构经有限元分析优化,热变形补偿及时,环境温度变化不影响加工精度。
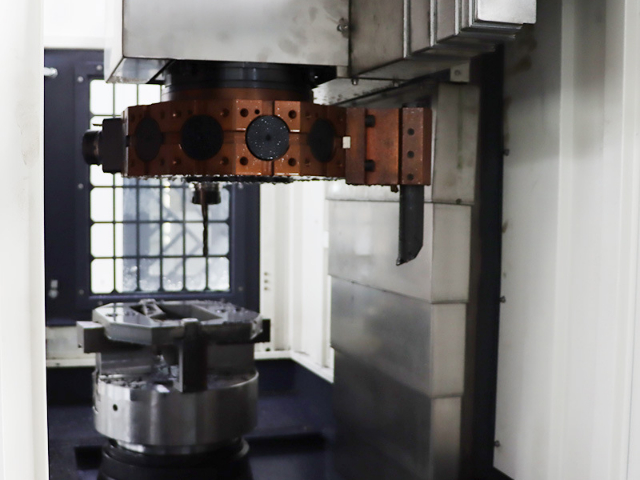
在完成机床清理、保养以及工件和程序整理工作后,方可进行设备关机操作。按照正确的关机顺序,先关闭机床的主轴、进给系统、冷却系统等各功能部件,然后退出数控系统的操作界面,关闭机床的电源总开关。在关机过程中,要注意观察机床各部件的动作是否正常,有无异常报警信息。关机完成后,操作人员应认真填写设备运行记录。记录内容包括设备的开机时间、关机时间、加工任务内容、加工过程中出现的问题及解决方法、机床的维护保养情况、刀具的使用情况、工件的质量检测结果等。设备运行记录是设备维护保养和管理的重要依据,通过对运行记录的分析,可以及时发现设备的潜在问题,为设备的维修、改进以及优化提供有力的参考。定制化数控车床可根据行业需求调整行程与功率,适配汽车、航空、电子等多领域加工。浙江数控车床优势
从粗加工到精加工一键切换,刚性与精度兼备,实现高效与高质的统一。浙江数控车床优势
良好的稳定性与抗震性是保证立式车床加工精度和表面质量的重要前提。床身、立柱等关键部件的厚重结构以及质量的铸铁材质,赋予了机床的稳定性。在加工过程中,即便面对强大的切削力,机床也能保持稳固,减少振动的产生。同时,先进的阻尼技术和抗震设计被广泛应用于机床结构中,有效吸收和衰减振动能量。例如,在床身内部设置特殊的阻尼材料,或采用优化的筋板结构,增强部件的刚性,从而确保在高速、重载切削条件下,机床依然能够稳定运行,保证加工精度。浙江数控车床优势