商机详情 -
浙江硅钢纵剪线
纵剪线适用于加工冷轧和热轧碳钢、硅钢、马口铁、不锈钢及表面涂镀后的各类金属材料。它的自动化程度非常高,操作起来也很简单。下面,我们一起了解一下纵剪线的结构知识:由上料小车、双支撑开卷机、进料装置、牵引校平机、齐头剪床、摆桥、纠偏送料装置、纵剪机、废边收卷机、过料架、摆桥、预分料装置、张紧机、送料辊、分卷剪床、转向滚筒、后桥、收卷机、出料小车、收卷辅助支撑、液压系统、电气系统组成。1、刀轴间距为双偏心调节式。2、上下刀轴由直流电机、减速机、齿轮分配箱及万向联轴节传动。3、通过蜗轮蜗杆电动调节齿轮套偏心位置改变刀轴间距调整刀片重叠量。4、刀轴上装有多把刀盘和一系列不同厚度的隔套,刀盘和隔套由螺母压紧。5、刀轴支座为焊接件,一侧可移动,一侧固定,换刀时移动支座由电机拖动进出。纵剪线可以很好的对金属带料进行剪切。质量非常高。纵剪线提高工作效率的同时还能提高剪切精度、保护板料。江阴如一科技发展有限公司——欢迎您的来电。浙江硅钢纵剪线
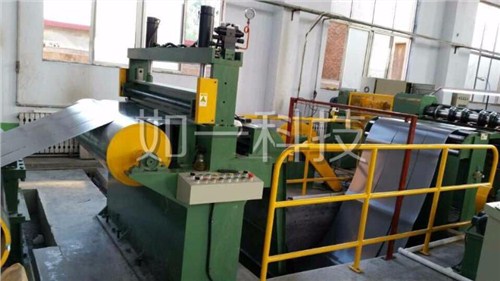
纵剪机、纵剪机:用于板材开卷校平线上,为配合生产线速度快剪切要求而设计的高速剪板机,厚板线上多为液压高速剪板机,薄板线上多配气动剪板机;高速线上配有飞剪机,连续生产,效率高。1、:校平机多配合其他设备使用,完成特殊用途a、冷弯成型线剪板机:例如汽车纵梁冷弯线、车厢侧挡板生产线、彩钢板成型线等生产线上配置的剪板机等;b、钢结构生产线剪板机:多用于角钢、H型钢自动生产线完成剪断工序;c、板材开平线剪板机:用于板材开卷校平线上,为配合生产线速度快剪切要求而设计的高速剪板机,厚板线上多为液压高速剪板机,薄板线上多配气动剪板机;高速线上配有飞剪机,连续生产,效率高。2、多用途剪板机:a、联合冲剪机:即可完成板材的剪切,又可对型材进行剪切,多用于下料工序;b、板料折弯剪切机:即在同一台机械上可完成剪切和折弯两种工艺。3、斜刃剪板机:纵剪机、纵剪机剪板机的上下两刀片成一个的角度,一般上刀片是倾斜的,其倾斜角一般为1°到6°。斜刃剪板机剪切力比平刃剪板机小,故电机功率及整机重量等大大减小,实际应用非常多,剪板机厂家多生产此类剪板机。4、纵剪机:剪切质量好,扭曲变形小,但剪切力大,耗能大。机械传动的较多。硅钢片纵剪机生产线江苏口碑好纵剪线服务厂家——江阴如一科技发展有限公司。

纵剪线是金属分切设备的一种称呼。适用于进行金属带料的纵向剪切工作,并将分切后的窄条重新卷绕成卷。其由开卷、引料定位、分条纵剪、卷取等组成,现在我们主要看下纵剪线的结构类型。设备组成一般包括开卷机、导向装置、开卷张力装置、切头剪、穿料台、活套、圆盘剪、导向辊、机列传递辊、进口夹紧装置等。1、单入口的活套纵剪:这种类型的纵剪在剪床前设置活套。将带材送人入口的活套方式有驱动开卷、拉紧开卷、浮动辊控制开卷法等形式。实现微张力或零张力剪切,避免剪刃出现打滑现象。2、单出口的活套纵剪:这种类型的纵剪在剪床后设置活套,剪切后的带材由剪切机推入位于剪切机和张紧装置之间的无张力活套中。对于薄带,为保证剪切时带卷开卷稳定,可能需要一个入口边部导向系统。由于设置出口的活套,带材可以自由流出剪刃,避免在张力状态下带材对剪刃的磨损,影响剪刃的寿命。
双活套纵剪切综合了入口的活套纵剪和出口的活套纵剪两种形式。带材在离开卷取机之后进入剪切机之前,由开卷机或一个夹送辊装置或拉紧装置送入一个自由活套,被剪切后的带材离开剪床后被送人另一个活套,然后再进入张紧装置。采用这种形式纵剪,纵剪机只用于剖分带材,所以具有消除了带材在剪刀刃口打滑的可能性。该种方式适合薄软带材的剪切。纵剪机具有操作方便,切割质量高、材料利用率高、切割速度无级调速等特点。适用于马口铁、硅钢片,铝带、铜、不锈钢板、镀锌板等,被广泛应用变压器,电机,家电,汽车,建材,包装等行业。根据您的需求选择更适合您的类型产品吧!纵剪线厂家,欢迎您的来电——江阴如一科技发展有限公司。
由于纵剪线是有很多机器的协调运作来完成工作的,所以在整个生产线运行结束后需要做一下常规的检查操作,这一点是坚决不能省去的,认真做好纵剪线运行结束后的检查工作是对其正常启动的基础,我们就来看一下纵剪线运行结束后需要做的五点检查事项。1、运行完毕后检查带材硬度、宽度、精度的均匀性是否正常;2、测试上下两个的侧间隙精细度和合理性是否正常;3、上下道具重叠的数量是保证带材咬入角度和剪切连续性的保证,因此要控制好的加工、剪切、力、厚度、抗拉强度等的精度。4、工作结束时应关闭电源、气源。5、设备擦拭干净并把设备周围打扫干净。江苏地区纵剪线产品——江阴如一科技发展有限公司。硅钢片纵剪机生产线
江苏口碑好纵剪线产品厂家——江阴如一科技发展有限公司。浙江硅钢纵剪线
机进行分条作业(注意:本生产线电气控制系统设定,点动时,后面设备自动联合“点动”;比如,园盘纵剪机点动,夹送处理机自动跟随点动而不需要操作,同样,前面的张力辊和卷取机点动时,园盘纵剪机和夹送处理机也都自动跟随点动。穿带分条作业时,注意板头行进时情况,防止出现撞到设备使带钢折迭变形。带钢出园盘纵剪机后,要及时对剪切质量进行检测;如分条宽度、厚度是否达到要求,有无划痕等表面质量问题等。带钢边丝从园盘纵剪机出来后,将边丝头绕至边丝卷取机轴上,缓慢转动边丝卷取机,绕至2-3圈后,操作两个电磁调速器的调速电位器使边丝卷取机与园盘纵剪机同步。边丝工要精神高度集中注意观察边条宽度,以防边丝过小断裂伤人,有异常及时停车。边丝工要注意控制边丝走向,比较大限度的绕更多边丝,减少拆卸次数。注意不要触摸运动中的边丝,防止划伤。抬升大活套,点动园盘纵剪机牵引多条窄带钢过活套,人工介入使窄带钢顺利经分隔辊进入张力机。5、卷取作业(3#操作台)压下张力辊,咬住窄带钢,抬升张力机导板,启动卷取机卷筒缩径,同时点动卷取机使卷筒钳口位置与导板吻合;压下卷取机分隔辊。浙江硅钢纵剪线
江阴如一科技发展有限公司坚持“以人为本”的企业理念,拥有一支专业的员工队伍,力求提供更好的产品和服务回馈社会,并欢迎广大新老客户光临惠顾,真诚合作、共创美好未来。如一科技——您可信赖的朋友,公司地址:江苏省江阴市祝塘镇茂南路(小茂墅108号)。