商机详情 -
湖南硅钢纵剪线厂家
工艺操作程序A、点动穿带作业1、各岗位检查设备没有异常(同时各操作台按扭、电位器归零复位),依次送电(受电柜总开关→PLC控制柜→CT-MENTOR控制柜(直流主电机风机)→液压站油泵→空压机等)。2、主控操作台将生产线选为“点动”状态。3、开卷作业(1#操作台)点动上料小车到待料位置,配合天车工将钢卷吊放至小车鞍型托架上,注意钢卷板头要处于上部稍偏右顺时针方向(面对生产线),横移上料小车至开卷机双锥头中心位置,上升小车;双锥头对中直至夹紧钢卷,上料小车下降脱离钢卷,直头机压辊下降压住钢卷,铲刀伸出铲断钢卷捆带(或人工剪断),捆带回收。根据带钢宽度调整1#侧立导辊开口度,点动双锥头,在直头机压辊配合下将钢卷板头沿铲刀牵引至夹送处理机的夹送辊里,按下夹送处理机架上的下降按钮,夹送辊下降压住钢卷板头(压力要适中,以板头不产生塑性变形为原则),横移上料小车至待料位置。4、矫直、切头、分条作业(2#操作台)点动夹送辊(此时开卷机处微制动状态),压下三辊矫直辊(视带钢表面弯曲程度调整压下量),牵引带钢至斜刃横剪机。根据带钢头部缺陷情况决定横剪多少?压下斜刃剪,剪去板头(落入料筐)。江苏专业纵剪线——江阴如一科技发展有限公司。湖南硅钢纵剪线厂家

纵剪机规格很多主要的参数,非常主要的参数和参数数据如下(ESL-3x1600纵剪线方案)主要技术参数1.原料参数材质冷轧板,不锈钢板,铝板,镀锌板,铁板,彩涂板板厚板宽500~1600mm卷材内径Φ508mm/Φ610mm卷材外径≤Φ1600mm卷材比较大重量10000kg2.成品参数带材内径Φ508mm带材外径≤Φ1600mm收卷比较大重量10000kg非常小带材宽度15mm(板厚≤)宽度精度±(板厚≤1mm)±(板厚>)剪切毛刺5%板厚,非常小条料直线度(标准质优板,板宽>100mm)3.设备参数纵剪条数7条(厚3mm)12条(厚2mm)25条(厚1mm)35条(厚<)纵剪速度max150m/min总功率约220KW开料方向由左至右◆运用有限元分析方法,经计算机辅助优化设计,产品设计结构合理;◆机体整体钢板焊接结构,采用时效热处理消除机架内应力,具有良好的强度、刚性和抗振性,产品使用寿命长。湖南硅钢纵剪线厂家江阴如一科技发展有限公司——期待您的来电。
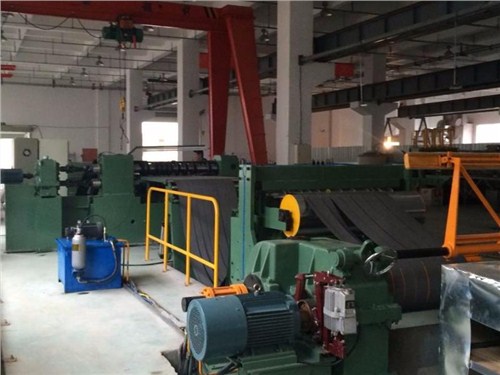
纵剪分条机组的操作一般可以从准备、上料、换刀、运行等几个基本步骤进行合理管理,每一个步骤都有一定的安全操作制度,如何保障员工的安全,先从学习纵剪分条机组操作知识开始,下面我们将进行简单的介绍:首先是准备阶段,在设备运行前,操作员应该对设备各个部件进行各方面检查,是否有一些异常情况,对于控制设备的开关和电气按钮是否都被放置在合理的位置,接通电源检查一下设备的气压是否正常。其次是在上料过程中,操作指挥人员应该站在合理的位置,防止在出现危险时可以及时退后即可,将钢卷固定在小车上,防止出现侧翻伤人。在进行开卷机压辊时确定工作人员没有接触压辊,剪板头时不要随意将手放在剪床下。再次是在换刀前,调试机组的运行方式为单动,升刀时看准牌坊,不要将其损坏,在换刀时禁止所有人员靠近刀轴,装刀片时,由于刀片风力,应该仔细放置,防止将手划破。然后在检查一些工作就绪后,就可以将分条机组运行了,在运行中主要是注意板面质量,出现问题的要及时指出进行处理,杜绝不合格产品。
纵剪线是金属分切设备的一种称呼。适用于进行金属带料的纵向剪切工作,并将分切后的窄条重新卷绕成卷。其由开卷、引料定位、分条纵剪、卷取等组成,现在我们主要看下纵剪线的结构类型。设备组成一般包括开卷机、导向装置、开卷张力装置、切头剪、穿料台、活套、圆盘剪、导向辊、机列传递辊、进口夹紧装置等。1、单入口的活套纵剪:这种类型的纵剪在剪床前设置活套。将带材送人入口的活套方式有驱动开卷、拉紧开卷、浮动辊控制开卷法等形式。实现微张力或零张力剪切,避免剪刃出现打滑现象。2、单出口的活套纵剪:这种类型的纵剪在剪床后设置活套,剪切后的带材由剪切机推入位于剪切机和张紧装置之间的无张力活套中。对于薄带,为保证剪切时带卷开卷稳定,可能需要一个入口边部导向系统。由于设置出口的活套,带材可以自由流出剪刃,避免在张力状态下带材对剪刃的磨损,影响剪刃的寿命。江阴如一科技发展有限公司欢迎您来电咨询。

在选择机器功率的时候,不是一味的要追求大,因为纵剪线的功率越大它的加热速度就会越快,那么将其价格也会相应的比较多。而且功率大的机器也不一定是适合实际生产需要的,因此我们在选择的时候一定要多加考虑和比较。另外功率的选择还要考虑到用电电压的波动情况,如果用户使用的是三相交流电,那么如果电压降低功率也会有所降低。所以有时候为了保证相同的加工效果,在电压降低的情况下就要提升设备的功率。但如果已经是以设备功率状态为前提设定当电压降低时,那么就只有通过延长加热时间的方法达到相同的加热效果了,这样加工质量就得不到保证了。所以说,纵剪线的功率选择并不是越大越好,还是要考虑很多内容,也会受到很多因素的影响。所以纵剪线在使用的时候尽量将设备的功率输出调整留一点余量,从而保证其不受电压波动的影响。这样又能延长使用寿命又可以从容应对电压波动造成的不利影响。江苏口碑好纵剪线产品厂家——江阴如一科技发展有限公司。湖南硅钢纵剪线厂家
纵剪线厂家——江阴如一科技发展有限公司。湖南硅钢纵剪线厂家
纵剪机刀片在使用过程中,因长时间与板材对抗挤压,以致刀口出现磨耗与钝角,切口部位出现相对对抗挤压而出现金属疲劳层,为确保分剪成品之切口质量,板边质量及尺寸公差,则需对已磨损之刀片进行修磨,去除刀口之金属疲劳层保证刀口的锋利程度。济南泽业机床提出以下刀片修磨之注意事项与方法:A.注间事项:①修磨刀口时切勿修磨刀片平面,应修磨其外径;②同时使用之刀片必须同时研磨,以确保其外径统一及同心度一致;③修磨砂轮之选择必须合适;④研磨液的选择必须合适;⑤每次进刀量与修磨量的把握;⑥磨床速度选择,配合砂轮线速1500~2000mm/min以上,移动速度。B.研磨方法:通常研磨砂轮的选用在以下参数范围内:①砂粒大小:40#~60#②结合齐为V(Vitrfed)即结合树脂③结合度G~J④可达比较高线速为1500~2000mm/min研磨液通常用常规冷却液或36#以下矿物油。湖南硅钢纵剪线厂家
江阴如一科技发展有限公司位于江苏省江阴市祝塘镇茂南路(小茂墅108号)。在市场经济的浪潮中拼博和发展,目前如一科技在机械及行业设备中拥有较高的知名度,享有良好的声誉。如一科技取得全网商盟认证,标志着我们的服务和管理水平达到了一个新的高度。如一科技全体员工愿与各界有识之士共同发展,共创美好未来。