商机详情 -
江西硅钢片纵剪线
纵剪分条机组的操作一般可以从准备、上料、换刀、运行等几个基本步骤进行合理管理,每一个步骤都有一定的安全操作制度,如何保障员工的安全,先从学习纵剪分条机组操作知识开始,下面我们将进行简单的介绍:首先是准备阶段,在设备运行前,操作员应该对设备各个部件进行各方面检查,是否有一些异常情况,对于控制设备的开关和电气按钮是否都被放置在合理的位置,接通电源检查一下设备的气压是否正常。其次是在上料过程中,操作指挥人员应该站在合理的位置,防止在出现危险时可以及时退后即可,将钢卷固定在小车上,防止出现侧翻伤人。在进行开卷机压辊时确定工作人员没有接触压辊,剪板头时不要随意将手放在剪床下。再次是在换刀前,调试机组的运行方式为单动,升刀时看准牌坊,不要将其损坏,在换刀时禁止所有人员靠近刀轴,装刀片时,由于刀片风力,应该仔细放置,防止将手划破。然后在检查一些工作就绪后,就可以将分条机组运行了,在运行中主要是注意板面质量,出现问题的要及时指出进行处理,杜绝不合格产品。纵剪线厂家——江阴如一科技发展有限公司供应。江西硅钢片纵剪线
纵剪线是金属分切设备的一种称呼。适用于进行金属带料的纵向剪切工作,并将分切后的窄条重新卷绕成卷。其由开卷、引料定位、分条纵剪、卷取等组成,现在我们主要看下纵剪线的结构类型。设备组成一般包括开卷机、导向装置、开卷张力装置、切头剪、穿料台、活套、圆盘剪、导向辊、机列传递辊、进口夹紧装置等。1、单入口的活套纵剪:这种类型的纵剪在剪床前设置活套。将带材送人入口的活套方式有驱动开卷、拉紧开卷、浮动辊控制开卷法等形式。实现微张力或零张力剪切,避免剪刃出现打滑现象。2、单出口的活套纵剪:这种类型的纵剪在剪床后设置活套,剪切后的带材由剪切机推入位于剪切机和张紧装置之间的无张力活套中。对于薄带,为保证剪切时带卷开卷稳定,可能需要一个入口边部导向系统。由于设置出口的活套,带材可以自由流出剪刃,避免在张力状态下带材对剪刃的磨损,影响剪刃的寿命。江西硅钢片纵剪线江苏纵剪线——江阴如一科技发展有限公司供应商。
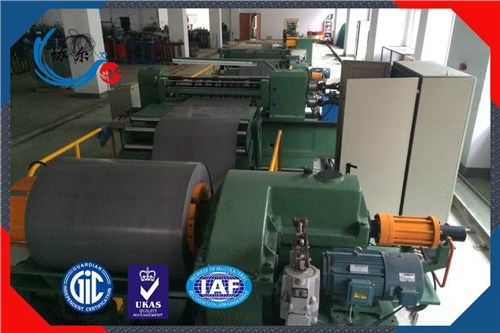
在用途方面,纵剪机可谓别有用途,能够更多的地适用到各种剪切工作当中,从而进行相关的金属带料产品而且是纵向的剪切工作。通过剪切,能够很好地将分切后的那些窄条进行综合利用,从而重新卷绕成卷。在优点方面,这款产品可谓优势突出,表现出很大的市场潜力。一是操作很方便,很容易上手;二是切割出来的东西质量非常高,确保质量关;三是材料的利用率非常高,质量有保证;四是拥有很快的切割速度,堪称为无级调速,其效率非常高。在结构方面,也大有文章,开卷和那些引料定位成为了重要的组成部分,而分条纵剪还有那些卷取,也是必不可少的。在适用材料方面,则主要包括马口铁,还有那些硅钢片等等。在适用行业,则多种多样,例如那些变压器,还有那些电机之类,而家电行业,汽车业界等等,都可以看到它的影子。
由于纵剪线是有很多机器的协调运作来完成工作的,所以在整个生产线运行结束后需要做一下常规的检查操作,这一点是坚决不能省去的,认真做好纵剪线运行结束后的检查工作是对其正常启动的基础,我们就来看一下纵剪线运行结束后需要做的五点检查事项。1、运行完毕后检查带材硬度、宽度、精度的均匀性是否正常;2、测试上下两个的侧间隙精细度和合理性是否正常;3、上下道具重叠的数量是保证带材咬入角度和剪切连续性的保证,因此要控制好的加工、剪切、力、厚度、抗拉强度等的精度。4、工作结束时应关闭电源、气源。5、设备擦拭干净并把设备周围打扫干净。江苏直销纵剪线——江阴如一科技发展有限公司。

纵剪线是将冷轧钢卷板、热轧卷板、不锈钢卷板、镀锌钢卷板等开卷校平后剪切后多种规格的定尺板材,适于不锈钢制品、电器、车辆和机械制造等一些行业,开卷校平线能好地运用是要看它的质量,它质量先是材料决定的,它的原材料决定了它的强度,这种强度是加工工艺不能决定的,这是材料自身的功能,只与材料加工中的因素有关。纵剪线由于辊式张力可削减板材外表的摩察,而又可得到张力,那么它不受速度的约束,是将来纵剪分条机研制的主要方向,可用于多条收卷的辊式张力站技能是战胜这方面的好技能。纵剪线可削减板材外表的摩察,而又可得到张力,那么他不受速度的约束,现在多条收卷的辊式张力站是比较新的技能,需在辊式张力站下大工夫才干达到标准水平,结合现在的情况,卷材外表无损伤和高速纵剪出产线将是未来的首要发展方向,该系列纵剪线用于将金属卷板经由开卷、纵剪、收卷成所需宽度的带卷。如果想要高速,张力是非常重要的一环。纵剪线供应商——江阴如一科技发展有限公司。江西硅钢片纵剪线
江阴如一科技发展有限公司——欢迎您电话咨询。江西硅钢片纵剪线
工艺操作程序A、点动穿带作业1、各岗位检查设备没有异常(同时各操作台按扭、电位器归零复位),依次送电(受电柜总开关→PLC控制柜→CT-MENTOR控制柜(直流主电机风机)→液压站油泵→空压机等)。2、主控操作台将生产线选为“点动”状态。3、开卷作业(1#操作台)点动上料小车到待料位置,配合天车工将钢卷吊放至小车鞍型托架上,注意钢卷板头要处于上部稍偏右顺时针方向(面对生产线),横移上料小车至开卷机双锥头中心位置,上升小车;双锥头对中直至夹紧钢卷,上料小车下降脱离钢卷,直头机压辊下降压住钢卷,铲刀伸出铲断钢卷捆带(或人工剪断),捆带回收。根据带钢宽度调整1#侧立导辊开口度,点动双锥头,在直头机压辊配合下将钢卷板头沿铲刀牵引至夹送处理机的夹送辊里,按下夹送处理机架上的下降按钮,夹送辊下降压住钢卷板头(压力要适中,以板头不产生塑性变形为原则),横移上料小车至待料位置。4、矫直、切头、分条作业(2#操作台)点动夹送辊(此时开卷机处微制动状态),压下三辊矫直辊(视带钢表面弯曲程度调整压下量),牵引带钢至斜刃横剪机。根据带钢头部缺陷情况决定横剪多少?压下斜刃剪,剪去板头(落入料筐)。江西硅钢片纵剪线
江阴如一科技发展有限公司是一家专业从事“变压器横剪线|数控横剪机|纵剪线|翻转台”的公司。自成立以来,我们坚持以“诚信为本,稳健经营”的方针,勇于参与市场的良性竞争,使“协尔牌”等品牌拥有良好口碑。我们坚持“服务至上,用户至上”的原则,使如一科技在机械及行业设备中赢得了众多的客户的信任,树立了良好的企业形象。 特别说明:本信息的图片和资料*供参考,欢迎联系我们索取**准确的资料,谢谢!