商机详情 -
舷外机缸头工厂
在质量检测环节,我们采用了先进的检测设备和严格的检测标准,以确保每一个铝合金缸头都符合高质量的要求。通过德国蔡司三坐标检测设备对缸头的关键尺寸进行100%全检,该设备具有较高的测量精度,能够精确测量缸头各个部位的尺寸偏差,确保缸头的尺寸精度完全符合设计要求。此外,配合X光探伤技术,能够深入检测缸头内部的质量状况,确保内部气孔率≤0.1%。内部气孔的存在会严重影响缸头的强度和散热性能,通过严格控制内部气孔率,我们有效提升了缸头的整体质量,为其出色的散热效率和耐用性提供了有力保障。天雅江涛缸头,适配多种发动机,满足多样化需求。舷外机缸头工厂
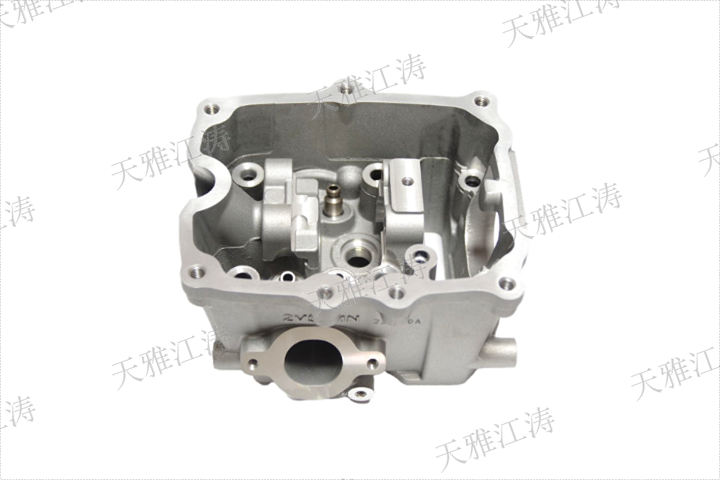
优化设计:满足高功率改装需求。针对高功率改装市场对缸头散热和强度提出的更高要求,我司开发了集成冷却水道优化设计。通过对冷却水道的形状、布局和流量进行优化,有效提高了热交换效率,使得缸头在高负荷运行时的热变形量降低了40%。这一设计不*增强了缸头的耐久性,还确保了发动机在高功率输出下的稳定运行。同时,该缸头设计兼容250CC至1000CC多型号发动机,满足了不同排量摩托车的需求。未来,我们将继续致力于技术创新与品质提升,为全球客户提供更加优良的缸头产品及服务。舷外机缸头工厂为高功率改装,精心设计集成冷却水道,降低热变形量。
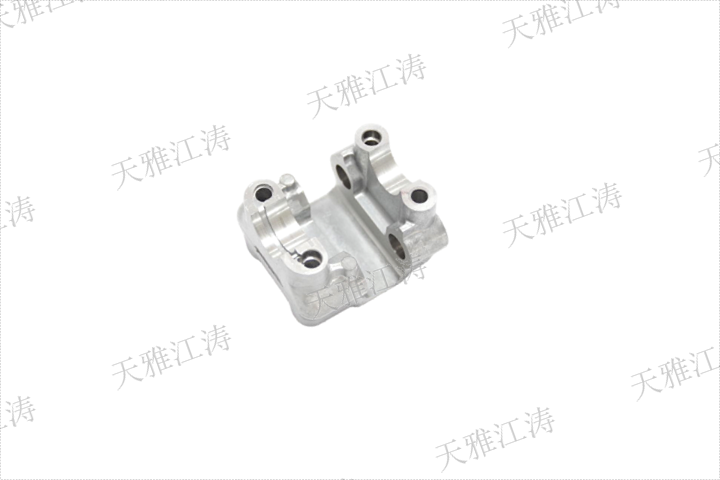
我们公司生产的铝合金缸头采用低压铸造工艺与T6热处理强化技术,实现了壁厚均匀性误差≤0.3mm、平面度≤0.05mm的精密指标。通过德国蔡司三坐标检测设备100%全检关键尺寸,并配合X光探伤确保内部气孔率≤0.1%,明显提升了散热效率与耐用性。此外,针对高功率改装需求,我们开发了集成冷却水道优化设计,使热变形量降低40%,适配250CC-1000CC多型号发动机。目前,我们的产品已为东南亚、南美等全球30余国客户提供OEM配套服务,累计交付超500万件,故障率低于行业标准1.2个百分点。
严格的质量控制:确保产品突出品质。为了确保每一件缸头都能达到较高标准,我司采用了德国蔡司三坐标检测设备对关键尺寸进行100%全检。这种高精度测量系统能够精确测量缸头的各个关键尺寸,确保尺寸精度符合设计要求。此外,我们还利用X光探伤技术,对缸头内部进行无损检测,确保气孔率低于0.1%,有效避免内部缺陷导致的性能下降或早期失效。这些严格的质量控制措施,不*提升了产品的可靠性,也为客户提供了更大的信心。这些努力不*提升了摩托车的动力性能与可靠性,也为全球摩托车制造业的发展贡献了一份力量。缸头制造工艺精湛,从研发到售后,全方面保障客户体验。
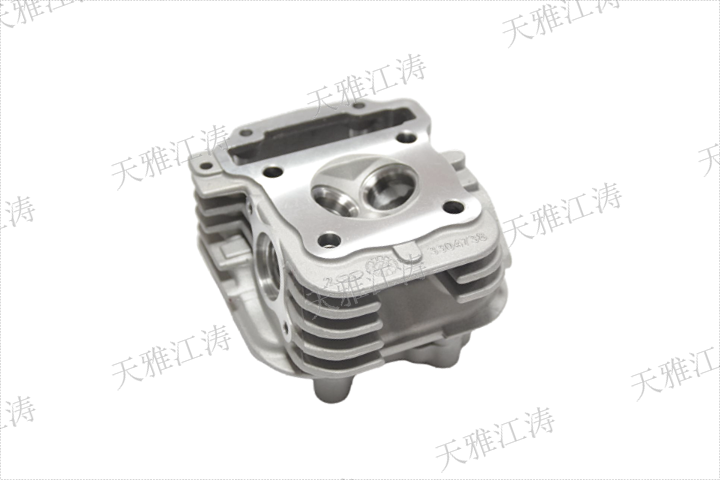
全球市场认可与客户信赖:(一)OEM配套服务,凭借突出的产品质量和性能,我们公司已经为东南亚、南美等全球30余个国家的客户提供了OEM配套服务。我们的缸头产品在国际市场上的口碑良好,得到了众多有名摩托车制造商的认可和信赖。通过与这些客户的长期合作,我们不断提升自身的技术水平和服务质量,进一步巩固了在行业内的先进地位。(二)低故障率与客户满意度,在多年的市场应用中,我们公司生产的铝合金缸头累计交付量已超过500万件。根据统计,我们的产品故障率低于行业标准1.2个百分点。这一低故障率的优异表现,充分证明了我们缸头的品质和高可靠性。我们的客户在使用过程中,对缸头的性能、耐用性和售后服务都给予了高度评价,客户满意度持续保持在较高水平。天雅江涛靠工艺创新,提升缸头综合性能。舷外机缸头工厂
缸头制造精度高,适配多种发动机型号,通用性强。舷外机缸头工厂
低压铸造工艺:实现精密制造的关键。低压铸造是一种先进的金属成型技术,特别适用于复杂形状和高精度要求的部件制造。该工艺通过在密闭模具内施加较低的压力,使熔融金属缓慢而均匀地填充模具腔体,有效避免了气泡和夹杂物的形成。相比传统重力铸造或高压压铸,低压铸造能够明显提高铸件的致密度和表面质量,同时保证壁厚均匀性。我司采用的低压铸造工艺,确保了缸头壁厚均匀性误差控制在±0.3mm以内,平面度不超过0.05mm,这是实现高效散热和减少热变形的关键所在。舷外机缸头工厂