商机详情 -
婺城区舷外机缸头生产厂家
我们公司的铝合金缸头优势:我们的铝合金缸头采用低压铸造工艺与T6热处理强化技术,确保了产品在轻量化同时具备优异的机械强度和耐用性。具体优势如下:精密制造:我们实现了壁厚均匀性误差≤0.3mm、平面度≤0.05mm等精密指标。这种高精度制造不*提升了产品的一致性,还增强了其整体性能。全检保障:通过德国蔡司三坐标检测设备进行100%全检,确保关键尺寸符合标准。同时,我们还配备X光探伤设备,以确保内部气孔率≤0.1%。这些措施明显提高了产品质量和可靠性。优化设计:针对高功率改装需求,我们开发了集成冷却水道优化设计,使热变形量降低40%。这种设计使得我们的缸头能够适配250CC-1000CC多型号发动机,为不同客户提供灵活选择。天雅江涛铝合金缸头,借低压铸造与 T6 处理,达壁厚误差≤0.3mm 的精密水准。婺城区舷外机缸头生产厂家
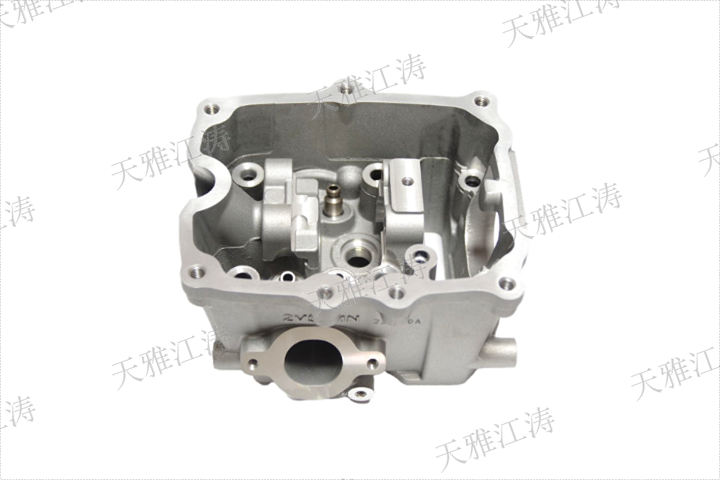
设计优化与性能提升:集成冷却水道优化设计:针对高功率改装需求,我们特别开发了集成冷却水道的优化设计。传统的缸头设计往往忽略了冷却水道的布局,导致发动机在长时间高负荷工作时容易出现过热现象。我们通过精细的水道设计,使冷却液能够更均匀地分布在缸头的关键部位,从而有效降低热变形量。实验数据显示,我们的优化设计使热变形量降低了40%,明显提升了发动机的散热效率和耐用性。适配多型号发动机:我们的缸头设计不*适用于摩托车发动机,还能适配汽车发动机和工业设备发动机等多种应用场景。通过精细的尺寸调整和结构优化,我们的缸头能够适配250CC-1000CC的多型号发动机,满足不同客户的需求。无论是原厂配套还是高功率改装,我们的产品都能提供突出的性能表现。婺城区舷外机缸头生产厂家天雅江涛靠技术,让缸头性能更上一层楼。
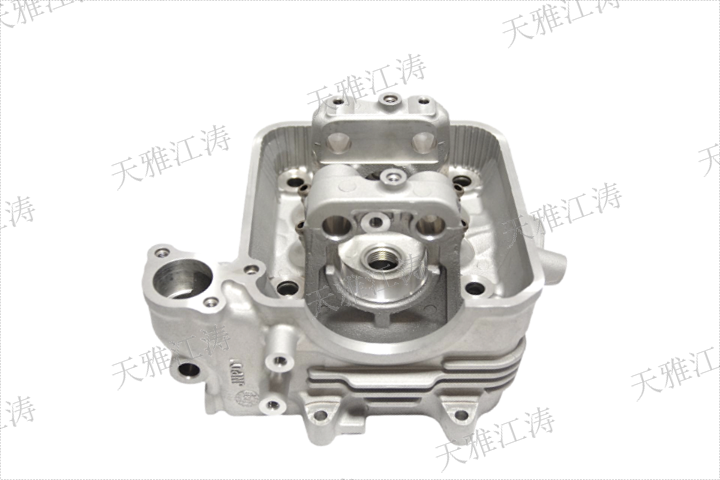
全球服务网络:OEM配套与定制化服务。凭借突出的产品质量和灵活的生产能力,我司已为东南亚、南美等全球30余个国家的客户提供OEM配套服务,累计交付超过500万件缸头产品。我们的产品不*故障率低于行业标准1.2个百分点,还因高度的定制化能力而受到客户好评。无论是汽车发动机、工业设备发动机,还是特定领域的定制需求,我们都能从研发设计、生产制造到售后服务,提供全方面、一站式的解决方案,确保客户获得较佳的使用体验。总之,我司通过采用先进的铝合金材料、低压铸造工艺、T6热处理强化技术以及严格的质量控制流程,成功打造出高精度、高性能的缸头产品。
全生命周期质量管控:构建零缺陷制造系统。1数字化检测体系,部署蔡司Contura7三坐标测量机(精度等级ISO10791-1标准):关键尺寸控制:缸盖平面度、气门座孔圆度、冷却水套壁厚等12项主要指标100%全检;检测效率:单件检测时间≤15分钟,支持SPC统计分析(CpK≥1.67)。2X射线无损检测(RT)系统:配置GEphoenixVantage640型工业CT:气孔缺陷检测:分辨率≤5μm,气孔率≤0.08%(优于AS9100D标准);夹杂物分析:AI自动识别硅酸盐、氧化铝等夹杂类型及分布密度。3.热力学性能验证,搭建HTA(高温加速老化)试验台:热循环测试:-40℃~150℃循环1000次(ΔT=190℃),变形量≤0.12mm;蠕变测试:200℃/80MPa条件下,1000小时蠕变量≤0.03mm。铝合金缸头,轻量化设计,散热性能出色,机械强度高,适配多种发动机。
铝合金缸头的技术优势:1.材料选择:铝合金的优势,我们的铝合金缸头采用了高性能铝基合金材料。相比传统的铸铁缸头,铝合金具有以下明显优势:轻量化:铝合金的密度远低于铸铁,在实现相同强度的同时,重量可降低40%以上。良好的散热性能:铝合金的导热系数是铸铁的3倍左右,有助于快速散发燃烧产生的热量。耐腐蚀性:铝合金在自然环境下具有较高的抗腐蚀能力,减少了因氧化或锈蚀导致的故障风险。此外,铝合金材料通过T6热处理强化技术后,其机械性能进一步提升:屈服强度达到170MPa以上。抗拉强度超过250MPa。这些指标确保了缸头在高负荷工况下的可靠性。天雅江涛缸头,采用先进材料与工艺,品质有保障。武义UU125缸头厂家
缸头适配多种发动机排量,满足不同客户改装需求。婺城区舷外机缸头生产厂家
纳米级精度制造体系:实现微观结构可控:1壁厚均匀性控制技术,开发基于熔模精密铸造的等壁厚控制算法:模具补偿机制:采用石墨电极电火花加工(EDM)修正模具型腔,公差带控制在±0.15mm内;工艺参数优化:铸造压力15-30MPa、充填速度0.2-0.5m/s的动态匹配模型;实测数据:壁厚波动CV值≤1.5%(行业平均3-5%),满足高压缩比发动机需求。2.2超高平面度加工方案:构建"粗铣-半精磨-振动抛光"三级加工链:粗加工:五轴联动数控机床(工作台重复定位精度±2μm)去除余量;半精加工:CBN砂轮珩磨(表面粗糙度Ra≤0.8μm);精加工:磁流变抛光(平面度≤0.03mm,达到航空级标准)。2.3气道与冷却通道三维成型技术,应用ICRM(集成式冷却通道制造)工艺:激光选区熔化(SLM):3D打印冷却通道网(孔径80-150μm,间距1.2-2mm);复合加工:电弧增材制造(WAAM)构建主体结构,实现复杂流道一体成型;传热性能:热传导系数≥160W/(m·K)(较铸铁提升40%)。婺城区舷外机缸头生产厂家