商机详情 -
四川螺旋风管生产安装
风管加工的标准化体系建设是行业规范化发展的基础。目前,我国已建立了完善的风管加工标准,包括《通风与空调工程施工质量验收规范》《金属风管制作与安装》等,对风管的尺寸偏差、咬口强度、漏风量等指标做出明确规定。在加工过程中,需严格遵循这些标准,例如风管的直线度偏差每米不得超过 3mm,总偏差不超过 20mm;法兰的螺栓孔间距需均匀分布,误差不得超过 ±2mm。标准化加工不*保证了产品质量的一致性,也为跨地区的工程合作提供了技术依据。行业协会还通过组织技能竞赛、技术培训等活动,推广先进的加工工艺和管理经验,推动全行业标准化水平的提升。华融化学实验室防腐蚀空调管道加工项目的圆满完成,印证我们在特殊场景管道加工中的专业能力。四川螺旋风管生产安装
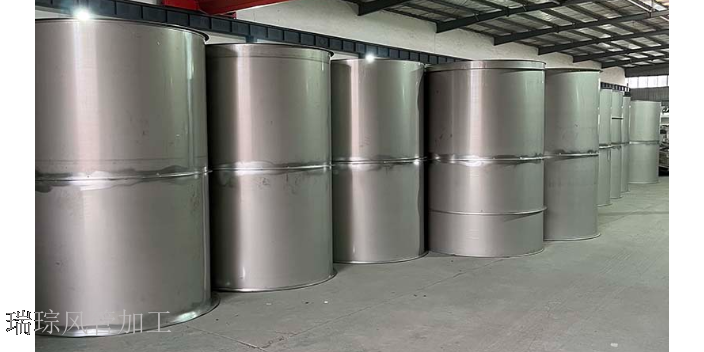
剪切下料是不锈钢风管加工的关键环节,精度直接影响拼接质量和系统密封性。传统手工剪切只适用于小批量简单件,且误差常超过 2mm,现代化加工多采用数控剪板机,通过编程输入长度、宽度等尺寸参数,配合伺服电机实现自动定位和剪切,误差可控制在 ±0.5mm 以内,完全满足高标准工程要求。对于弧形或异形风管,需先用激光切割机切割出展开料,激光切割头能以 0.1mm 的精度处理复杂轮廓,切口粗糙度 Ra≤12.5μm,光滑无毛刺,大幅减少后续打磨工序。下料时需准确预留咬口或焊接的余量,普通咬口预留 10-12mm,焊接则需 12-15mm,确保拼接处强度达标且密封严密。保温烟囱管道加工设计公司可提供防火复合风管定制加工服务,产品耐火等级达标,适配各类高防火要求建筑。

针对工业生产场景的特殊需求,瑞琮环境推出了耐高温、耐腐蚀的工业用风管系列产品,凭借精细的定制化服务与产品性能,赢得了众多工业企业的认可。工业生产过程中常面临高温、腐蚀性气体、粉尘等复杂工况,对风管的材质、结构、密封性提出了较高要求。瑞琮环境的专业团队会根据客户的具体生产工艺、工况参数,进行个性化设计,选用适配的耐高温合金材质、耐腐蚀涂层材料等,结合先进的加工设备,打造专属风管产品。例如华融化学实验室的防腐蚀空调管道项目,公司针对实验室的化学腐蚀环境,定制了防腐蚀风管,有效抵御各类化学试剂的侵蚀,保障空调通风系统的稳定运行。该类工业用风管能够从容应对冶金、化工、制药等行业的严苛环境,实现通风、废气收集、物料输送等多种功能,为工业生产的高效开展与环境治理提供了可靠保障。
成都瑞琮环境科技深度布局建筑领域通风系统的配套加工服务,针对民用建筑、商业建筑、工业建筑等不同建筑类型的通风、空调、消防排烟系统需求,提供全品类、定制化的风管加工配套解决方案,成为西南地区众多建筑项目的风管供应商。在民用住宅建筑领域,公司针对住宅通风、消防排烟系统的需求,加工生产符合国家防火规范的防火复合风管与镀锌风管,在加工过程中兼顾产品的隔音降噪性能与环保性能,严格把控原材料的环保等级与加工工艺,确保产品不会对室内环境造成污染,同时通过标准化的接口加工,适配住宅建筑狭小空间的安装需求,保障通风系统的稳定运行。在商业综合体、写字楼、酒店等大型商业建筑领域,公司可完成大跨度、大口径通风管路的定制加工,针对商业建筑通风系统风量大、管路复杂、防火要求高的特点,对风管的结构强度、防火性能、密封性能进行专项优化,通过自动化加工设备保障大尺寸风管的加工精度与成型质量,同时可根据建筑的机电设计图纸,完成全系统管路的配套加工,实现不同规格、不同类型风管与配件的一站式供应。 公司不断升级加工工艺与设备,致力于打造更节能、更耐用的高品通风管道产品。
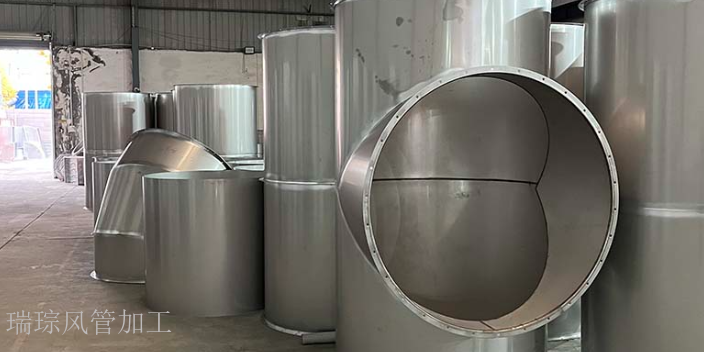
不锈钢风管作为瑞琮环境的产品之一,其品质保障源于专业的人才团队与先进的生产装备。公司拥有一批具备丰富不锈钢风管生产经验的专业人员,深谙不锈钢材质的特性与加工工艺要点,能够把控生产全过程。在设备配置上,引入了科瑞嘉不锈钢超级5线、安尚川自动上料激光切割机、广州元晟激光自动焊等行业前沿设备,实现了从原料切割到焊接成型的自动化、高精度加工。不锈钢材质本身具备耐腐蚀、耐高温、强度高、使用寿命长等天然优势,搭配先进设备的精细化加工,使得瑞琮环境的不锈钢风管能够适配工业生产、船舶航行等复杂严苛的使用环境,有效抵御酸碱腐蚀、高温烘烤等考验,同时保证通风系统的顺畅运行,成为对材质要求较高的领域的风管产品。 公司全流程加工严格遵循国家相关规范,钢质风管厚度按标准执行,确保产品合规达标。成都共板法兰风加工定制厂家
公司搭建标准化规模化生产体系,多条自动化生产线并行,可快速响应大批量订单交付需求。四川螺旋风管生产安装
通风管的降噪加工需从内壁处理与结构优化两方面入手,内壁可粘贴吸音材料(如离心玻璃棉,密度48kg/m³,厚度20-30mm),粘贴前需用粘结剂(粘结强度≥0.15MPa),粘结面积≥95%,避免吸音材料脱落。吸音材料外需覆盖防潮透气膜(透气量≥500g/(㎡・24h),防潮等级≥IPX4),防止水汽侵入影响吸音效果。结构上需避免风管截面突变(突变处采用渐变过渡,过渡长度≥5倍风管直径),减少气流湍流产生的噪音。弯头处需增设导流叶片(叶片数量根据弯头直径确定,DN300以下设2-3片,DN300以上设4-6片),叶片与风管内壁贴合间隙≤0.2mm,导流叶片可降低噪音8-12dB。加工完成后需在风管出风口测量声压级(距离出风口1米处,声压级≤60dB),不满足要求需调整吸音材料厚度或导流结构。 四川螺旋风管生产安装