商机详情 -
成都风管配件生产多少钱
剪切下料是不锈钢风管加工的关键环节,精度直接影响拼接质量和系统密封性。传统手工剪切只适用于小批量简单件,且误差常超过 2mm,现代化加工多采用数控剪板机,通过编程输入长度、宽度等尺寸参数,配合伺服电机实现自动定位和剪切,误差可控制在 ±0.5mm 以内,完全满足高标准工程要求。对于弧形或异形风管,需先用激光切割机切割出展开料,激光切割头能以 0.1mm 的精度处理复杂轮廓,切口粗糙度 Ra≤12.5μm,光滑无毛刺,大幅减少后续打磨工序。下料时需准确预留咬口或焊接的余量,普通咬口预留 10-12mm,焊接则需 12-15mm,确保拼接处强度达标且密封严密。公司可提供防火复合风管定制加工服务,产品耐火等级达标,适配各类高防火要求建筑。成都风管配件生产多少钱
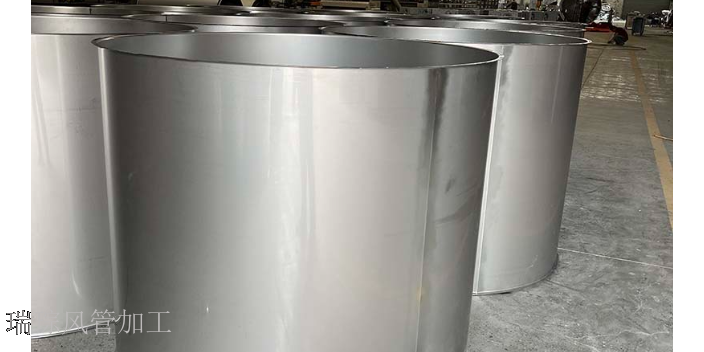
异形通风管(如弯头、三通、变径管,形状复杂度≥3种)的模具设计需细致(设计精度±0.05mm),确保模具与风管设计形状完全一致(形状匹配度≥99.5%),成型后的风管符合设计要求(尺寸误差≤0.3mm,形状误差≤0.5%)。首先需根据设计图纸(三维模型精度±0.1mm)绘制模具的三维模型(使用CAD软件如SolidWorks,建模精度±0.05mm),明确模具的尺寸(如弯头模具的曲率半径、角度,三通模具的主管与支管直径、连接角度)、弧度(弧度误差±0.1mm/m)、角度(角度误差±0.05°)等参数,确保模具与风管设计形状完全一致,无尺寸偏差(偏差≤0.05mm)。 成都复合风管加工定制联系方式瑞琮环境拥有完整的风管加工产业链,从板材切割到成品安装提供一站式加工解决方案。
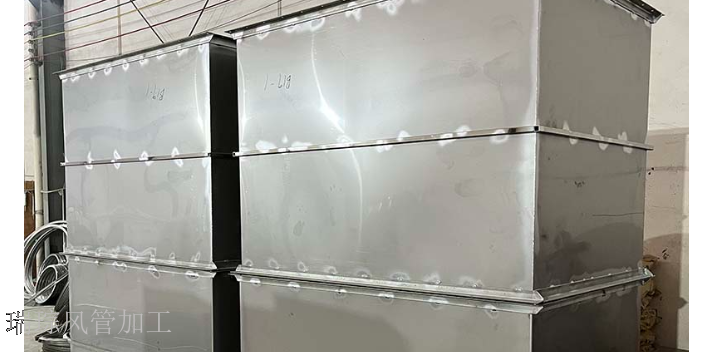
异形风管(如弯头、三通)的加工需根据设计图纸制作专门的模具,模具的尺寸与弧度需与设计参数完全一致。弯头加工时,需先将板材按照展开图裁剪,再通过模具压制出对应弧度,压制过程中需控制压力与时间,避免板材因受力过度产生裂纹。三通加工则需先确定主管与支管的连接角度,再对支管端口进行切割与打磨,确保支管与主管连接时贴合紧密。异形风管加工完成后,需进行试组装,检查各部件连接是否顺畅,形状是否符合安装要求,若存在偏差,需及时调整模具或进行手工矫正。
作为风管行业的专业企业,瑞琮环境始终将践行行业标准、严控质量底线作为企业发展的准则。公司严格遵循国家关于通风管道生产、防火安全、环保排放等方面的各项标准与规范,建立了完善的质量管理体系,从原材料入库到成品出厂,实现了全流程的质量管控。在生产过程中,每一道工序都有明确的质量标准与操作规范,技术人员与质检人员全程监督,确保生产过程符合标准要求;对于成品风管,公司会进行尺寸精度检测、密封性测试、耐压测试、防火性能检测等多项严格检测,只有全部指标达标后,才能交付给客户。通过对行业标准的严格践行与质量的严格把控,瑞琮环境的风管产品不*在市场中赢得了客户的信赖,更在行业内树立了规范经营、注重品质的良好形象,为行业的健康发展贡献了力量。 成都瑞琮环境专注通风管道加工,拥有 100 人专业团队,为西南地区客户提供高品加工服务。
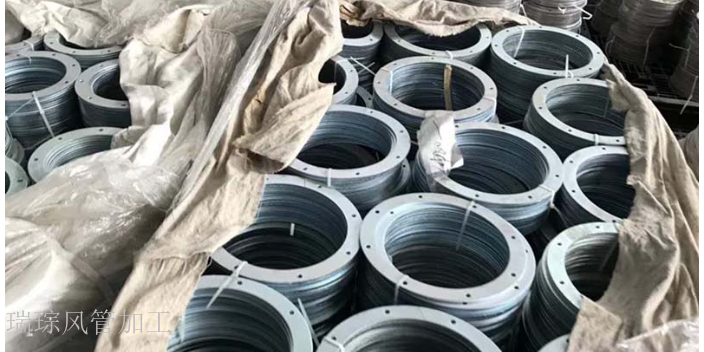
裁剪作为通风管加工的关键工序,其精度直接影响后续成型效果,目前行业内主流采用数控等离子裁剪设备或数控剪板机,操作前需通过U盘导入CAD设计文件,在设备系统中完成坐标校准,校准误差需≤0.02mm,确保切割路径与设计参数完全一致。裁剪过程中需根据材料厚度动态调整设备参数,以镀锌钢板为例,厚度0.5-0.8mm时,切割速度可设为800-1000mm/min,切割气压0.4-0.6MPa;厚度1.0-1.5mm时,切割速度需降至500-600mm/min,切割气压提升至0.6-0.8MPa,避免材料因受热过度产生变形(变形量需≤0.2mm/m)。裁剪完成后,需使用气动打磨机(配备80目砂纸)或手动锉刀对切口进行去毛刺处理,打磨后边缘粗糙度需≤Ra1.6μm,防止后续拼接时出现密封不严(泄漏量需≤5m³/(h・㎡))或划伤操作人员的情况,处理后需用干净抹布清理切口碎屑,确保无残留杂质。 公司深耕工业场景通风管路定制加工,适配厂房通风、废气排放等各类严苛工况使用需求。四川风管风阀加工定制联系方式
瑞琮环境建立严格的加工质检体系,每一批风管成品都经过多重检测方可出厂。成都风管配件生产多少钱
折弯工序决定了风管的截面形状和气流阻力,矩形风管需折出四个精确的直角,圆形风管则通过多段圆弧平滑拼接而成。数控折弯机通过更换不同曲率的模具,可实现 0-180° 任意角度折弯,折弯半径需根据板材厚度精确计算,一般为板材厚度的 1.5-2 倍,避免因过度弯曲导致材料塑性变形开裂。对于长度超过 6m 的大尺寸风管,需分节折弯后拼接,每节长度控制在 1.5-2m,既便于工厂运输,也能减少现场安装难度。折弯后需用精密角尺检查角度偏差,确保对角线误差不超过 3mm,平面度误差≤1mm/m,保证风管方正,减少气流扰动。成都风管配件生产多少钱