商机详情 -
成都风管法兰加工厂家电话
彩钢板风管的加工需重点保护表面涂层(常用PVDF、PE涂层,厚度20-30μm),避免加工过程中涂层划伤或脱落(涂层完好率需≥99%)。裁剪时需使用涂层保护刀具(刀刃粗糙度≤Ra0.8μm),切割速度控制在600-800mm/min,比普通钢板低20%,减少涂层因摩擦过热受损(涂层耐热上限≤120℃)。成型环节需在模具与板材间铺设硅胶缓冲垫(厚度1-2mm,硬度50ShoreA),咬口压力降低10%-15%(常规15MPa降至13-14MPa),防止涂层被模具挤压破损。拼接时需选用与涂层兼容的密封胶(如丙烯酸类,避免溶剂腐蚀涂层),密封胶涂抹宽度5-8mm,厚度1-1.5mm,固化后需检查涂层与密封胶的附着力(拉开强度≥0.8MPa)。加工完成后需用强光检测仪检查涂层完整性,划伤长度>5mm或脱落面积>10mm²需用修补漆修复(修补漆色差ΔE≤2),确保彩钢板风管的防腐与美观性能。 公司采用激光自动焊工艺加工不锈钢风管,焊缝熔透均匀,有效规避变形、泄漏等质量问题。成都风管法兰加工厂家电话
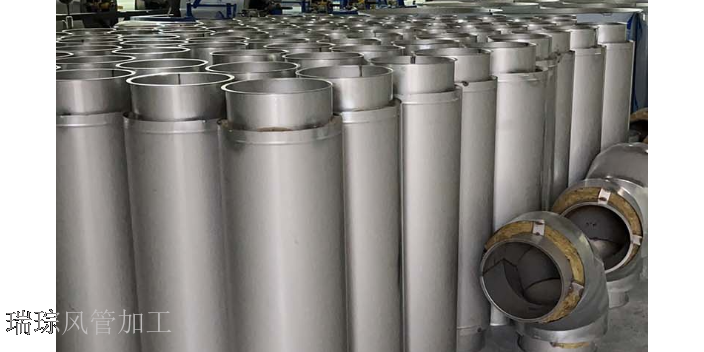
瑞琮环境深知售后服务对于风管产品使用体验的重要性,因此建立了完善的售后服务体系,为客户提供全周期的服务保障。公司的售后服务团队由专业技术人员组成,具备丰富的风管安装、维护、检修经验,能够快速响应客户的需求。在风管交付后,团队会提供专业的安装指导服务,协助客户顺利完成风管的安装调试,确保产品能够快速投入使用;在使用过程中,若客户遇到风管运行故障、维护保养等问题,售后服务团队会及时提供技术咨询与现场检修服务,快速解决客户的难题;同时,公司还会定期对客户进行回访,了解风管的使用情况,收集客户的意见与建议,为产品的优化升级提供参考。无论是工业项目的大型风管系统,还是民用建筑的小型通风管道,瑞琮环境都一视同仁地提供贴心的售后服务,让客户在购买与使用过程中无后顾之忧,切实保障客户的使用体验。 不锈钢风管生产厂地址公司为各类建筑项目提供通风消防排烟系统配套加工,覆盖民用、商业、工业建筑全场景。
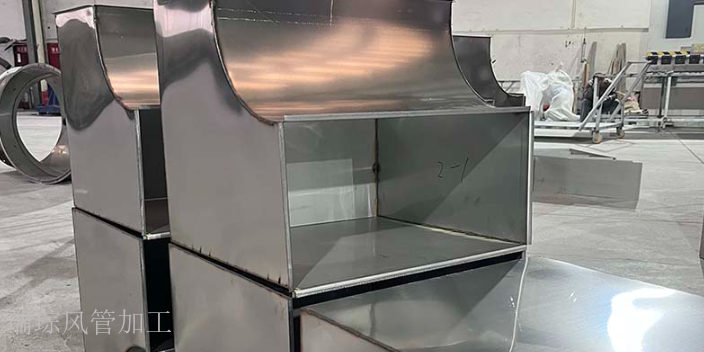
折弯工序决定了风管的截面形状和气流阻力,矩形风管需折出四个精确的直角,圆形风管则通过多段圆弧平滑拼接而成。数控折弯机通过更换不同曲率的模具,可实现 0-180° 任意角度折弯,折弯半径需根据板材厚度精确计算,一般为板材厚度的 1.5-2 倍,避免因过度弯曲导致材料塑性变形开裂。对于长度超过 6m 的大尺寸风管,需分节折弯后拼接,每节长度控制在 1.5-2m,既便于工厂运输,也能减少现场安装难度。折弯后需用精密角尺检查角度偏差,确保对角线误差不超过 3mm,平面度误差≤1mm/m,保证风管方正,减少气流扰动。
通风管加工中,折弯机的参数设定需根据板材厚度(0.5-2.0mm)与折弯角度(90°、135°、180° 等)精细调整,确保折弯后工件的角度误差≤0.5°,直线度误差≤0.2mm/m。开机前需校准折弯机的折弯模具(上模与下模的间隙误差≤0.05mm),根据板材厚度调整模具间隙(间隙值为板材厚度的 1.2-1.5 倍,如 0.5mm 厚板材间隙设为 0.6-0.75mm,1.0mm 厚板材间隙设为 1.2-1.5mm),确保模具角度与设计要求一致(如折弯 90° 则模具角度设为 90°±0.1°)。折弯时需将板材准确放置在模具的定位块上(定位偏差≤0.1mm),调整气动定位装置(定位精度 ±0.05mm)固定板材位置,定位块与板材的接触面积≥80%,避免折弯过程中板材移位(移位量≤0.02mm)。折弯压力需根据板材材质与厚度逐步调整,镀锌钢板0.5mm 厚时压力设为 10-15MPa,1.0mm 厚时设为 20-25MPa;不锈钢板0.5mm 厚时压力设为 12-18MPa,1.0mm 厚时设为 22-28MPa,压力调整幅度每次 ±1MPa,避免压力过大导致板材破裂(破裂率≤0.1%)或压力过小导致折弯角度不足(角度偏差>1°)。先进行试折弯,使用角度尺(精度 ±0.1°)检查折弯角度是否准确,若角度偏差较大,需调整模具高度或压力,直至折弯角度符合设计标准。立足成都崇州生产基地,专注各类风管加工,从原材料甄选到加工成型,全程严控品质与安全。
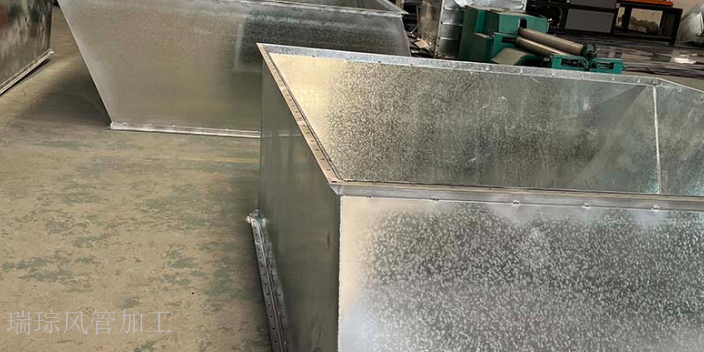
高温环境下(环境温度>40℃)的通风管加工需采取特殊措施,确保材料性能(如强度、韧性)与加工质量(如焊接强度、成型精度)不受高温影响(性能下降率≤10%)。首先需选择耐高温的基材,镀锌钢板需选用耐温等级较高的产品(如耐200℃以上的热镀锌钢板,锌层耐高温性能≥180℃),不锈钢板选用316材质(耐温≥800℃),避免高温导致材料性能下降(如镀锌层脱落,脱落率≤0.5%;不锈钢板强度下降>15%)。加工设备需安装在通风良好的区域(换气次数≥10次/小时),配备工业风扇或冷却系统(如设备冷却水箱,水温控制在20-30℃),防止设备因高温过热出现故障(设备温度≤60℃,故障率≤0.3%),如咬口机的液压系统需加装冷却器,焊接设备需增加散热风扇。操作人员需佩戴耐高温防护用品,如耐高温手套(耐温≥200℃)、防护面罩(防热辐射)、透气工作服(耐高温≥150℃),确保作业安全(中暑率≤0)。 拥有经验丰富的专业团队把控加工全流程,专注镀锌板排烟管道加工,以严谨态度筑牢产品质量防线。成都白铁皮风管加工线
公司建立严苛原材料准入检测制度,所有进场板材全项复检,从源头把控风管加工品质。成都风管法兰加工厂家电话
通风管的加固处理需根据风管尺寸(矩形风管边长>1250mm,圆形风管直径>1000mm)与使用压力(>1000Pa)确定具体方案,确保风管在运行时无明显变形(变形量≤0.5mm/m)。当风管边长超过规定数值或内部压力较大时,需增设加强筋,加强筋的材质需与风管基材一致(镀锌钢板配镀锌加强筋,不锈钢板配不锈钢加强筋),厚度需比风管基材厚0.1-0.2mm,间距需根据设计标准设定(常规间距1.0-1.5米,压力>1500Pa时间距≤1.0米)。加强筋可采用焊接或铆接方式固定在风管外壁,焊接时需使用小电流(比基材焊接电流低10%-15%)避免焊穿风管壁(焊穿率需为0),铆接时需选用沉头铆钉(直径3-5mm),铆钉间距50-80mm,铆钉头部与风管表面贴合间隙≤0.1mm。对于大尺寸矩形风管(边长>2000mm),还需在风管内角处增设角加固件(材质与风管一致,截面尺寸≥30×30mm),角加固件与风管壁采用满焊连接(焊缝长度≥50mm,焊脚高度≥2mm),进一步提升风管的整体刚度(刚度值需达到设计要求的90%以上),防止风管在运输(运输振动加速度≤1.5g)或安装过程中发生变形。 成都风管法兰加工厂家电话