商机详情 -
风管生产安装
冲孔机的定位技巧直接影响螺栓孔的加工精度(定位误差≤0.05mm),确保后续法兰连接的稳定性(连接后法兰无松动,螺栓受力均匀)。操作前需在板材(法兰或风管端口)上根据设计图纸(孔位坐标精度 ±0.1mm)使用记号笔(耐擦性≥50 次摩擦)标注孔位,标注点直径≤1mm,误差 ±0.05mm,标注后需使用卡尺(精度 ±0.02mm)复核孔位间距(间距误差 ±0.1mm),确保标注准确(标注准确率≥99.5%)。使用定位销(材质为 45 号钢,硬度≥50HRC,直径误差 ±0.01mm)固定板材,定位销插入板材的定位孔(孔径比定位销直径大 0.02-0.03mm)中,定位销数量≥2 个(分布在板材的对角位置),确保板材在冲孔过程中不发生移位(移位量≤0.02mm),定位销与定位孔的配合间隙≤0.03mm,避免配合过松导致定位不准(定位误差>0.1mm)或过紧导致板材变形(变形量>0.05mm)。秉持 “匠人匠心,精益求精” 理念投身风管加工,成功完成捷普科技烟囱改造相关加工任务,口碑卓著。风管生产安装
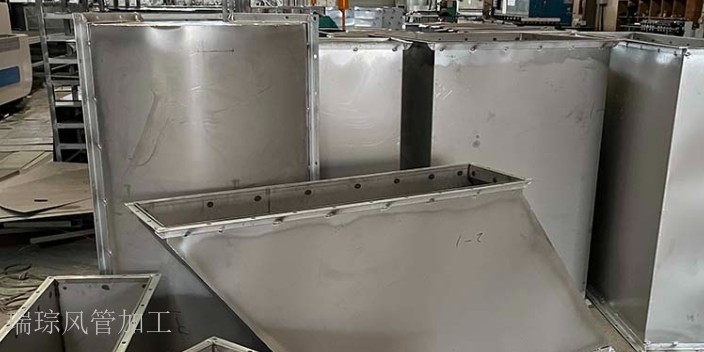
不锈钢风管加工的质量检测贯穿全过程,是确保系统安全运行的关键。原材料需检查材质证明和力学性能报告,进行光谱分析验证成分,确保符合设计要求;下料后用游标卡尺检查尺寸偏差,折弯后用角度仪测量角度和直线度,偏差超标的必须返工。焊接后的风管需做气密性试验,试验时将风管两端用盲板封堵,通过空压机注入压缩空气至规定压力,保持 30 分钟,压力降不得超过 5%,例如设计压力 1000Pa 的风管,压力不得低于 950Pa。对于输送洁净空气的风管,还需进行洁净度检测,用无尘布擦拭内表面,灰尘颗粒数需符合 ISO 8 级及以上标准,确保内表面无油污、灰尘,满足医药行业 GMP 标准。风管生产安装公司打造船舶用通风管路加工体系,适配高盐雾高震动工况,保障管路长期稳定运行。
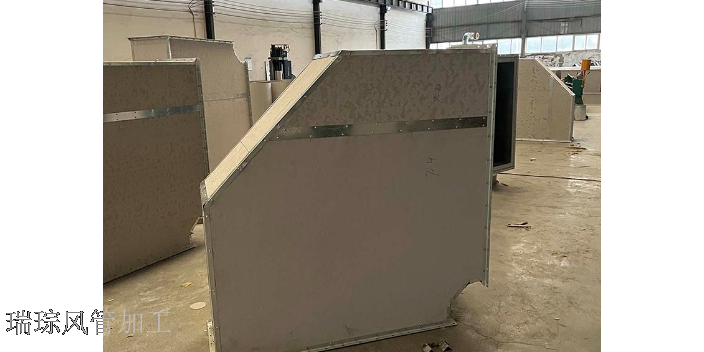
通风管的加固处理需根据风管尺寸(矩形风管边长>1250mm,圆形风管直径>1000mm)与使用压力(>1000Pa)确定具体方案,确保风管在运行时无明显变形(变形量≤0.5mm/m)。当风管边长超过规定数值或内部压力较大时,需增设加强筋,加强筋的材质需与风管基材一致(镀锌钢板配镀锌加强筋,不锈钢板配不锈钢加强筋),厚度需比风管基材厚0.1-0.2mm,间距需根据设计标准设定(常规间距1.0-1.5米,压力>1500Pa时间距≤1.0米)。加强筋可采用焊接或铆接方式固定在风管外壁,焊接时需使用小电流(比基材焊接电流低10%-15%)避免焊穿风管壁(焊穿率需为0),铆接时需选用沉头铆钉(直径3-5mm),铆钉间距50-80mm,铆钉头部与风管表面贴合间隙≤0.1mm。对于大尺寸矩形风管(边长>2000mm),还需在风管内角处增设角加固件(材质与风管一致,截面尺寸≥30×30mm),角加固件与风管壁采用满焊连接(焊缝长度≥50mm,焊脚高度≥2mm),进一步提升风管的整体刚度(刚度值需达到设计要求的90%以上),防止风管在运输(运输振动加速度≤1.5g)或安装过程中发生变形。
通风管加工中的废料回收利用需遵循GB/T39784-2021《资源再生利用术语》的环保要求,实现资源合理利用(回收率≥80%),减少环境污染(固废排放量≤5%)。裁剪产生的板材边角料(如镀锌钢板边角料、不锈钢板边角料)需分类收集,按照材质(镀锌钢、不锈钢、彩钢)分别放置在专门的回收箱(标识清晰,材质为铁皮,容量≥50L)中,回收箱需加盖密封(密封度≥90%),防止灰尘污染(灰尘附着量≤10mg/㎡)。可回收利用的材料(如长度>100mm、宽度>50mm的边角料)需集中存放于回收区(面积≥10㎡,地面硬化处理),定期交由具备资质的专业回收机构(持有《再生资源回收经营许可证》)处理,处理记录需包含回收时间、材料类型、重量、回收机构名称等信息(记录保存期≥3年),不可随意丢弃(丢弃率需为0)。对于焊接产生的焊渣(主要成分为氧化铁、二氧化硅),需使用专门的收集盒(材质为耐高温塑料,容量≥10L)收集,收集盒需放置在焊接工位旁(距离焊接点≤1米),避免焊渣散落(散落量≤5g/小时),收集后的焊渣需交由专业固废处理公司(具备危废处理资质)处理,不可混入普通废料(混放率≤0.1%),防止污染可回收材料。 秉持以人为本的经营原则开展管道加工,针对不同客户需求优化加工细节,实现产品与场景匹配。
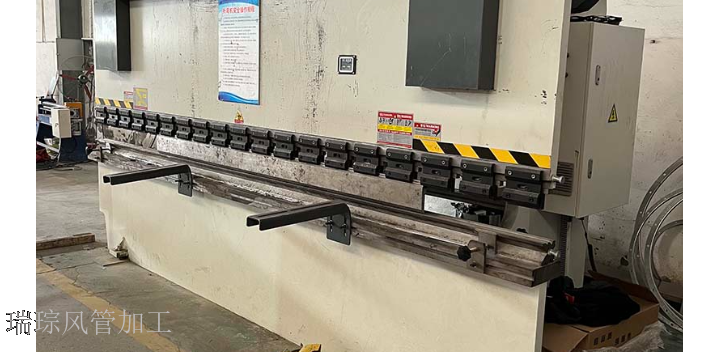
成都瑞琮环境科技有限公司成立于2021年8月,注册资金1000万元,工厂坐落于成都市崇州市经济开发区力兴之家工业园C区50号,自创立之初便聚焦风管领域的深耕细作。公司产品涵盖各类不锈钢风管、镀锌板排烟通风管道及复合防火管道,凭借市场定位与专业的技术积累,产品服务于建筑、工业、船舶等多个领域,深受客户信赖与赞誉。作为专注于风管加工生产与销售的企业,瑞琮环境不*深耕产品本身,更配套提供安全稳定的废气治理系统解决方案,形成“产品+服务”的一体化模式,在激烈的市场竞争中树立了专业、可靠的品牌形象,为各类场景下的通风需求提供了坚实保障。 深耕废气治理系统配套管道加工,以专业加工技术搭配完善售后,为客户提供省心的一体化解决方案。风管生产安装
公司打造不锈钢双层保温烟囱定制加工体系,适配工业油烟、锅炉排烟等高温排放场景。风管生产安装
玻璃钢风管的加工需遵循GB/T14464-2022标准,首先按设计尺寸制作模具(模具表面粗糙度≤Ra0.8μm,尺寸误差±0.5mm),模具需涂刷脱模剂(硅树脂类,脱模力≤50N),确保风管成型后顺利脱模。成型采用手糊工艺,玻璃纤维布(无碱玻璃布,经纬密度20×20根/cm)与树脂(不饱和聚酯树脂,固含量≥65%)交替铺设,铺设层数根据风管压力确定(低压风管3-4层,中压5-6层),每层树脂含量控制在40%-50%,避免气泡产生(气泡面积≤0.5%/㎡)。固化过程需控制温度(25-30℃)与时间(24-48小时),固化度≥85%后方可脱模。脱模后需对风管表面进行打磨(使用180目砂纸,打磨后粗糙度≤Ra3.2μm),法兰需与风管一体成型(法兰宽度30-40mm,厚度与风管一致),法兰面平整度误差≤0.3mm/m。然后进行水压试验(试验压力为设计压力的1.5倍,保压30分钟,无渗漏为合格),确保玻璃钢风管的强度与密封性。 风管生产安装