商机详情 -
成都白铁皮风管加工价格
异形风管(如弯头、三通、变径管)的加工需根据设计图纸(精度±0.5mm)制作专门的模具,模具的材质需选用45号钢(经调质处理,硬度220-250HB),能够承受加工过程中的压力(≤30MPa),避免模具变形(变形量≤0.1mm)影响风管成型质量。弯头加工时,需先使用数控展开软件(如AutoPOLforWindows)将弯头展开为平面图形,再通过数控裁剪设备按照展开图裁剪板材(裁剪误差±0.3mm),裁剪后需在板材上标注折弯线(线宽0.5mm,误差±0.1mm),再通过液压折弯机配合专门的模具压制出对应弧度(弯头角度误差±0.5°,曲率半径误差±1mm),压制过程中需控制压力与时间,避免板材因受力过度产生裂纹。三通加工则需先确定主管(直径D)与支管(直径d)的连接角度,再使用数控切割设备对支管端口进行切割(切割面与支管轴线夹角误差±0.3°),切割后用角磨机,确保支管与主管连接时贴合间隙≤0.2mm。异形风管加工完成后,需进行试组装,检查各部件连接是否顺畅,形状是否符合安装要求(形状误差≤1.5%),若存在偏差,需通过调整模具或使用专门的矫正工具进行手工矫正,矫正后需重新测量尺寸,直至符合设计标准。 成都瑞琮环境科技 2021 年成立,注册资金 1000 万元,扎根成都崇州深耕通风管道专业加工领域。成都白铁皮风管加工价格
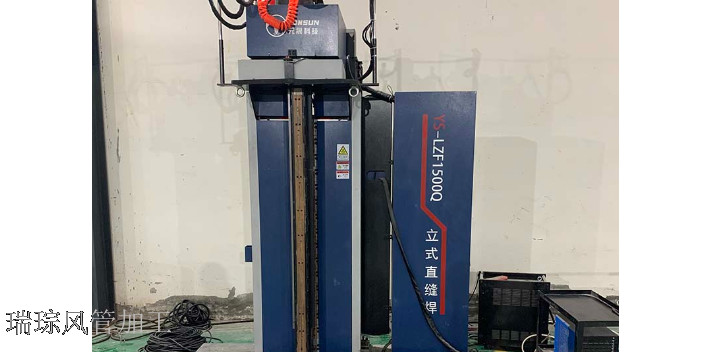
在通风管的成型环节,咬口工艺的选择需结合风管的使用压力(低压≤500Pa,中压500-1500Pa,高压>1500Pa)与尺寸参数(边长≤1250mm或>1250mm)综合判定。低压通风管常用单咬口形式,加工时通过液压咬口机将板材边缘折成180°后相互咬合,咬合深度需控制在8-10mm,咬合间隙≤0.1mm,确保连接强度(抗拉强度≥15MPa)的同时便于拆卸调整。中高压通风管则多采用双咬口或联合角咬口,这类咬口形式的接触面积比单咬口大30%-50%,密封性与抗压性更优,加工时需通过设备上的调节旋钮分3次调整咬口机的模具位置(每次调整幅度≤2mm),每次调整后试咬100mm长的样板,检查咬口处无褶皱(褶皱高度≤0.5mm)、无裂缝(裂缝长度需为0)。成型后的风管需使用弧形样板(精度±0.5mm)检查弧度,用激光测距仪检查直线度(直线度误差≤1mm/m),若存在轻微变形(变形量≤0.3mm/m),可使用橡胶锤(重量0.5-1kg)轻敲变形处,配合直角尺实时测量,确保风管整体形状符合设计标准(形状误差≤1%)。 消防风管加工公司瑞琮环境的镀锌风管加工采用好的板材,工艺规范,成品使用寿命可达 20 至 30 年。
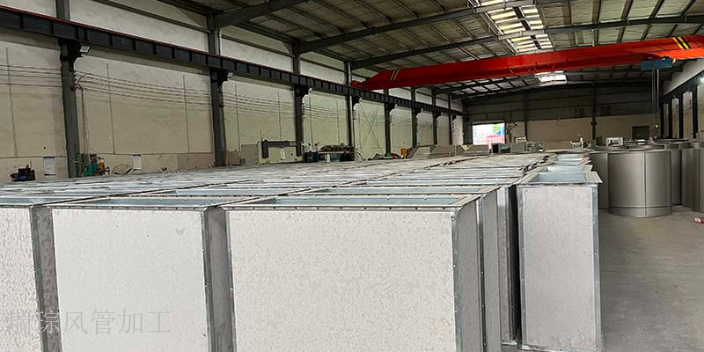
剪切下料是不锈钢风管加工的关键环节,精度直接影响拼接质量和系统密封性。传统手工剪切只适用于小批量简单件,且误差常超过 2mm,现代化加工多采用数控剪板机,通过编程输入长度、宽度等尺寸参数,配合伺服电机实现自动定位和剪切,误差可控制在 ±0.5mm 以内,完全满足高标准工程要求。对于弧形或异形风管,需先用激光切割机切割出展开料,激光切割头能以 0.1mm 的精度处理复杂轮廓,切口粗糙度 Ra≤12.5μm,光滑无毛刺,大幅减少后续打磨工序。下料时需准确预留咬口或焊接的余量,普通咬口预留 10-12mm,焊接则需 12-15mm,确保拼接处强度达标且密封严密。
针对重庆多山地、高湿度的地理环境,公司特别改良了通风管道的密封结构和防腐处理,延长使用寿命的同时降低维护成本。在废气治理方面,团队结合不同行业的废气成分,定制高效净化方案,通过吸附、催化燃烧等技术实现达标排放,助力企业环保达标。合作过程中,公司坚持 “按需定制” 的理念,根据项目规模和现场条件优化产品参数,既保证性能达标,又避免资源浪费。完善的售前咨询和售后跟踪服务,让客户在合作的每一个环节都能感受到专业与放心。秉持 “匠人匠心,精益求精” 理念投身风管加工,成功完成捷普科技烟囱改造相关加工任务,口碑卓著。
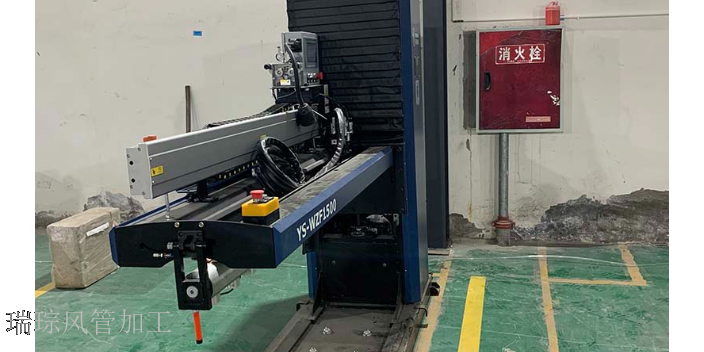
通风管内壁的光滑度控制需从加工环节入手,确保内壁粗糙度≤Ra1.6μm,减少气流阻力(阻力系数≤0.02)与噪音(噪音值≤50dB),同时避免灰尘堆积(堆积量≤5mg/㎡・月)。裁剪时需确保切口平整,无毛刺(毛刺高度≤0.05mm),使用数控裁剪设备(切割精度±0.05mm),配合高精度切割刀具(刀具刃口粗糙度≤Ra0.8μm),切割速度与压力根据材料厚度优化(如0.5mm厚镀锌钢板切割速度800mm/min,压力0.6MPa),避免切割过程中产生毛边(毛边长度≤0.1mm),切割后若存在轻微毛刺,需使用气动打磨机(配备120目砂纸)打磨,打磨时需控制打磨力度(力度≤5N)与速度(速度50-80mm/s),避免打磨过度导致风管壁变薄(壁厚减少量≤0.05mm)。 瑞琮环境可提供风管配件全品类加工,弯头、三通、法兰等与主体风管完美适配。成都白铁风管加工定做厂家
公司承接工业通风系统整体加工业务,可根据车间工况定制专属风管加工方案。成都白铁皮风管加工价格
异形风管加工考验厂家的技术实力和设备水平,常见的有椭圆形、螺旋形和变径风管。椭圆形风管相比矩形风管空气阻力小 15%-20%,能节省 20% 的安装空间,加工时需先将板材用卷圆机滚制成圆形,再用专门的椭圆模具分段压制成型,确保长轴与短轴尺寸误差≤1mm;螺旋形风管采用宽度 200-400mm 的带状不锈钢板连续卷制而成,接缝为螺旋咬口,咬口深度 5-8mm,密封性好,风量损失比矩形风管小 30%,多用于体育馆、车间等大跨度通风系统。变径风管用于不同截面风管的过渡连接,需通过 CAD 三维建模精确计算展开尺寸,确保两端连接顺畅,内壁过渡圆角半径不小于 100mm,减少气流涡流。成都白铁皮风管加工价格