商机详情 -
四川消防排烟管道生产线
表面处理是不锈钢风管加工的ZH一道工序,目的是提升美观度和耐腐蚀性,延长使用寿命。对于普通办公、商业场景,可采用电解抛光,将风管作为阳极放入电解液中,通过电化学作用去除表面 0.01-0.05mm 的氧化层和毛刺,形成光亮镜面效果,反光率可达 80% 以上;在腐蚀性较强的环境中,需进行钝化处理,将风管浸入 20%-30% 的硝酸溶液中,在表面形成 5-10μm 的氧化膜,使抗腐蚀能力提升 3-5 倍。处理后的风管需用去离子水冲洗 3-5 遍,彻底消除残留药剂,避免影响使用,然后用专门的 PE 保护膜覆盖,保护膜厚度≥0.05mm,防止运输安装过程中划伤表面。专业的 304 不锈钢风管加工服务,耐酸碱耐腐蚀,适配化工、食品加工等特殊行业需求。四川消防排烟管道生产线
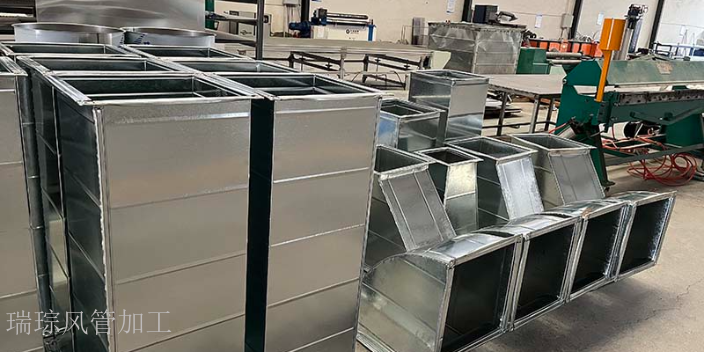
风管加工的安全管理是生产的重中之重。操作人员需经过专业培训,熟悉各类设备的操作规程,佩戴必要的防护用品,如安全帽、防护眼镜、防滑鞋等。在金属切割作业区,需设置防火隔离带,配备灭火器材,防止金属碎屑引发火灾。焊接作业时,需保持通风良好,避免有害气体积聚;对于密闭空间的风管焊接,需采用局部排风装置,并安排专人监护。设备维护方面,定期检查数控设备的电路和机械部件,及时更换磨损的刀具和模具,防止因设备故障导致安全事故。此外,车间需制定应急预案,定期开展消防演练,确保在发生意外时能迅速响应,减少损失。白铁风管加工定制厂家瑞琮环境的定制化加工服务,能根据客户现场尺寸与需求,灵活调整风管加工参数。
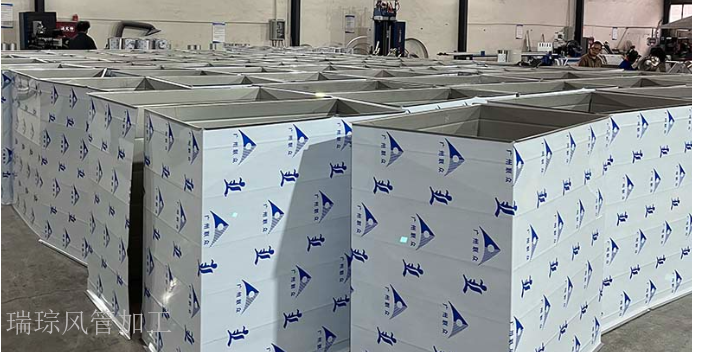
密封胶的涂抹工艺直接影响通风管加工的密封效果(泄漏量≤1m³/(h・㎡)),涂抹前需根据风管材质(镀锌钢板、不锈钢板、彩钢板)选择匹配的密封胶,确保密封胶与基材的附着力≥1.5MPa。镀锌钢板风管可选用中性硅酮密封胶(耐温 - 40-200℃,固化时间 24 小时 / 25℃),不锈钢风管可选用耐候性聚硫密封胶(耐温 - 50-150℃,固化时间 48 小时 / 25℃),彩钢板风管可选用丙烯酸密封胶(耐温 - 30-120℃,固化时间 12 小时 / 25℃),密封胶需符合 GB 16776-2005《建筑用硅酮结构密封胶》的环保要求(有害物质含量≤100g/kg)。涂抹前需清理涂抹区域(拼接处、法兰密封垫两侧)的灰尘、油污(使用无尘布蘸取乙醇擦拭,清理范围≥密封胶宽度的 2 倍),确保表面干燥(含水率≤5%)。涂抹时需使用胶枪(手动或气动,出胶速度 5-10mm/s)将密封胶均匀涂抹,涂抹宽度需覆盖密封区域(宽度 5-10mm,比密封间隙宽 2-3mm),厚度控制在 1-2mm(厚度误差 ±0.2mm),避免过厚导致密封胶溢出(溢出量≤10%)或过薄导致密封不严(泄漏量>2m³/(h・㎡))。
焊接工艺在不锈钢风管加工中至关重要,尤其是高压或耐腐蚀要求高的场景,焊缝质量直接关系到系统安全。氩弧焊是较常用的方法,通过纯度≥99.99% 的氩气保护电弧,防止焊缝在高温下被氧化,焊后成型美观且强度接近母材。焊接前需用角磨机清理坡口及周围 50mm 范围内的油污、氧化膜,露出金属光泽,采用的焊丝直径应与板材厚度严格匹配,一般为 1.2-2mm,例如 1mm 板材对应 1.2mm 焊丝。焊接时电流控制在 80-150A,行走速度保持 30-50mm/min 匀速,避免出现烧穿或未焊透现象。焊后需用不锈钢丝刷清理焊渣,对承受压力的风管,重要部位还需进行渗透探伤检测,确保焊缝无气孔、裂纹等缺陷,强度达标。中核第二二建设 XTJ0001 项目管道加工任务的顺利交付,彰显我们在大型项目管道加工中的靠谱实力。
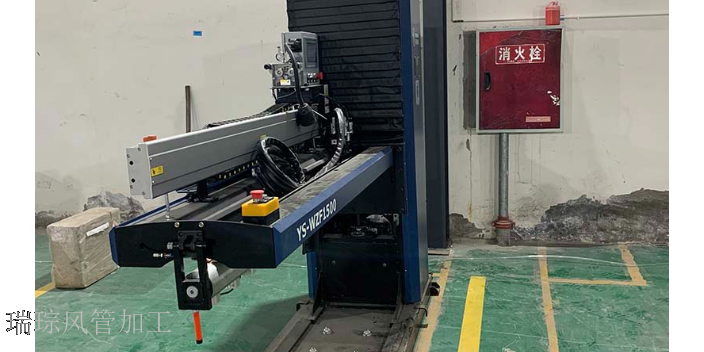
通风管加工的工艺文件执行检查需贯穿全过程(从原材料入场到成品出厂),确保加工过程符合工艺文件要求(执行合格率≥99%),避免因工艺执行不到位导致加工质量问题(质量问题发生率≤0.5%)。工艺文件包括加工图纸(设计精度±0.1mm)、操作规范(如设备操作说明书、工序作业指导书)、质量标准(如尺寸误差、气密性、强度要求),操作人员需在加工前熟悉工艺文件(培训合格后方可上岗,培训合格率100%),严格按照工艺文件执行加工步骤,不可随意更改参数(参数更改需经技术部门审批,审批率100%),如裁剪尺寸需严格按照图纸标注(误差±0.3mm),不可因材料节省擅自缩小尺寸(尺寸缩小>1mm会影响风管性能)。 专注民用建筑新风换气管道加工,以定制化加工方案贴合不同建筑需求,用贴心服务提升客户使用体验。成都风管法兰生产厂家
成都瑞琮以诚信立业,聚焦排烟通风管道加工,通过标准化加工流程与个性化调整,适配多行业应用。四川消防排烟管道生产线
咬口机的日常操作需严格遵循设备使用说明书的规范,开机前需进行检查,首先检查设备各部件(模具、传动系统、液压系统)是否完好,无松动(螺栓紧固力矩符合说明书要求)、无损坏(模具表面无裂纹,传动齿轮无磨损);其次检查润滑系统(齿轮箱、液压油缸)的润滑油液位(需在油标刻度2/3以上)与油质(无杂质、无乳化),若液位不足需添加对应型号润滑油(齿轮箱用46号机械油,液压系统用46号抗磨液压油);然后检查电路连接(电源线、控制线)是否稳定,接地电阻≤4Ω,避免漏电事故。操作时需将板材平稳送入咬口机的进料口,板材与进料口对齐偏差≤1mm,双手需远离模具工作区域(距离≥100mm),避免发生挤压或切割事故。根据板材厚度调整咬口机的咬合深度与压力,每次调整后需先进行试咬口,检查咬口质量(咬合紧密,无松动,咬口处无褶皱),若咬口处存在松动(间隙>0.1mm)或断裂,需重新调整参数。加工完成后需及时清理设备模具上的废料与杂质(使用压缩空气吹扫,配合毛刷清理),关闭电源,做好设备维护记录(记录使用时间、加工数量、设备状态、维护内容),确保设备下次使用时性能稳定。 四川消防排烟管道生产线