商机详情 -
四川螺旋风管生产定制联系方式
成都瑞琮环境科技针对建筑防火领域的需求,搭建了完善的防火复合风管定制化加工体系,深度贴合GB50014《建筑防火规范》的相关标准,打造出兼具高防火等级、强结构稳定性与长效耐久性的防火复合风管产品。在加工环节,公司针对不同建筑场景的防火等级要求,对原材料配方与加工工艺进行差异化调整,从板材压制、复合成型到接口处理、成品养护,每一个加工步骤都严格遵循防火风管的生产技术规范,确保加工完成的产品防火性能完全符合国家相关标准,可适配各类高防火要求的建筑场景。公司可根据项目的实际通风需求,完成不同规格、不同压力等级、不同防火时长的防火复合风管定制加工,无论是民用建筑的消防排烟系统,还是工业厂房的防火通风管路,都能通过精细化的加工工艺,保证风管的防火完整性与通风密封性。同时,公司在加工过程中兼顾了产品的安装适配性,通过标准化的接口加工与模块化的成型设计,让产品在施工现场可实现快速拼接安装,大幅降低了现场施工的难度,缩短了项目的施工周期,其加工的防火复合风管产品已在西南地区多个建筑项目中得到广泛应用,凭借稳定的防火性能获得了客户的。 依托无锡嘉旭整套自动化设备,高效推进大规模风管加工,同时兼顾小批量定制化加工的灵活性。四川螺旋风管生产定制联系方式
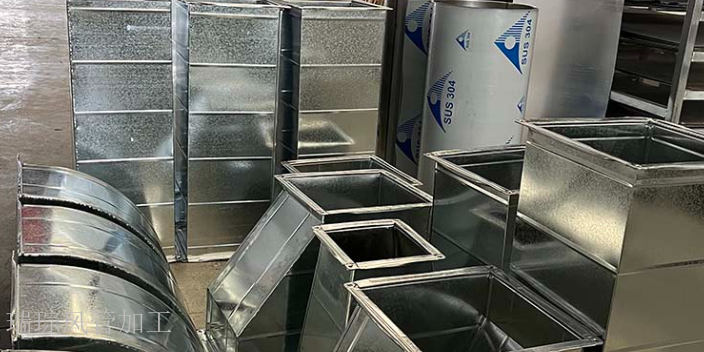
风管与阀门接口的加工需保证尺寸匹配精度(接口直径误差±0.2mm,法兰螺栓孔位偏差≤0.5mm),确保阀门安装后无泄漏(泄漏量≤1m³/(h・㎡))。接口法兰需与阀门法兰规格一致(如DN200阀门配DN200法兰,螺栓孔数量8个,孔距180mm),法兰厚度比普通风管法兰厚0.2-0.3mm(普通10mm增至10.2-10.3mm),增强承载能力。加工时需先将接口段风管与法兰焊接(焊接电流100-120A,焊条直径3.2mm),焊缝高度≥4mm,焊后进行渗透检测(检测液停留时间10-15分钟),无渗漏为合格。接口内壁需与风管内壁平齐(台阶差≤0.1mm),避免气流冲击产生噪音(噪音值≤55dB)。安装前需在接口法兰面粘贴耐油密封垫(适用于含油介质)或耐高温密封垫(适用于高温介质),密封垫压缩量控制在35%-45%,确保阀门与风管连接紧密。 四川螺旋风管生产定制联系方式瑞琮环境可提供风管配件全品类加工,弯头、三通、法兰等与主体风管完美适配。
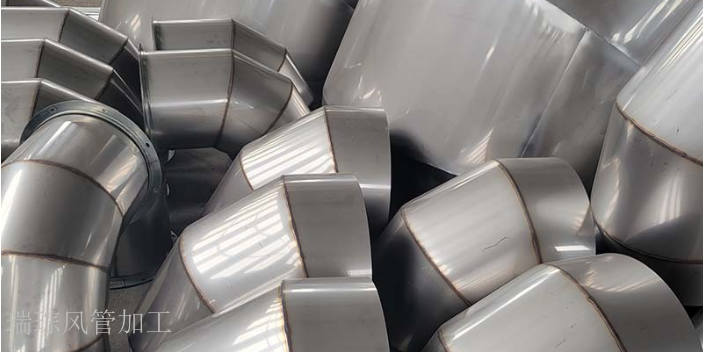
复合防火管道是瑞琮环境聚焦安全需求的创新产品,专为对防火性能有严格要求的建筑场景设计。该产品采用复合防火材料,结合先进的成型工艺,具备优异的耐火极限与隔热性能,在火灾发生时能够有效阻挡火势蔓延与烟气扩散,为人员疏散与消防救援争取宝贵时间。公司严格遵循国家相关防火标准与通风管道生产规范,从原材料筛选到成品检测,每一道工序都进行严格把控,确保复合防火管道的各项性能指标完全达标。无论是高层建筑、公共场所还是工业园区的消防通风系统,该类风管都能发挥关键作用,凭借可靠的防火性能、稳定的通风效果,成为保障建筑安全的重要防线。瑞琮环境以“匠人匠心,精益求精”的企业文化为指引,持续优化复合防火管道的生产工艺,不断提升产品的安全性能与适用范围,为客户提供兼具安全与实用的风管解决方案。
通风管加工的加固处理需根据风管尺寸与使用压力确定方案。当风管边长超过规定数值或内部压力较大时,需增设加强筋,加强筋的材质与厚度需与风管基材匹配,间距需根据设计标准设定,通常不超过 1.5 米。加强筋可采用焊接或铆接方式固定在风管外壁,焊接时需避免焊穿风管壁,铆接时需确保铆钉间距均匀,铆钉头部与风管表面贴合紧密。对于大尺寸矩形风管,还可在风管内角处增设角加固件,进一步提升风管的整体刚度,防止风管在运输或安装过程中发生变形。公司搭建标准化规模化生产体系,多条自动化生产线并行,可快速响应大批量订单交付需求。
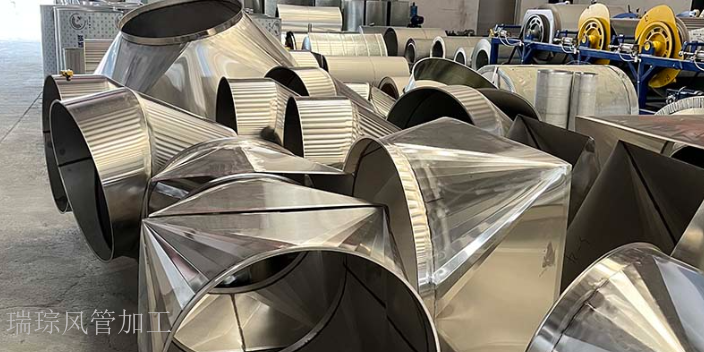
通风管加工中,折弯机的参数设定需根据板材厚度(0.5-2.0mm)与折弯角度(90°、135°、180° 等)精细调整,确保折弯后工件的角度误差≤0.5°,直线度误差≤0.2mm/m。开机前需校准折弯机的折弯模具(上模与下模的间隙误差≤0.05mm),根据板材厚度调整模具间隙(间隙值为板材厚度的 1.2-1.5 倍,如 0.5mm 厚板材间隙设为 0.6-0.75mm,1.0mm 厚板材间隙设为 1.2-1.5mm),确保模具角度与设计要求一致(如折弯 90° 则模具角度设为 90°±0.1°)。折弯时需将板材准确放置在模具的定位块上(定位偏差≤0.1mm),调整气动定位装置(定位精度 ±0.05mm)固定板材位置,定位块与板材的接触面积≥80%,避免折弯过程中板材移位(移位量≤0.02mm)。折弯压力需根据板材材质与厚度逐步调整,镀锌钢板0.5mm 厚时压力设为 10-15MPa,1.0mm 厚时设为 20-25MPa;不锈钢板0.5mm 厚时压力设为 12-18MPa,1.0mm 厚时设为 22-28MPa,压力调整幅度每次 ±1MPa,避免压力过大导致板材破裂(破裂率≤0.1%)或压力过小导致折弯角度不足(角度偏差>1°)。先进行试折弯,使用角度尺(精度 ±0.1°)检查折弯角度是否准确,若角度偏差较大,需调整模具高度或压力,直至折弯角度符合设计标准。专业的 304 不锈钢风管加工服务,耐酸碱耐腐蚀,适配化工、食品加工等特殊行业需求。四川螺旋风管生产定制联系方式
成都瑞琮环境科技 2021 年成立,注册资金 1000 万元,扎根成都崇州深耕通风管道专业加工领域。四川螺旋风管生产定制联系方式
通风管加工的材料预处理阶段,需先对选用的基材进行系统性检查。常用基材包括镀锌钢板、不锈钢板等,检查重点集中在表面状态与物理性能,需排查是否存在划痕、锈蚀、凹陷等缺陷,同时确认材料厚度与设计要求的匹配度。若发现表面附着油污或杂质,需采用中性清洁剂进行擦拭清洁,再用干燥抹布擦干,避免残留水分导致后续加工出现质量问题。预处理后的材料需整齐堆放,避免阳光直射与潮湿环境,防止材料性能发生变化,为后续裁剪工序奠定基础。 四川螺旋风管生产定制联系方式