商机详情 -
四川白铁风管生产厂家地址
风管拼接流程需严格遵循操作规范,确保拼接处密封与牢固。拼接前需清理风管端口与法兰面的灰尘、杂质,在法兰面铺设密封垫,密封垫的材质需根据介质温度与压力选择,例如高温环境需选用耐高温密封垫,低压环境可选用橡胶密封垫。拼接时需对齐法兰螺栓孔,插入螺栓后均匀紧固螺母,紧固顺序需遵循对角紧固原则,避免法兰面受力不均导致密封垫变形。紧固完成后需检查拼接处的平整度,若存在缝隙,需补充密封胶,确保拼接处无空气泄漏。 公司可完成弯头、三通、变径管等全品类风管配件加工,标准化量产与非标定制双向覆盖。四川白铁风管生产厂家地址
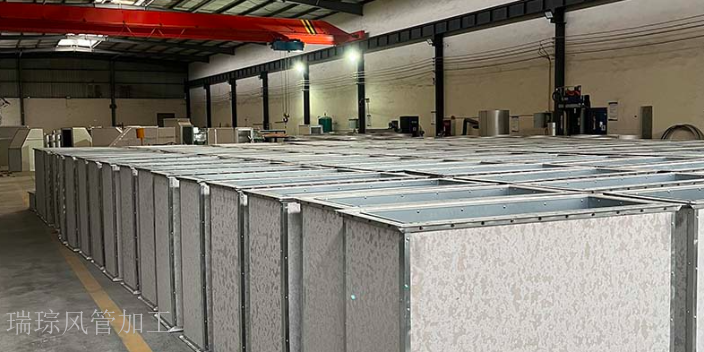
成都瑞琮环境科技在通风管道全流程加工过程中,始终将国家相关规范与行业标准作为工艺制定的准则,确保每一件出厂产品都完全符合国家标准要求,从加工源头规避工程应用中的合规性风险。公司深度研读GB50014《建筑防火规范》等国家标准,针对不同用途、不同场景的通风管道产品,制定了对应的加工工艺标准,尤其是针对钢质通风管道的材料厚度,严格按照标准中不同管道用途的差异化要求进行加工生产,杜绝出现厚度不达标、工艺不合规的产品。针对防火风管、消防排烟风管等特殊品类产品,公司在加工过程中不*严格遵循防火规范的相关要求,还对产品的耐火极限、漏风量、抗压强度等性能指标进行逐批次检测,确保加工完成的产品完全满足消防验收的相关标准。针对镀锌风管、不锈钢风管等常规通风产品,公司在加工过程中严格遵循通风与空调工程施工质量验收规范的相关要求,对风管的咬口质量、焊接工艺、法兰连接、成型尺寸等关键加工环节制定了高于国家标准的企业内控标准,通过严苛的工艺把控,让产品的加工精度、密封性、结构强度都远超行业常规水平。 螺旋风管加工多少钱成都瑞琮专注通风管道加工,深耕不锈钢、镀锌板排烟及复合防火管道加工,以专业积淀赢得多领域客户信赖。
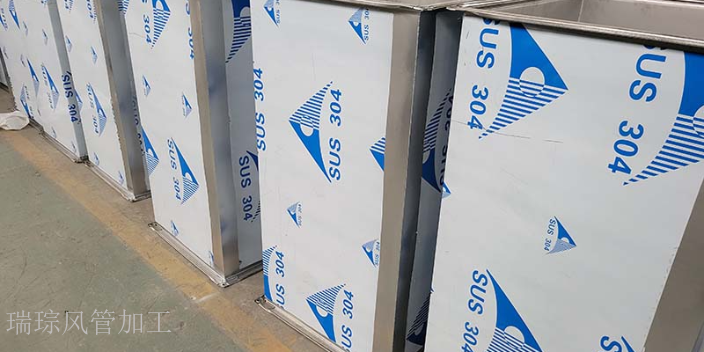
材料存储管理需遵循《通风管加工材料存储规范》的要求,不同材质的板材(镀锌钢板、不锈钢板、彩钢板)需分类存放,避免混放导致材质混淆(如镀锌钢板与不锈钢板接触产生电化学腐蚀)。镀锌钢板(材质DX51D+Z,锌层厚度≥80g/㎡)与不锈钢板(材质304或316,镍含量≥8%)需避免与腐蚀性物质(如盐酸、硫酸、强碱)接触,存放区域需远离化学试剂存储区(距离≥10米),可采用塑料膜(厚度0.1-0.2mm,透光率≤50%)包裹保护,包裹时需确保塑料膜密封(密封度≥95%),防止空气中的水分与氧气接触板材表面。板材堆放高度需控制在合理范围内(镀锌钢板堆放高度≤1.5米,不锈钢板堆放高度≤1.2米),避免底层板材因受压过度产生变形(变形量≤0.2mm/m),堆放时需在板材之间放置隔离垫(材质为橡胶,厚度5-10mm,硬度50-60ShoreA),隔离垫间距300-500mm,防止板材表面划伤(划伤深度≤0.05mm)。
先进的设备是生产品质较高的风管的基础,而专业的人员则是保证产品质量的关键。我们公司的生产人员不*具备丰富的风管加工经验,还不断学习和掌握新的技术和工艺。在生产过程中,他们严格遵守操作规程,注重每一个细节,确保产品质量的稳定性。同时,通过定期的技能培训和技术交流,不断提升员工的专业水平,使公司的加工技术始终保持行业靠前地位。在船舶通风系统中,风管的布局和走向需要考虑船舶的结构和设备布置。我们公司的技术人员在设计船舶通风管道时,会充分与船舶设计单位和施工单位进行沟通协作。根据船舶的具体情况,制定合理的风管布局方案,确保风管能够与船舶的其他系统和设备相互协调,不影响船舶的正常运行。同时,采用轻量化设计理念,减轻风管的重量,降低船舶的运营成本。参与成都 SKP 排油烟管道加工项目,以精湛加工工艺完成定制需求,彰显在通风管道加工领域的实力。
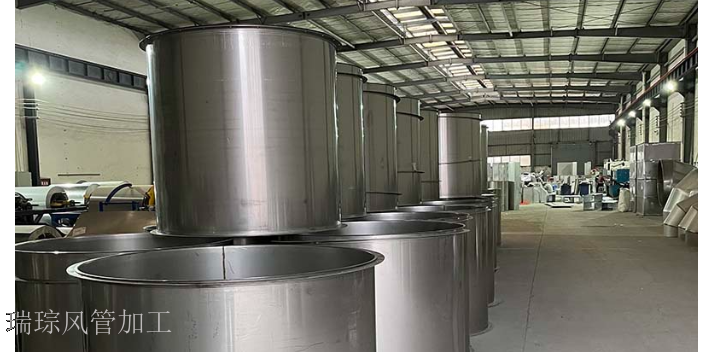
技术靠前、产品多样、定制服务、环保理念以及双生产基地布局,这些主要优势相互配合,形成了我们强大的综合竞争力。前沿技术确保了产品的高精度和高质量,为产品多样提供了生产基础;丰富的产品种类满足了不同客户的需求,为定制服务提供了更多选择;定制服务则进一步提升了客户满意度,拓展了市场空间;环保理念符合时代发展趋势,增强了企业的社会责任感;南北双厂布局保障了产能和供货效率。这些优势共同作用,使我们在通风设备行业中不断发展壮大,成为客户信赖的合作伙伴。瑞琮环境的风管加工设备齐全,配备广州元晟激光自动焊,保障焊缝平整且密封性优异。四川复合风管加工厂地址
公司打造船舶用通风管路加工体系,适配高盐雾高震动工况,保障管路长期稳定运行。四川白铁风管生产厂家地址
冲孔机的定位技巧直接影响螺栓孔的加工精度(定位误差≤0.05mm),确保后续法兰连接的稳定性(连接后法兰无松动,螺栓受力均匀)。操作前需在板材(法兰或风管端口)上根据设计图纸(孔位坐标精度 ±0.1mm)使用记号笔(耐擦性≥50 次摩擦)标注孔位,标注点直径≤1mm,误差 ±0.05mm,标注后需使用卡尺(精度 ±0.02mm)复核孔位间距(间距误差 ±0.1mm),确保标注准确(标注准确率≥99.5%)。使用定位销(材质为 45 号钢,硬度≥50HRC,直径误差 ±0.01mm)固定板材,定位销插入板材的定位孔(孔径比定位销直径大 0.02-0.03mm)中,定位销数量≥2 个(分布在板材的对角位置),确保板材在冲孔过程中不发生移位(移位量≤0.02mm),定位销与定位孔的配合间隙≤0.03mm,避免配合过松导致定位不准(定位误差>0.1mm)或过紧导致板材变形(变形量>0.05mm)。四川白铁风管生产厂家地址