商机详情 -
白铁皮风管生产定做厂家
成都瑞琮环境科技凭借成熟的风管加工技术与丰富的项目落地经验,在油烟分离烟囱改造领域形成了强大的定制化加工与落地服务能力,可针对各类老旧厂房、商业体、工业企业的油烟排放系统改造需求,提供从现场勘测、方案设计、定制加工到安装适配的全链条服务。公司以捷普科技油烟分离烟囱改造项目为目标,构建了标准化的改造项目加工服务体系,在项目前期,技术团队会深入项目现场,对原有烟囱系统的运行工况、存在的问题、现场安装条件、油烟排放参数进行勘测,结合客户的改造需求,制定针对性的加工方案,对烟囱的材质选型、结构设计、规格尺寸、加工工艺进行优化,确保加工完成的产品可完美解决原有系统排烟不畅、保温失效、腐蚀泄漏、油烟分离效果差等痛点问题。在加工环节,公司针对油烟排放的高温、高油污、强腐蚀性特点,选用高品SUS304不锈钢板材作为原材料,采用双层保温结构设计,通过自动化激光切割与激光自动焊设备,完成烟囱管路的加工,对焊缝进行全密封检测,确保管路无泄漏隐患,同时对油烟分离设备的配套接口进行适配加工,保障烟囱系统与油烟分离设备的完美衔接,实现油烟的高效分离与达标排放。 瑞琮环境深耕建筑领域风管加工,产品广泛应用于写字楼、商场、医院等公共建筑。白铁皮风管生产定做厂家
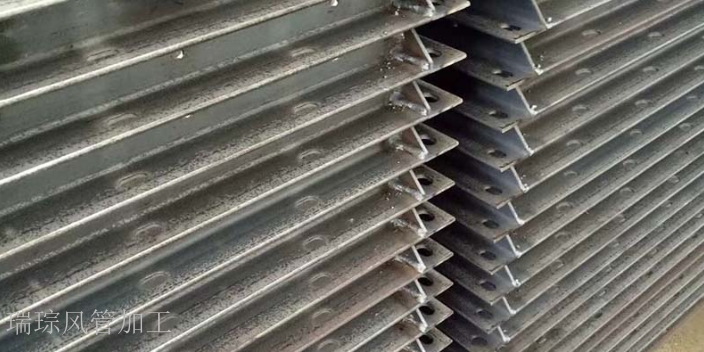
不锈钢双层保温烟囱是成都瑞琮环境科技重点打造的特色加工品类,公司依托多年的通风管路加工经验,针对油烟排放、废气处理、锅炉排烟等场景的使用需求,构建了全流程精细化的不锈钢双层保温烟囱加工体系。在加工过程中,公司采用内外双层不锈钢结构设计,选用品质SUS304不锈钢板材作为原材料,通过板材切割、卷制成型、自动化焊接等工序,完成内筒与外筒的标准化加工,同时在内筒与外筒之间填充保温隔热材料,通过精细化的加工工艺,保证保温层填充均匀、结构密实,杜绝了使用过程中出现的热量流失、保温失效等问题。公司针对烟囱的不同安装工况,对产品的加工工艺进行专项优化,无论是垂直安装的高层烟囱管路,还是水平铺设的室内排烟管道,都能通过尺寸加工与结构强化,保证管路的抗风压、抗震动性能,同时确保焊缝的密封性,杜绝烟气泄漏隐患。 风管软接加工价格参与成都 SKP 排油烟管道加工项目,以精湛加工工艺完成定制需求,彰显在通风管道加工领域的实力。

不锈钢焊接风管是成都瑞琮环境科技的加工品类,公司针对该产品搭建了专属的标准化加工流程,从原材料选型到成品出厂,每一个加工环节都制定了严苛的技术标准。在加工过程中,公司优先选用SUS304等不锈钢原材料,依托行业加工设备,完成从板材开料、卷圆、焊接、成型到检测的全流程自动化作业,有效规避了传统人工加工带来的精度偏差与焊缝瑕疵。针对不同工况的使用需求,公司可完成多种规格型号的不锈钢焊接风管定制加工,无论是大口径工业通风管道,还是小口径精细化管路,都能保证焊缝均匀平整、管体密封性达标,同时兼顾产品的抗腐蚀、抗老化性能。公司加工的不锈钢焊接风管,不*适配常规的建筑通风场景,更能满足工业生产中油烟排放、废气处理等严苛工况的使用要求,在捷普科技等项目的改造工程中,其加工的不锈钢风管产品凭借稳定的性能表现,通过了现场严苛的工况考验。
裁剪作为通风管加工的关键工序,其精度直接影响后续成型效果,目前行业内主流采用数控等离子裁剪设备或数控剪板机,操作前需通过U盘导入CAD设计文件,在设备系统中完成坐标校准,校准误差需≤0.02mm,确保切割路径与设计参数完全一致。裁剪过程中需根据材料厚度动态调整设备参数,以镀锌钢板为例,厚度0.5-0.8mm时,切割速度可设为800-1000mm/min,切割气压0.4-0.6MPa;厚度1.0-1.5mm时,切割速度需降至500-600mm/min,切割气压提升至0.6-0.8MPa,避免材料因受热过度产生变形(变形量需≤0.2mm/m)。裁剪完成后,需使用气动打磨机(配备80目砂纸)或手动锉刀对切口进行去毛刺处理,打磨后边缘粗糙度需≤Ra1.6μm,防止后续拼接时出现密封不严(泄漏量需≤5m³/(h・㎡))或划伤操作人员的情况,处理后需用干净抹布清理切口碎屑,确保无残留杂质。 公司专业加工防火复合风管,严格遵循 GB50014 防火规范,适配各类高防火要求建筑场景。
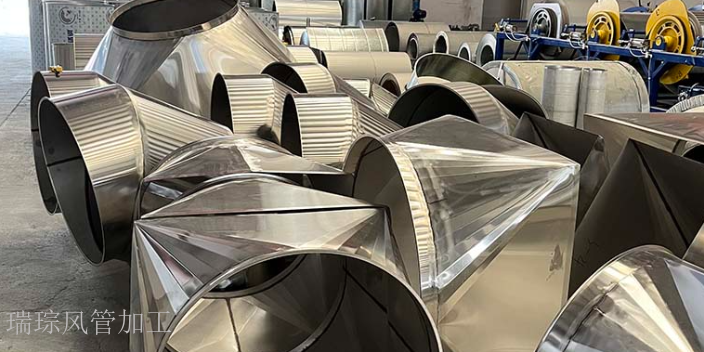
不锈钢风管作为瑞琮环境的产品之一,其品质保障源于专业的人才团队与先进的生产装备。公司拥有一批具备丰富不锈钢风管生产经验的专业人员,深谙不锈钢材质的特性与加工工艺要点,能够把控生产全过程。在设备配置上,引入了科瑞嘉不锈钢超级5线、安尚川自动上料激光切割机、广州元晟激光自动焊等行业前沿设备,实现了从原料切割到焊接成型的自动化、高精度加工。不锈钢材质本身具备耐腐蚀、耐高温、强度高、使用寿命长等天然优势,搭配先进设备的精细化加工,使得瑞琮环境的不锈钢风管能够适配工业生产、船舶航行等复杂严苛的使用环境,有效抵御酸碱腐蚀、高温烘烤等考验,同时保证通风系统的顺畅运行,成为对材质要求较高的领域的风管产品。 公司拥有十余年行业经验的技术团队,能解决各类复杂风管加工的技术难题。镀锌风管加工定制电话
公司打造不锈钢双层保温烟囱定制加工体系,适配工业油烟、锅炉排烟等高温排放场景。白铁皮风管生产定做厂家
低温环境(环境温度<5℃)下通风管加工需采取防冻与防脆化措施,首先需将加工车间温度提升至10-15℃(使用燃油热风机或电加热系统,升温速率≤5℃/h),避免材料因低温变脆(镀锌钢板在-10℃时冲击韧性下降30%)。原材料需提前24小时移入车间预热(预热温度≥10℃),防止加工时板材开裂。焊接时需使用低温焊条(如J422G,适用于-20℃环境,冲击韧性≥27J),焊接前对焊缝区域预热(预热温度80-100℃,预热范围≥焊缝两侧50mm),减少焊接应力导致的裂纹。成型环节需降低咬口机与折弯机的加工速度(比常温低30%,如常温200mm/min降至140mm/min),延长保压时间(从5秒增至8-10秒),确保成型质量。加工完成后需在常温环境(20-25℃)放置4小时以上再进行质量检测,避免低温状态下检测数据偏差(如气密性检测压力值偏差≤5%)。 白铁皮风管生产定做厂家