商机详情 -
成都消防风管生产公司有哪些
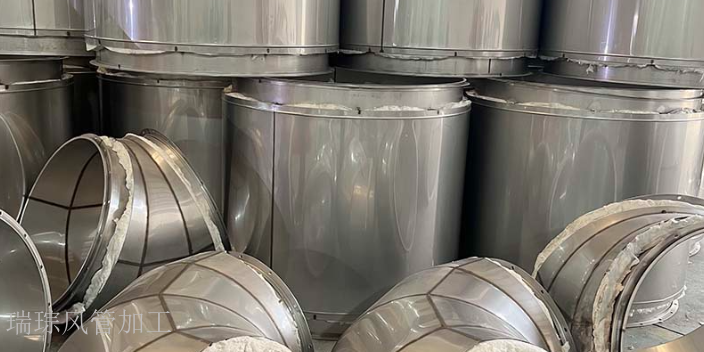
在民用建筑领域,瑞琮环境的风管产品主要聚焦消防排烟与新风换气两大需求,为住宅、商业综合体、公共设施等建筑提供通风解决方案。消防排烟风管作为建筑消防系统的重要组成部分,在火灾发生时能够快速启动排烟功能,及时排出建筑内的有毒有害烟气,保障疏散通道的能见度与空气质量;新风换气风管则致力于改善室内空气质量,通过高效的通风换气设计,将室外新鲜空气引入室内,同时排出室内污浊空气,为居民、办公人员提供健康舒适的室内环境。公司在承接民用建筑风管项目时,会充分考虑建筑的结构特点、使用功能、人员密度等因素,进行科学的风管布局与规格设计,确保产品既满足消防规范与通风标准,又能适配建筑的整体装修风格与空间布局。凭借贴心的设计的产品与完善的服务,瑞琮环境的民用建筑风管已广泛应用于各类民用建筑项目,成为提升建筑居住与使用体验的重要支撑。 公司建立严苛原材料准入检测制度,所有进场板材全项复检,从源头把控风管加工品质。成都消防风管生产公司有哪些
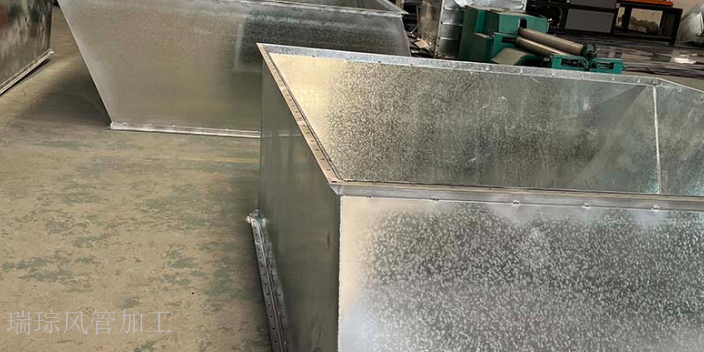
镀锌板排烟通风管道是瑞琮环境针对排烟需求打造的主力产品,凭借镀锌板材质的独特优势与精湛的加工工艺,在市场中占据重要地位。镀锌板具备良好的防锈蚀性能,能够有效延长风管的使用寿命,同时兼具较高的性价比,适合大规模推广应用。在加工过程中,公司依托无锡嘉旭整套自动化设备等先进装备,确保风管的密封性、抗压性达到行业高标准,保障排烟过程中的高效导流与无泄漏。该类风管广泛应用于商业建筑、工业厂房、餐饮场所等场景,例如成都SKP的排油烟管道项目便由瑞琮环境承接,其高效的排烟能力、稳定的性能表现,有效解决了大型商业综合体的油烟排放难题,为室内外环境质量提升提供了有力支持,成为排烟通风领域的产品之一。 成都复合风管加工定制公司为各类建筑项目提供通风消防排烟系统配套加工,覆盖民用、商业、工业建筑全场景。
针对重庆多山地、高湿度的地理环境,公司特别改良了通风管道的密封结构和防腐处理,延长使用寿命的同时降低维护成本。在废气治理方面,团队结合不同行业的废气成分,定制高效净化方案,通过吸附、催化燃烧等技术实现达标排放,助力企业环保达标。合作过程中,公司坚持 “按需定制” 的理念,根据项目规模和现场条件优化产品参数,既保证性能达标,又避免资源浪费。完善的售前咨询和售后跟踪服务,让客户在合作的每一个环节都能感受到专业与放心。
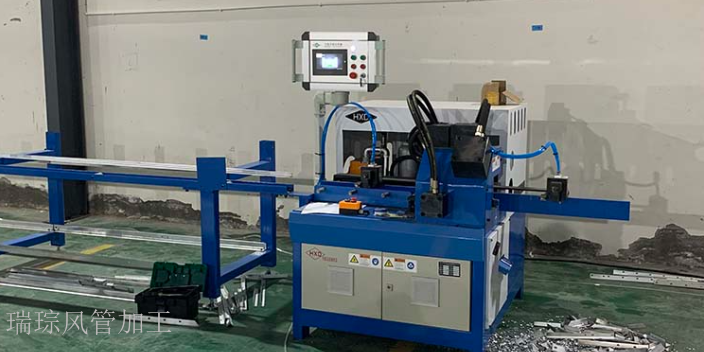
对于一些大型建筑项目,通风管道的安装空间有限,这就要求风管具有紧凑的结构和合理的布局。我们公司的专业设计团队会根据建筑的实际情况,进行风管的优化设计。通过采用新型的连接方式和特殊的弯头、三通等管件,减少风管的占用空间,提高空间利用率。同时,确保风管的通风性能不受影响,保证建筑室内空气质量。我们为多个大型商业综合体和公共建筑项目提供了高效、合理的风管解决方案,得到了客户的一致好评。在工业厂房的通风系统中,风管需要承受较大的风压和风量。我们公司生产的通风管道采用强度较高的材料和科学的结构设计,能够满足工业厂房的通风需求。通过对风管的壁厚、加强筋等进行合理设计,提高风管的抗压能力,防止在大风压下出现变形和破裂等问题。同时,注重风管的隔音降噪设计,减少通风系统运行时产生的噪音,为工人创造一个安静、舒适的工作环境。依托科瑞嘉不锈钢超级 5 线等先进设备,我们开展风管定制化加工,适配建筑、工业、船舶等多元场景需求。
裁剪作为通风管加工的关键工序,其精度直接影响后续成型效果。目前主流采用数控裁剪设备,操作前需将设计好的风管尺寸参数导入设备系统,校准设备的切割定位装置,确保切割路径与参数一致。裁剪过程中需控制切割速度与力度,根据材料厚度调整设备参数,例如镀锌钢板厚度较小时,可适当提高切割速度,避免材料因受热过度产生变形;厚度较大时则需降低速度,保证切口平整。裁剪完成后,需对切口进行去毛刺处理,使用工具打磨边缘,防止后续拼接时出现密封不严或划伤操作人员的情况。 严守国家标准推进各类管道加工,涵盖工业耐高温耐腐蚀款与民用消防排烟款,加工品质兼具安全与稳定性。成都风管法兰加工公司
公司建立全流程精细化品控体系,三检制度贯穿生产全环节,确保每一件出厂产品品质达标。成都消防风管生产公司有哪些
异形风管(如弯头、三通、变径管)的加工需根据设计图纸(精度±0.5mm)制作专门的模具,模具的材质需选用45号钢(经调质处理,硬度220-250HB),能够承受加工过程中的压力(≤30MPa),避免模具变形(变形量≤0.1mm)影响风管成型质量。弯头加工时,需先使用数控展开软件(如AutoPOLforWindows)将弯头展开为平面图形,再通过数控裁剪设备按照展开图裁剪板材(裁剪误差±0.3mm),裁剪后需在板材上标注折弯线(线宽0.5mm,误差±0.1mm),再通过液压折弯机配合专门的模具压制出对应弧度(弯头角度误差±0.5°,曲率半径误差±1mm),压制过程中需控制压力与时间,避免板材因受力过度产生裂纹。三通加工则需先确定主管(直径D)与支管(直径d)的连接角度,再使用数控切割设备对支管端口进行切割(切割面与支管轴线夹角误差±0.3°),切割后用角磨机,确保支管与主管连接时贴合间隙≤0.2mm。异形风管加工完成后,需进行试组装,检查各部件连接是否顺畅,形状是否符合安装要求(形状误差≤1.5%),若存在偏差,需通过调整模具或使用专门的矫正工具进行手工矫正,矫正后需重新测量尺寸,直至符合设计标准。 成都消防风管生产公司有哪些