商机详情 -
排风管加工厂
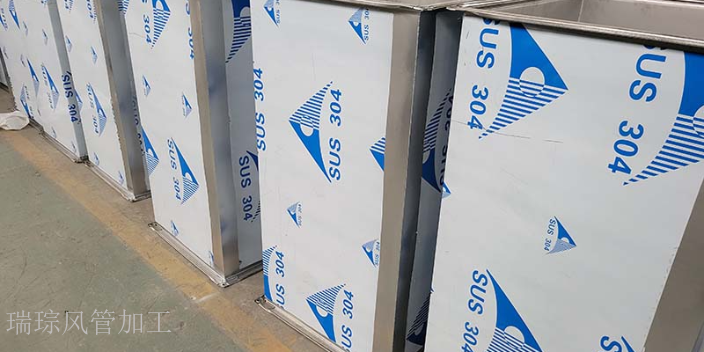
不锈钢双层保温烟囱是成都瑞琮环境科技重点打造的特色加工品类,公司依托多年的通风管路加工经验,针对油烟排放、废气处理、锅炉排烟等场景的使用需求,构建了全流程精细化的不锈钢双层保温烟囱加工体系。在加工过程中,公司采用内外双层不锈钢结构设计,选用品质SUS304不锈钢板材作为原材料,通过板材切割、卷制成型、自动化焊接等工序,完成内筒与外筒的标准化加工,同时在内筒与外筒之间填充保温隔热材料,通过精细化的加工工艺,保证保温层填充均匀、结构密实,杜绝了使用过程中出现的热量流失、保温失效等问题。公司针对烟囱的不同安装工况,对产品的加工工艺进行专项优化,无论是垂直安装的高层烟囱管路,还是水平铺设的室内排烟管道,都能通过尺寸加工与结构强化,保证管路的抗风压、抗震动性能,同时确保焊缝的密封性,杜绝烟气泄漏隐患。 公司建立严苛原材料准入检测制度,所有进场板材全项复检,从源头把控风管加工品质。排风管加工厂
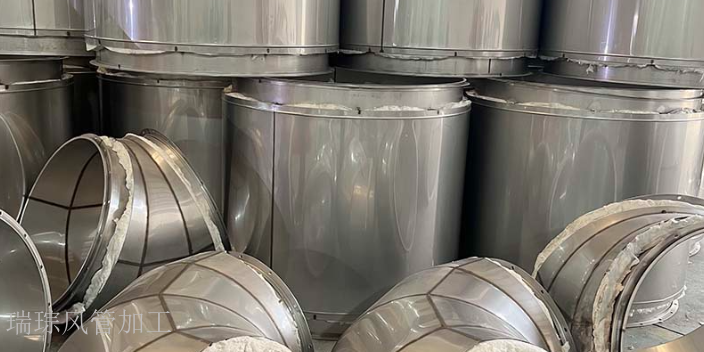
材料存储管理需遵循《通风管加工材料存储规范》的要求,不同材质的板材(镀锌钢板、不锈钢板、彩钢板)需分类存放,避免混放导致材质混淆(如镀锌钢板与不锈钢板接触产生电化学腐蚀)。镀锌钢板(材质DX51D+Z,锌层厚度≥80g/㎡)与不锈钢板(材质304或316,镍含量≥8%)需避免与腐蚀性物质(如盐酸、硫酸、强碱)接触,存放区域需远离化学试剂存储区(距离≥10米),可采用塑料膜(厚度0.1-0.2mm,透光率≤50%)包裹保护,包裹时需确保塑料膜密封(密封度≥95%),防止空气中的水分与氧气接触板材表面。板材堆放高度需控制在合理范围内(镀锌钢板堆放高度≤1.5米,不锈钢板堆放高度≤1.2米),避免底层板材因受压过度产生变形(变形量≤0.2mm/m),堆放时需在板材之间放置隔离垫(材质为橡胶,厚度5-10mm,硬度50-60ShoreA),隔离垫间距300-500mm,防止板材表面划伤(划伤深度≤0.05mm)。 四川风管软接加工定制电话瑞琮环境可提供风管配件全品类加工,弯头、三通、法兰等与主体风管完美适配。
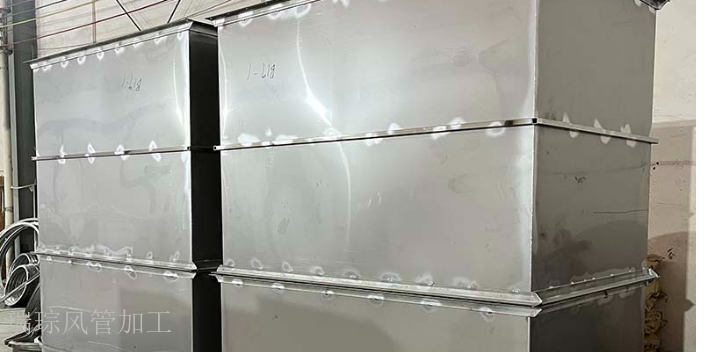
通风管加工的质量追溯体系需建立完善(追溯覆盖率 100%),确保每批风管(批量≥10 根)的加工过程可追溯(追溯信息保存期≥3 年),便于后续出现质量问题时查找原因(原因查找率≥99%),追溯责任(责任追溯率≥99.5%),同时优化加工工艺(工艺优化周期≤3 个月),提高通风管加工质量的稳定性(质量波动≤5%)。每批风管加工需记录原材料的详细信息,包括规格(如镀锌钢板厚度 1.0mm,宽度 1220mm,长度 2440mm)、批次(原材料生产批次号,如 20240501)、供应商信息(名称、联系方式、资质证书编号),原材料入场时需进行检验(检验项目包括厚度、表面质量、力学性能,检验合格率≥99.5%),检验记录与原材料信息关联,确保原材料可追溯。加工过程中的关键参数需实时记录,如裁剪尺寸(长度、宽度,误差 ±0.3mm)、咬口深度(8-10mm)、焊接温度(如二氧化碳气体保护焊温度 2000-2500℃)、焊接电流(80-120A)、折弯角度(90°±0.5°),记录频率≥1 次 / 件(每件风管都有加工参数记录),记录人员需签字确认。
风管外壁的防护处理需根据安装环境(室内、室外、易碰撞区域)确定具体方案,确保风管在使用周期内(≥10年)免受外界损伤(如撞击、腐蚀、紫外线老化)。在易受碰撞的区域(如车间通道、设备周边,碰撞频率≥1次/月),需在风管外壁包裹防护层,防护层可选用高密度保温棉(密度≥48kg/m³,导热系数≤0.038W/(m・K))或金属防护壳(材质为镀锌钢板,厚度0.8-1.0mm),包裹时需使用不锈钢扎带(宽度10-15mm,厚度0.5mm)固定,扎带间距300-500mm,确保防护层贴合紧密(贴合间隙≤0.5mm),无松动现象(晃动量≤1mm)。在室外安装的风管,除内壁防腐处理外,还需在外壁涂刷防晒涂料(如丙烯酸聚氨酯面漆,耐紫外线老化等级≥4级),涂覆前需清理外壁,涂覆厚度60-80μm,涂刷2遍,每遍干燥时间≥4小时(25℃、相对湿度60%环境下),防止紫外线照射导致风管老化。防护处理完成后,需检查防护层的完整性(无破损、无脱落,破损面积≤0.1%),若存在破损(破损直径>5mm),需及时修补(保温棉破损处用同材质保温棉粘贴,金属壳破损处焊接修补,涂料破损处补涂),确保风管在运输、安装(与使用过程中免受外界损伤。 公司具备强大的非标风管定制加工能力,可适配特殊工况需求,完成各类异形管路的设计加工。
对于一些大型建筑项目,通风管道的安装空间有限,这就要求风管具有紧凑的结构和合理的布局。我们公司的专业设计团队会根据建筑的实际情况,进行风管的优化设计。通过采用新型的连接方式和特殊的弯头、三通等管件,减少风管的占用空间,提高空间利用率。同时,确保风管的通风性能不受影响,保证建筑室内空气质量。我们为多个大型商业综合体和公共建筑项目提供了高效、合理的风管解决方案,得到了客户的一致好评。在工业厂房的通风系统中,风管需要承受较大的风压和风量。我们公司生产的通风管道采用强度较高的材料和科学的结构设计,能够满足工业厂房的通风需求。通过对风管的壁厚、加强筋等进行合理设计,提高风管的抗压能力,防止在大风压下出现变形和破裂等问题。同时,注重风管的隔音降噪设计,减少通风系统运行时产生的噪音,为工人创造一个安静、舒适的工作环境。瑞琮环境的定制化加工服务,能根据客户现场尺寸与需求,灵活调整风管加工参数。成都镀锌风管生产厂址
依托无锡嘉旭整套自动化设备,高效推进大规模风管加工,同时兼顾小批量定制化加工的灵活性。排风管加工厂
密封胶的涂抹工艺直接影响通风管加工的密封效果(泄漏量≤1m³/(h・㎡)),涂抹前需根据风管材质(镀锌钢板、不锈钢板、彩钢板)选择匹配的密封胶,确保密封胶与基材的附着力≥1.5MPa。镀锌钢板风管可选用中性硅酮密封胶(耐温 - 40-200℃,固化时间 24 小时 / 25℃),不锈钢风管可选用耐候性聚硫密封胶(耐温 - 50-150℃,固化时间 48 小时 / 25℃),彩钢板风管可选用丙烯酸密封胶(耐温 - 30-120℃,固化时间 12 小时 / 25℃),密封胶需符合 GB 16776-2005《建筑用硅酮结构密封胶》的环保要求(有害物质含量≤100g/kg)。涂抹前需清理涂抹区域(拼接处、法兰密封垫两侧)的灰尘、油污(使用无尘布蘸取乙醇擦拭,清理范围≥密封胶宽度的 2 倍),确保表面干燥(含水率≤5%)。涂抹时需使用胶枪(手动或气动,出胶速度 5-10mm/s)将密封胶均匀涂抹,涂抹宽度需覆盖密封区域(宽度 5-10mm,比密封间隙宽 2-3mm),厚度控制在 1-2mm(厚度误差 ±0.2mm),避免过厚导致密封胶溢出(溢出量≤10%)或过薄导致密封不严(泄漏量>2m³/(h・㎡))。排风管加工厂