商机详情 -
成都焊接风管生产公司有哪些
风管加工的材料创新为行业发展提供新动能。近年来,耐腐蚀的铝镁锰合金风管逐渐应用于化工、海洋工程等领域,其加工工艺与传统镀锌钢板类似,但需采用专门用的焊接设备,避免焊接过程中产生氧化层。纤维增强复合材料(FRP)风管则凭借重量轻、强度高的优势,在大跨度建筑中得到推广,加工时采用缠绕成型工艺,可根据设计要求调整纤维缠绕角度,优化风管的力学性能。在绿色建筑领域,可降解的植物纤维复合风管成为研究热点,其加工过程能耗低、污染小,废弃后可自然降解,符合循环经济理念。材料创新不*拓展了风管的应用场景,也推动了加工设备和工艺的升级。公司配备科瑞嘉不锈钢 5 线、激光切割机等全链条自动化设备,实现风管加工智能化升级。成都焊接风管生产公司有哪些
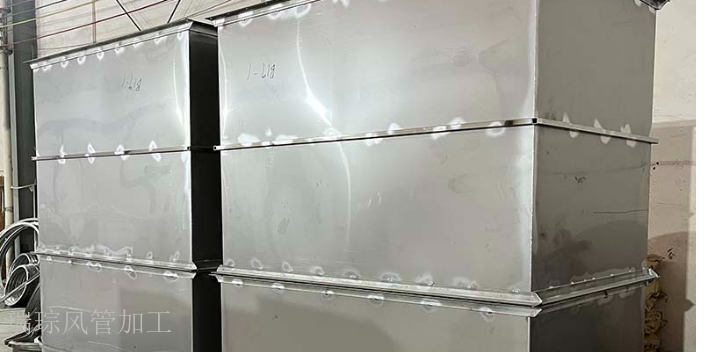
尺寸复核流程需贯穿通风管加工全过程,从材料裁剪到成品成型,每个工序完成后都需进行尺寸检查。裁剪后需检查板材的长度、宽度误差,成型后需检查风管的直径、边长、弧度等参数,法兰加工后需检查法兰边宽度、螺栓孔间距等。尺寸复核需使用专门的测量工具,如卷尺、游标卡尺、直角尺等,测量数据需记录在质量检查表中,若发现尺寸偏差超过允许范围,需及时返工处理,避免不合格产品流入下一道工序。防护处理完成后,需检查防护层的完整性,若存在破损,需及时修补,确保风管在运输、安装与使用过程中免受外界损伤。 成都焊接风管生产公司有哪些专业的 304 不锈钢风管加工服务,耐酸碱耐腐蚀,适配化工、食品加工等特殊行业需求。
材料存储管理需遵循《通风管加工材料存储规范》的要求,不同材质的板材(镀锌钢板、不锈钢板、彩钢板)需分类存放,避免混放导致材质混淆(如镀锌钢板与不锈钢板接触产生电化学腐蚀)。镀锌钢板(材质DX51D+Z,锌层厚度≥80g/㎡)与不锈钢板(材质304或316,镍含量≥8%)需避免与腐蚀性物质(如盐酸、硫酸、强碱)接触,存放区域需远离化学试剂存储区(距离≥10米),可采用塑料膜(厚度0.1-0.2mm,透光率≤50%)包裹保护,包裹时需确保塑料膜密封(密封度≥95%),防止空气中的水分与氧气接触板材表面。板材堆放高度需控制在合理范围内(镀锌钢板堆放高度≤1.5米,不锈钢板堆放高度≤1.2米),避免底层板材因受压过度产生变形(变形量≤0.2mm/m),堆放时需在板材之间放置隔离垫(材质为橡胶,厚度5-10mm,硬度50-60ShoreA),隔离垫间距300-500mm,防止板材表面划伤(划伤深度≤0.05mm)。
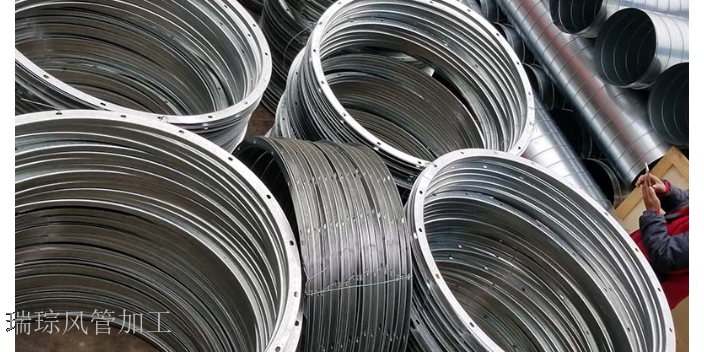
法兰制作是风管安装的连接基础,其质量直接影响系统的整体稳定性。法兰分为角钢法兰和不锈钢法兰两大类,角钢法兰需先将等边角钢按尺寸切断,通过组对胎具定位后焊接成框,焊后进行退火消除应力,再与风管铆接,适用于普通通风系统如地下室排风;不锈钢法兰则直接用 3-5mm 厚的不锈钢板切割成型,通过满焊与风管连接,耐腐蚀性远超角钢法兰,多用于食品加工车间等洁净环境。法兰的平整度要求严格,用 2m 靠尺检查,间隙≤0.5mm,对角线误差需≤2mm,否则会导致安装时密封不严。法兰孔距需按国家标准加工,通常为 150-200mm,便于螺栓连接,孔径比螺栓直径大 1-2mm,方便安装时调整位置。瑞琮环境的风管加工设备齐全,配备广州元晟激光自动焊,保障焊缝平整且密封性优异。
通风管加工中的操作人员技能要求需明确(技能达标率≥99%),确保操作人员能够熟练完成各工序加工(加工合格率≥99%),避免因技能不足导致加工质量问题(质量问题发生率≤0.5%)。操作人员需熟悉各类加工设备的工作原理(如数控裁剪设备的伺服驱动原理、咬口机的液压传动原理、折弯机的角度控制原理)与操作规范(设备开机、参数设置、加工、关机的操作步骤),能够准确调整设备参数,如根据材料厚度调整裁剪速度(0.5mm厚镀锌钢板800mm/min,1.0mm厚500mm/min)、咬口深度(8-10mm)、焊接温度(2000-2500℃)、焊接电流(80-120A),参数调整准确率≥99%,避免参数错误导致加工缺陷(缺陷率≤0.3%)。 秉持以人为本的经营原则开展管道加工,针对不同客户需求优化加工细节,实现产品与场景匹配。成都焊接风管生产公司有哪些
成都瑞琮以诚信立业,聚焦排烟通风管道加工,通过标准化加工流程与个性化调整,适配多行业应用。成都焊接风管生产公司有哪些
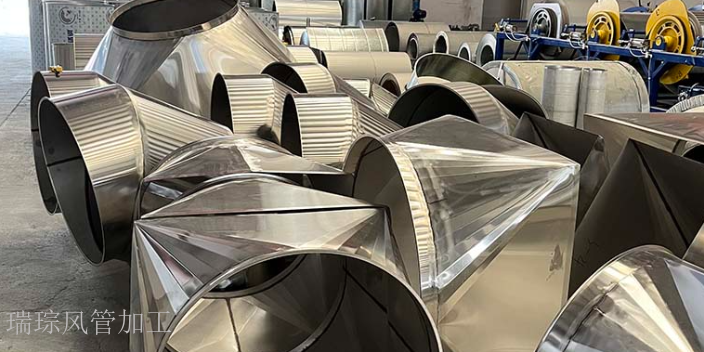
折弯工序决定了风管的截面形状和气流阻力,矩形风管需折出四个精确的直角,圆形风管则通过多段圆弧平滑拼接而成。数控折弯机通过更换不同曲率的模具,可实现 0-180° 任意角度折弯,折弯半径需根据板材厚度精确计算,一般为板材厚度的 1.5-2 倍,避免因过度弯曲导致材料塑性变形开裂。对于长度超过 6m 的大尺寸风管,需分节折弯后拼接,每节长度控制在 1.5-2m,既便于工厂运输,也能减少现场安装难度。折弯后需用精密角尺检查角度偏差,确保对角线误差不超过 3mm,平面度误差≤1mm/m,保证风管方正,减少气流扰动。成都焊接风管生产公司有哪些