商机详情 -
四川地下车库风管生产定制
通风管加工的材料预处理阶段,需借助专业工具对选用基材开展系统性检查,常用基材以镀锌钢板、不锈钢板为主,检查时需同时使用强光检测仪与厚度千分尺,前者用于排查表面是否存在划痕(深度需≤0.1mm)、锈蚀(面积占比需≤0.5%)、凹陷(深度需≤0.3mm)等缺陷,后者用于确认材料厚度与设计要求的匹配度,误差需控制在±0.05mm以内。若发现表面附着油污或杂质,需采用中性工业洗洁精稀释液(浓度10%-15%)进行擦拭清洁,再用无绒干燥抹布擦干,确保残留水分含量≤5%,避免后续加工出现涂层脱落或焊接不牢问题。预处理后的材料需整齐堆放在木质托盘上,托盘间距≥0.8米,存放环境需远离窗户1.5米以上以避免阳光直射,同时保持相对湿度≤60%,防止材料性能因环境因素发生变化,为后续裁剪工序奠定稳定基础。 依托无锡嘉旭整套自动化设备,高效推进大规模风管加工,同时兼顾小批量定制化加工的灵活性。四川地下车库风管生产定制
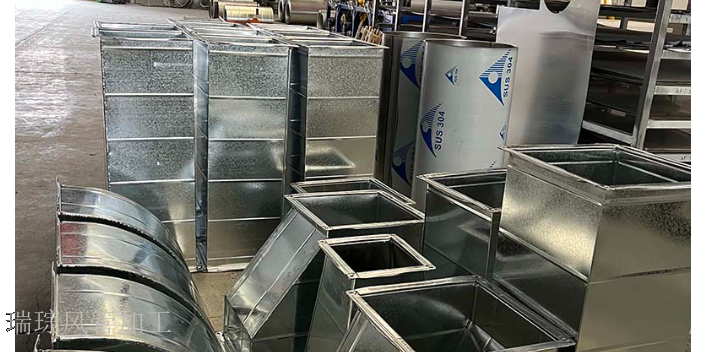
通风管批量生产的流程优化需从排版、设备调度、质量抽检三方面实施,排版时使用嵌套排版软件(如Optitex),将不同尺寸的风管展开图在板材上优化排列,材料利用率提升至85%以上(传统排版利用率70%-75%),减少边角料产生。设备调度采用流水线作业,按“裁剪→成型→焊接→防腐→检测”顺序布置设备,相邻设备间距1.5-2米,操作人员按工序分工(每人负责1-2道工序),生产效率提升30%-40%。质量抽检采用AQL抽样标准(AQL=1.0),每批次随机抽取5%的风管进行尺寸、气密性、涂层厚度检测,抽检不合格需加倍抽样,仍不合格则全检。同时建立生产台账,记录每批次生产数量、加工时间、设备状态、抽检结果,通过数据分析优化加工参数(如调整裁剪速度、焊接电流),稳定产品质量(合格率≥99.5%)。 四川地下车库风管生产定制电话依托安尚川激光切割机,瑞琮环境能完成复杂异形风管配件的精密加工与快速成型。
气密性检测是验证通风管加工质量的重要环节,检测前需使用密封堵头(材质为橡胶或聚氨酯,硬度60-70ShoreA)将风管端口密封,保留一个与压力检测设备连接的接口(接口直径20-30mm,密封方式为螺纹连接+密封胶带)。检测时采用压力测试法,通过空气压缩机向风管内部注入压缩空气,注入速度控制在0.1-0.2MPa/min,使内部压力达到规定值(低压风管1000Pa,中压风管1500Pa,高压风管2000Pa)后关闭进气阀,保持30分钟观察压力变化。若压力下降值(低压≤50Pa,中压≤75Pa,高压≤100Pa)在允许范围内,则说明风管气密性合格;若压力下降过快(超过允许值的120%),需逐一检查拼接处(涂抹肥皂水,气泡直径≤2mm为合格)、咬口处(用塞尺检查间隙≤0.1mm)与法兰连接处(密封垫压缩量是否在30%-50%),排查是否存在泄漏点。对于泄漏点,需根据位置采取针对性处理(拼接处补涂密封胶,咬口处重新咬合,法兰处更换密封垫),处理后需重新进密性检测,直至压力下降值符合标准,检测数据需记录在《通风管气密性检测报告》中,包含检测时间、压力值、下降量、处理措施等信息。
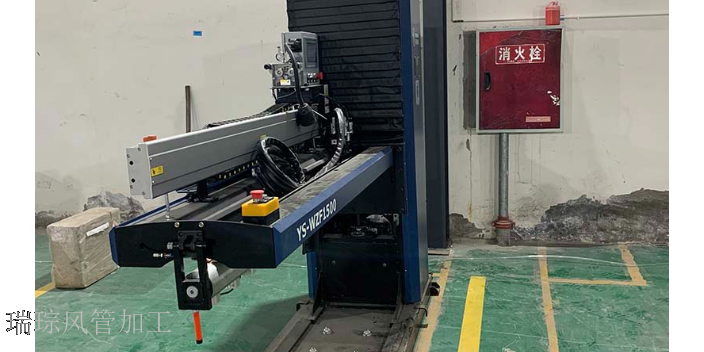
成都瑞琮环境科技在通风管道全流程加工过程中,始终将国家相关规范与行业标准作为工艺制定的准则,确保每一件出厂产品都完全符合国家标准要求,从加工源头规避工程应用中的合规性风险。公司深度研读GB50014《建筑防火规范》等国家标准,针对不同用途、不同场景的通风管道产品,制定了对应的加工工艺标准,尤其是针对钢质通风管道的材料厚度,严格按照标准中不同管道用途的差异化要求进行加工生产,杜绝出现厚度不达标、工艺不合规的产品。针对防火风管、消防排烟风管等特殊品类产品,公司在加工过程中不*严格遵循防火规范的相关要求,还对产品的耐火极限、漏风量、抗压强度等性能指标进行逐批次检测,确保加工完成的产品完全满足消防验收的相关标准。针对镀锌风管、不锈钢风管等常规通风产品,公司在加工过程中严格遵循通风与空调工程施工质量验收规范的相关要求,对风管的咬口质量、焊接工艺、法兰连接、成型尺寸等关键加工环节制定了高于国家标准的企业内控标准,通过严苛的工艺把控,让产品的加工精度、密封性、结构强度都远超行业常规水平。 凭借安尚川自动上料激光切割机等设备优势,高效开展不锈钢风管加工,满足客户对精度与效率的双重要求。
尺寸复核流程需贯穿通风管加工全过程,从材料裁剪到成品成型,每个工序完成后都需使用专门的测量工具进行尺寸检查,确保各环节尺寸符合设计要求(尺寸误差≤1%)。裁剪后需使用激光测距仪(精度 ±0.1mm)检查板材的长度、宽度误差(长度误差 ±0.3mm,宽度误差 ±0.2mm),同时用直角尺(精度 ±0.02mm)检查板材的直角偏差(偏差≤0.1°),避免后续成型时出现角度偏差。成型后需使用内径千分尺(精度 ±0.01mm)检查圆形风管的直径(直径误差 ±0.5mm),用激光测长仪(精度 ±0.05mm)检查矩形风管的边长(边长误差 ±0.3mm),用弧形样板(精度 ±0.2mm)检查风管的弧度(弧度误差 ±0.5mm/m),确保成型后风管的形状参数符合设计标准。法兰加工后需使用游标卡尺(精度 ±0.02mm)检查法兰边宽度(宽度误差 ±0.5mm)、螺栓孔间距(孔间距误差 ±0.3mm),用百分表(精度 ±0.01mm)检查法兰面平整度(平整度误差≤0.3mm/m),避免影响后续拼接。尺寸复核时需将测量数据详细记录在《通风管加工质量检查表》中,记录内容包括工序名称、测量时间、测量部位、测量值、设计值、误差值,若发现尺寸偏差超过允许范围,需及时返工处理,避免不合格产品流入下一道工序。依托科瑞嘉不锈钢超级 5 线等先进设备,我们开展风管定制化加工,适配建筑、工业、船舶等多元场景需求。四川地下车库风管生产定制电话
拥有经验丰富的专业团队把控加工全流程,专注镀锌板排烟管道加工,以严谨态度筑牢产品质量防线。四川地下车库风管生产定制
异形风管加工考验厂家的技术实力和设备水平,常见的有椭圆形、螺旋形和变径风管。椭圆形风管相比矩形风管空气阻力小 15%-20%,能节省 20% 的安装空间,加工时需先将板材用卷圆机滚制成圆形,再用专门的椭圆模具分段压制成型,确保长轴与短轴尺寸误差≤1mm;螺旋形风管采用宽度 200-400mm 的带状不锈钢板连续卷制而成,接缝为螺旋咬口,咬口深度 5-8mm,密封性好,风量损失比矩形风管小 30%,多用于体育馆、车间等大跨度通风系统。变径风管用于不同截面风管的过渡连接,需通过 CAD 三维建模精确计算展开尺寸,确保两端连接顺畅,内壁过渡圆角半径不小于 100mm,减少气流涡流。四川地下车库风管生产定制