商机详情 -
四川铁皮风管生产厂
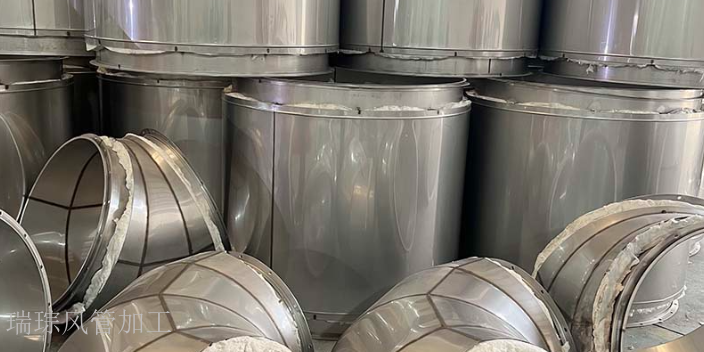
法兰制作是风管安装的连接基础,其质量直接影响系统的整体稳定性。法兰分为角钢法兰和不锈钢法兰两大类,角钢法兰需先将等边角钢按尺寸切断,通过组对胎具定位后焊接成框,焊后进行退火消除应力,再与风管铆接,适用于普通通风系统如地下室排风;不锈钢法兰则直接用 3-5mm 厚的不锈钢板切割成型,通过满焊与风管连接,耐腐蚀性远超角钢法兰,多用于食品加工车间等洁净环境。法兰的平整度要求严格,用 2m 靠尺检查,间隙≤0.5mm,对角线误差需≤2mm,否则会导致安装时密封不严。法兰孔距需按国家标准加工,通常为 150-200mm,便于螺栓连接,孔径比螺栓直径大 1-2mm,方便安装时调整位置。公司引入自动化激光切割设备,可实现各类异形非标风管板材的切割,无需二次修正。四川铁皮风管生产厂
在建筑通风系统的节能改造项目中,我们公司发挥自身优势,为客户提供高效的风管解决方案。通过对原有通风系统的评估和分析,采用新型的节能材料和优化的风管结构设计,降低通风系统的能耗。例如,使用保温性能良好的风管材料,减少热量损失;优化风管的管径和布局,降低空气流动阻力。通过这些措施,帮助客户实现通风系统的节能降耗,提高经济效益。工业生产中的粉尘治理是保障工人健康和环境安全的重要环节。我们公司生产的粉尘收集风管具有良好的密封性和耐磨性,能够有效收集和输送各种粉尘。采用特殊的过滤装置和除尘技术,可对收集的粉尘进行高效处理,防止粉尘外泄。同时,根据不同的粉尘性质和生产工艺,设计合理的风管布局和风速,确保粉尘治理系统的稳定运行,为工业生产创造良好的环境条件。四川铁皮风管生产厂秉持以人为本的经营原则开展管道加工,针对不同客户需求优化加工细节,实现产品与场景匹配。
通风管加工的质量追溯体系需建立完善(追溯覆盖率 100%),确保每批风管(批量≥10 根)的加工过程可追溯(追溯信息保存期≥3 年),便于后续出现质量问题时查找原因(原因查找率≥99%),追溯责任(责任追溯率≥99.5%),同时优化加工工艺(工艺优化周期≤3 个月),提高通风管加工质量的稳定性(质量波动≤5%)。每批风管加工需记录原材料的详细信息,包括规格(如镀锌钢板厚度 1.0mm,宽度 1220mm,长度 2440mm)、批次(原材料生产批次号,如 20240501)、供应商信息(名称、联系方式、资质证书编号),原材料入场时需进行检验(检验项目包括厚度、表面质量、力学性能,检验合格率≥99.5%),检验记录与原材料信息关联,确保原材料可追溯。加工过程中的关键参数需实时记录,如裁剪尺寸(长度、宽度,误差 ±0.3mm)、咬口深度(8-10mm)、焊接温度(如二氧化碳气体保护焊温度 2000-2500℃)、焊接电流(80-120A)、折弯角度(90°±0.5°),记录频率≥1 次 / 件(每件风管都有加工参数记录),记录人员需签字确认。
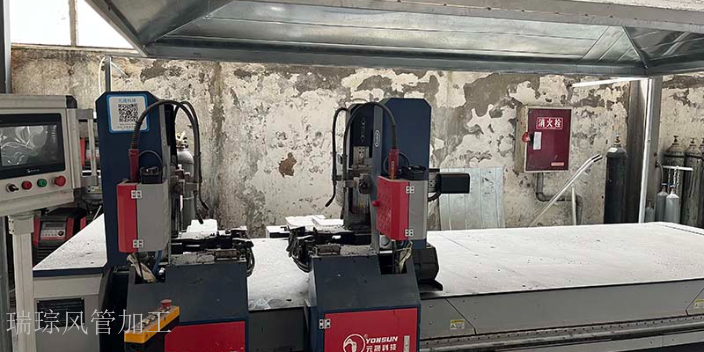
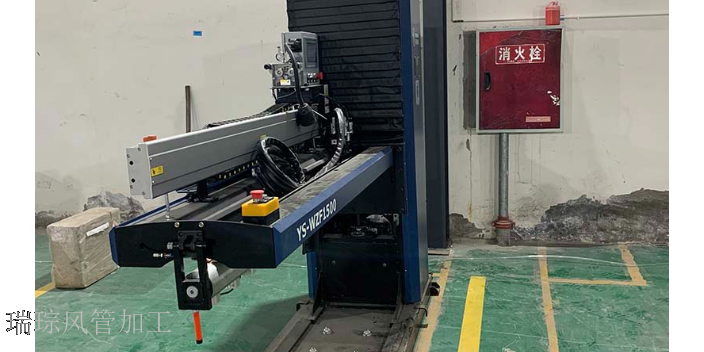
成都瑞琮环境科技在通风管道加工领域的**竞争力,离不开其搭建的全链条自动化加工设备矩阵,公司斥资引入行业内多款生产设备,实现了通风管道加工全流程的自动化、智能化升级,从根本上保障了加工精度与生产效率。公司配备的科瑞嘉不锈钢5线设备,可一站式完成不锈钢板材的校平、压筋、剪板、冲孔、折弯等多道工序,实现了风管板材加工的一体化成型,大幅降低了人工操作带来的误差,将板材加工的精度控制在极小的公差范围内。同时,安尚川自动上料激光切割机的投入使用,让公司可完成各类复杂造型、非标规格风管板材的切割,无论是常规的直管段,还是异形弯头、变径管等配件,都能实现一次性成型。此外,广州元晟激光自动焊设备、无锡嘉旭整套自动化设备与华新达配套加工设备的协同作业,构建起了从开料、切割到焊接、成型的闭环自动化加工体系,不*让单批次产品的加工一致性得到了保障,更将生产交付效率提升至行业前列水平,可快速响应大批量、多品类的风管加工订单需求。 专注民用建筑新风换气管道加工,以定制化加工方案贴合不同建筑需求,用贴心服务提升客户使用体验。
通风管法兰连接的紧固力矩需根据螺栓规格(M8、M10、M12)与法兰类型(共板法兰、角钢法兰)精细确定,确保螺栓紧固后法兰面受力均匀(受力偏差≤10%),密封垫压缩量合理(30%-50%),无泄漏(泄漏量≤1m³/(h・㎡)),同时避免力矩过大导致法兰变形(变形量≤0.2mm)或螺栓损坏(损坏率≤0.1%),力矩过小导致密封不严(泄漏量>2m³/(h・㎡))。紧固前需查阅设计标准(如GB50243-2016)或设备说明书,明确规定的力矩值,M8螺栓(材质为Q235镀锌钢,抗拉强度≥410MPa)的紧固力矩为15-20N・m,M10螺栓为25-30N・m,M12螺栓为35-40N・m;对于不锈钢螺栓(材质304,抗拉强度≥515MPa),M8为12-18N・m,M10为20-25N・m,M12为30-35N・m,共板法兰的紧固力矩比角钢法兰低10%-15%(共板法兰刚度较低)。 公司配备科瑞嘉不锈钢 5 线、激光切割机等全链条自动化设备,实现风管加工智能化升级。四川铁皮风管生产厂
成都瑞琮环境专注通风管道加工,拥有 100 人专业团队,为西南地区客户提供高品加工服务。四川铁皮风管生产厂
在通风管的成型环节,咬口工艺的选择需结合风管的使用压力与尺寸参数。低压通风管常用单咬口形式,加工时通过咬口机将板材边缘折边后相互咬合,咬合深度需控制在规定范围内,确保连接强度的同时便于拆卸调整。高压通风管则多采用双咬口或联合角咬口,这类咬口形式的接触面积更大,密封性与抗压性更优,加工时需多次调整咬口机的模具位置,保证咬口处无褶皱、无裂缝。成型后的风管需检查弧度与直线度,若存在轻微变形,可通过手工辅助矫正,确保风管整体形状符合设计标准。 四川铁皮风管生产厂