商机详情 -
四川矩形风管加工定制联系电话
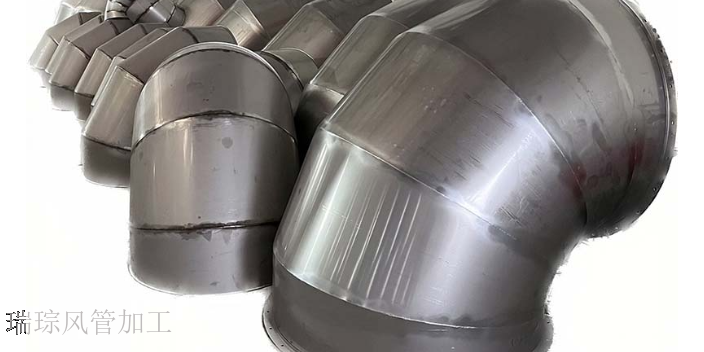
不锈钢风管的美观性使其在一些对外观要求较高的场所得到广泛应用。我们公司在不锈钢风管加工过程中,注重产品的外观质量。通过精细的表面处理工艺,如抛光、拉丝等,使不锈钢风管表面光洁度高、色泽均匀,达到美观大方的效果。同时,对风管的接口和连接部位进行精心处理,使其整体外观更加精致。无论是在商业场所还是公共建筑中,我们的不锈钢风管都能成为一道亮丽的风景线。对于一些特殊形状和尺寸的风管需求,我们公司凭借先进的加工设备和专业的技术能力,能够提供完美的解决方案。通过数控加工技术和三维建模设计,实现对复杂形状风管的准确加工。无论是异形弯头、螺旋风管还是大口径的通风管道,我们都能按照客户的要求进行定制生产,满足不同项目的特殊需求,展现出强大的加工能力和技术实力。深耕工业用耐高温风管加工领域,结合广州元晟激光自动焊技术,让加工产品兼具耐用性与适配性。四川矩形风管加工定制联系电话
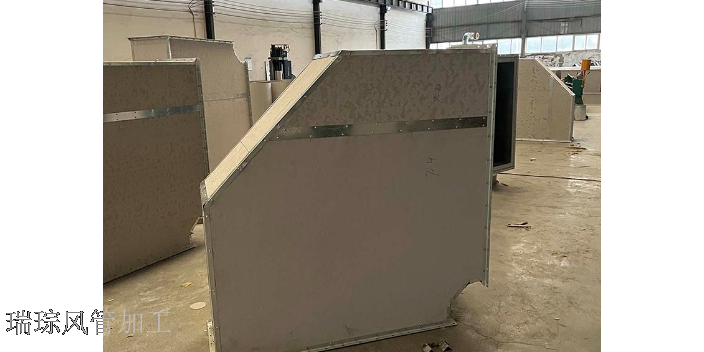
自动化生产线是现代不锈钢风管加工的发展趋势,能大幅提升生产效率与质量稳定性。一条完整的生产线可实现从卷材开卷、校平、剪切、咬口、折弯到焊接的全自动流程,配备 6 轴工业机器人实现上下料,定位精度达 ±0.1mm。数控系统通过工业以太网协调各工序联动,生产节奏控制在 1-2 分钟 / 件,效率较传统工艺提升 3-5 倍,且产品尺寸一致性误差≤1mm,远优于人工操作。生产线配备在线激光检测设备,实时监控尺寸和焊接质量,发现问题自动停机报警,废品率可控制在 0.5% 以内,特别适合大型工程项目的大批量标准化风管生产,如地铁通风系统、机场航站楼新风管道等。成都风管生产定制联系方式瑞琮环境深耕建筑领域风管加工,产品广泛应用于写字楼、商场、医院等公共建筑。
成都瑞琮环境科技有限公司自2021年8月成立以来,便将通风管道加工作为企业发展赛道,扎根成都市崇州市经济开发区力兴之家工业园,依托1000万元注册资金构建的完善生产体系,在通风管道加工领域沉淀了扎实的技术功底与丰富的实操经验。公司深耕加工环节的每一处细节,以建筑、工业、船舶等多领域的应用需求为导向,搭建起覆盖产品研发、标准化生产、非标定制加工、成品检测于一体的全流程加工体系,凭借稳定的加工品质与专业的服务能力,赢得了超100家合作企业的信赖与行业赞誉。公司组建了百余人的专业加工与技术团队,斩获十余项行业荣誉奖项,始终以精益求精的态度打磨加工工艺,让每一件出厂的通风管道产品都能适配不同场景的严苛使用要求,成为西南地区通风管道加工领域极具竞争力的专业服务商。
通风管批量生产的流程优化需从排版、设备调度、质量抽检三方面实施,排版时使用嵌套排版软件(如Optitex),将不同尺寸的风管展开图在板材上优化排列,材料利用率提升至85%以上(传统排版利用率70%-75%),减少边角料产生。设备调度采用流水线作业,按“裁剪→成型→焊接→防腐→检测”顺序布置设备,相邻设备间距1.5-2米,操作人员按工序分工(每人负责1-2道工序),生产效率提升30%-40%。质量抽检采用AQL抽样标准(AQL=1.0),每批次随机抽取5%的风管进行尺寸、气密性、涂层厚度检测,抽检不合格需加倍抽样,仍不合格则全检。同时建立生产台账,记录每批次生产数量、加工时间、设备状态、抽检结果,通过数据分析优化加工参数(如调整裁剪速度、焊接电流),稳定产品质量(合格率≥99.5%)。 公司加工不锈钢焊接风管,选用SUS304 板材,自动化焊接保障焊缝平整密封性强。
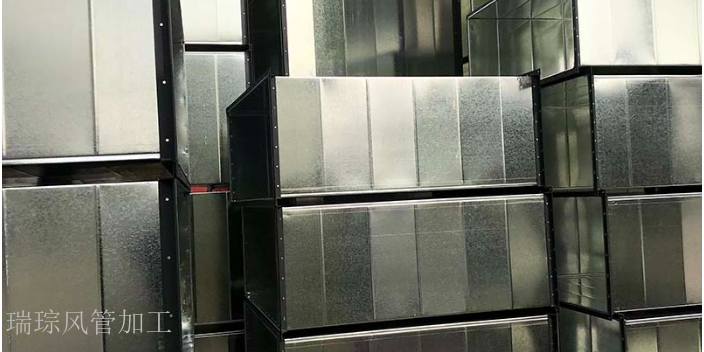
裁剪作为通风管加工的关键工序,其精度直接影响后续成型效果,目前行业内主流采用数控等离子裁剪设备或数控剪板机,操作前需通过U盘导入CAD设计文件,在设备系统中完成坐标校准,校准误差需≤0.02mm,确保切割路径与设计参数完全一致。裁剪过程中需根据材料厚度动态调整设备参数,以镀锌钢板为例,厚度0.5-0.8mm时,切割速度可设为800-1000mm/min,切割气压0.4-0.6MPa;厚度1.0-1.5mm时,切割速度需降至500-600mm/min,切割气压提升至0.6-0.8MPa,避免材料因受热过度产生变形(变形量需≤0.2mm/m)。裁剪完成后,需使用气动打磨机(配备80目砂纸)或手动锉刀对切口进行去毛刺处理,打磨后边缘粗糙度需≤Ra1.6μm,防止后续拼接时出现密封不严(泄漏量需≤5m³/(h・㎡))或划伤操作人员的情况,处理后需用干净抹布清理切口碎屑,确保无残留杂质。 凭借安尚川自动上料激光切割机等设备优势,高效开展不锈钢风管加工,满足客户对精度与效率的双重要求。成都地下车库风管生产定制厂家
拥有经验丰富的专业团队把控加工全流程,专注镀锌板排烟管道加工,以严谨态度筑牢产品质量防线。四川矩形风管加工定制联系电话
焊接工艺在不锈钢风管加工中至关重要,尤其是高压或耐腐蚀要求高的场景,焊缝质量直接关系到系统安全。氩弧焊是较常用的方法,通过纯度≥99.99% 的氩气保护电弧,防止焊缝在高温下被氧化,焊后成型美观且强度接近母材。焊接前需用角磨机清理坡口及周围 50mm 范围内的油污、氧化膜,露出金属光泽,采用的焊丝直径应与板材厚度严格匹配,一般为 1.2-2mm,例如 1mm 板材对应 1.2mm 焊丝。焊接时电流控制在 80-150A,行走速度保持 30-50mm/min 匀速,避免出现烧穿或未焊透现象。焊后需用不锈钢丝刷清理焊渣,对承受压力的风管,重要部位还需进行渗透探伤检测,确保焊缝无气孔、裂纹等缺陷,强度达标。四川矩形风管加工定制联系电话