商机详情 -
四川风管配件生产厂家地址
内壁防腐处理是延长通风管使用寿命(常规使用寿命≥10年,防腐处理后可延长至15-20年)的关键步骤,处理方式需结合使用环境(潮湿环境相对湿度>75%,腐蚀性环境含SO₂、Cl⁻等介质)确定具体方案。在潮湿或腐蚀性较强的环境中,需在风管内壁涂覆防腐涂料(如环氧富锌底漆+聚氨酯面漆),涂料需符合GB/T27806-2011《通风与空调用风管及配件技术规范》的环保要求(VOC含量≤200g/L),涂覆前需使用压缩空气(压力0.6-0.8MPa)吹扫内壁,确保无灰尘(灰尘含量≤5mg/㎡)与油污(油污含量≤1mg/㎡)。涂覆过程中需使用无气喷涂机(喷涂压力15-20MPa,喷嘴直径0.5-0.8mm)控制涂料厚度,底漆厚度需达到60-80μm,面漆厚度达到40-60μm,通常需涂刷2-3遍,每遍涂刷后需在25℃、相对湿度60%的环境下干燥4-6小时,待涂料完全干燥(干燥度≥95%)再进行下一遍,避免涂层出现气泡或脱落。对于不锈钢风管(材质304或316),虽本身具有一定防腐性能(耐盐雾时间≥500小时),但在焊接处仍需进行钝化处理,通过涂抹钝化剂(如硝酸钝化液,浓度20%-30%),在25℃下浸泡10-15分钟,增强焊接处的耐腐蚀能力(钝化后耐盐雾时间≥800小时),确保风管整体防腐效果一致。 公司打造船舶用通风管路加工体系,适配高盐雾高震动工况,保障管路长期稳定运行。四川风管配件生产厂家地址
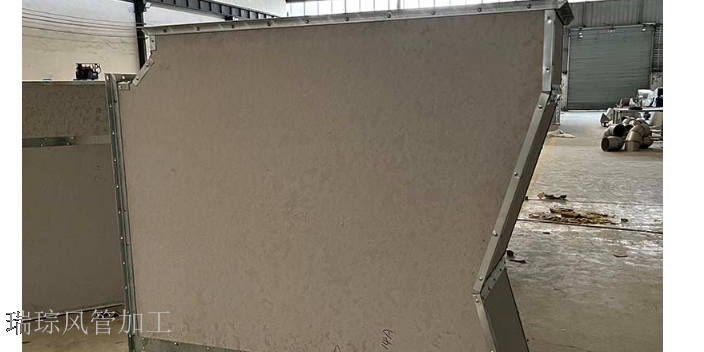
成都瑞琮环境科技在通风管道全流程加工过程中,始终将国家相关规范与行业标准作为工艺制定的准则,确保每一件出厂产品都完全符合国家标准要求,从加工源头规避工程应用中的合规性风险。公司深度研读GB50014《建筑防火规范》等国家标准,针对不同用途、不同场景的通风管道产品,制定了对应的加工工艺标准,尤其是针对钢质通风管道的材料厚度,严格按照标准中不同管道用途的差异化要求进行加工生产,杜绝出现厚度不达标、工艺不合规的产品。针对防火风管、消防排烟风管等特殊品类产品,公司在加工过程中不*严格遵循防火规范的相关要求,还对产品的耐火极限、漏风量、抗压强度等性能指标进行逐批次检测,确保加工完成的产品完全满足消防验收的相关标准。针对镀锌风管、不锈钢风管等常规通风产品,公司在加工过程中严格遵循通风与空调工程施工质量验收规范的相关要求,对风管的咬口质量、焊接工艺、法兰连接、成型尺寸等关键加工环节制定了高于国家标准的企业内控标准,通过严苛的工艺把控,让产品的加工精度、密封性、结构强度都远超行业常规水平。 不锈钢风管生产安装专注民用建筑新风换气管道加工,以定制化加工方案贴合不同建筑需求,用贴心服务提升客户使用体验。
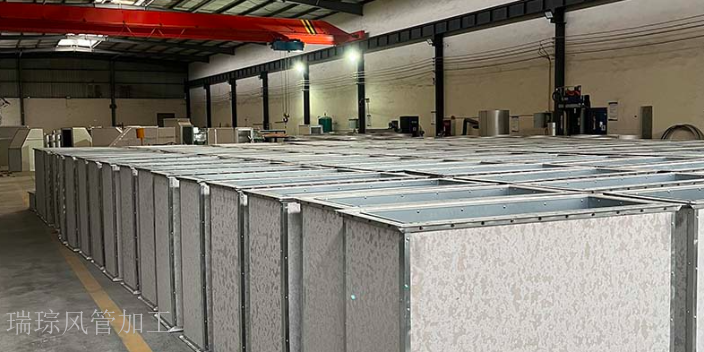
通风管加工的工艺文件执行检查需贯穿全过程(从原材料入场到成品出厂),确保加工过程符合工艺文件要求(执行合格率≥99%),避免因工艺执行不到位导致加工质量问题(质量问题发生率≤0.5%)。工艺文件包括加工图纸(设计精度±0.1mm)、操作规范(如设备操作说明书、工序作业指导书)、质量标准(如尺寸误差、气密性、强度要求),操作人员需在加工前熟悉工艺文件(培训合格后方可上岗,培训合格率100%),严格按照工艺文件执行加工步骤,不可随意更改参数(参数更改需经技术部门审批,审批率100%),如裁剪尺寸需严格按照图纸标注(误差±0.3mm),不可因材料节省擅自缩小尺寸(尺寸缩小>1mm会影响风管性能)。
高温环境下(环境温度>40℃)的通风管加工需采取特殊措施,确保材料性能(如强度、韧性)与加工质量(如焊接强度、成型精度)不受高温影响(性能下降率≤10%)。首先需选择耐高温的基材,镀锌钢板需选用耐温等级较高的产品(如耐200℃以上的热镀锌钢板,锌层耐高温性能≥180℃),不锈钢板选用316材质(耐温≥800℃),避免高温导致材料性能下降(如镀锌层脱落,脱落率≤0.5%;不锈钢板强度下降>15%)。加工设备需安装在通风良好的区域(换气次数≥10次/小时),配备工业风扇或冷却系统(如设备冷却水箱,水温控制在20-30℃),防止设备因高温过热出现故障(设备温度≤60℃,故障率≤0.3%),如咬口机的液压系统需加装冷却器,焊接设备需增加散热风扇。操作人员需佩戴耐高温防护用品,如耐高温手套(耐温≥200℃)、防护面罩(防热辐射)、透气工作服(耐高温≥150℃),确保作业安全(中暑率≤0)。 公司引入自动化激光切割设备,可实现各类异形非标风管板材的切割,无需二次修正。
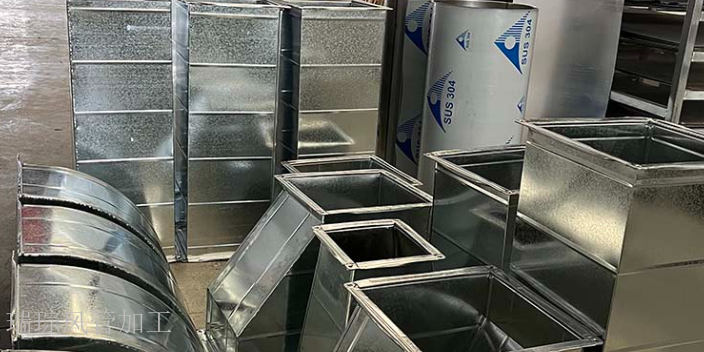
异形通风管(如弯头、三通、变径管,形状复杂度≥3种)的模具设计需细致(设计精度±0.05mm),确保模具与风管设计形状完全一致(形状匹配度≥99.5%),成型后的风管符合设计要求(尺寸误差≤0.3mm,形状误差≤0.5%)。首先需根据设计图纸(三维模型精度±0.1mm)绘制模具的三维模型(使用CAD软件如SolidWorks,建模精度±0.05mm),明确模具的尺寸(如弯头模具的曲率半径、角度,三通模具的主管与支管直径、连接角度)、弧度(弧度误差±0.1mm/m)、角度(角度误差±0.05°)等参数,确保模具与风管设计形状完全一致,无尺寸偏差(偏差≤0.05mm)。 瑞琮环境引进科瑞嘉不锈钢 5 线,实现不锈钢焊接风管自动化加工,大幅提升加工精度与效率。四川风管配件生产厂家地址
公司严格遵循 GB 50014 标准进行钢质风管加工,按用途把控材料厚度与加工质量。四川风管配件生产厂家地址
尺寸复核流程需贯穿通风管加工全过程,从材料裁剪到成品成型,每个工序完成后都需进行尺寸检查。裁剪后需检查板材的长度、宽度误差,成型后需检查风管的直径、边长、弧度等参数,法兰加工后需检查法兰边宽度、螺栓孔间距等。尺寸复核需使用专门的测量工具,如卷尺、游标卡尺、直角尺等,测量数据需记录在质量检查表中,若发现尺寸偏差超过允许范围,需及时返工处理,避免不合格产品流入下一道工序。防护处理完成后,需检查防护层的完整性,若存在破损,需及时修补,确保风管在运输、安装与使用过程中免受外界损伤。 四川风管配件生产厂家地址