商机详情 -
圆形风管加工线
不锈钢风管作为瑞琮环境的产品之一,其品质保障源于专业的人才团队与先进的生产装备。公司拥有一批具备丰富不锈钢风管生产经验的专业人员,深谙不锈钢材质的特性与加工工艺要点,能够把控生产全过程。在设备配置上,引入了科瑞嘉不锈钢超级5线、安尚川自动上料激光切割机、广州元晟激光自动焊等行业前沿设备,实现了从原料切割到焊接成型的自动化、高精度加工。不锈钢材质本身具备耐腐蚀、耐高温、强度高、使用寿命长等天然优势,搭配先进设备的精细化加工,使得瑞琮环境的不锈钢风管能够适配工业生产、船舶航行等复杂严苛的使用环境,有效抵御酸碱腐蚀、高温烘烤等考验,同时保证通风系统的顺畅运行,成为对材质要求较高的领域的风管产品。 公司专业加工防火复合风管,严格遵循 GB50014 防火规范,适配各类高防火要求建筑场景。圆形风管加工线
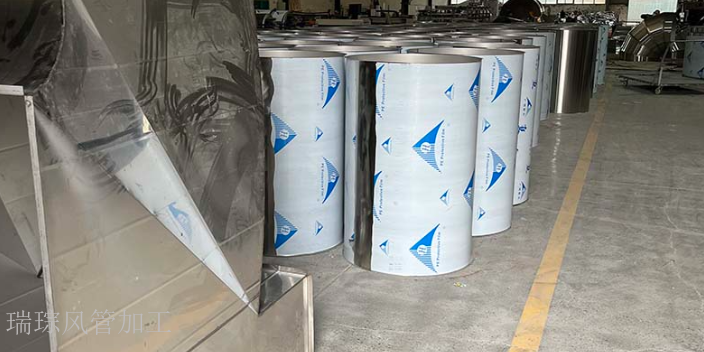
成都瑞琮环境科技凭借成熟的风管加工技术与丰富的项目落地经验,在油烟分离烟囱改造领域形成了强大的定制化加工与落地服务能力,可针对各类老旧厂房、商业体、工业企业的油烟排放系统改造需求,提供从现场勘测、方案设计、定制加工到安装适配的全链条服务。公司以捷普科技油烟分离烟囱改造项目为目标,构建了标准化的改造项目加工服务体系,在项目前期,技术团队会深入项目现场,对原有烟囱系统的运行工况、存在的问题、现场安装条件、油烟排放参数进行勘测,结合客户的改造需求,制定针对性的加工方案,对烟囱的材质选型、结构设计、规格尺寸、加工工艺进行优化,确保加工完成的产品可完美解决原有系统排烟不畅、保温失效、腐蚀泄漏、油烟分离效果差等痛点问题。在加工环节,公司针对油烟排放的高温、高油污、强腐蚀性特点,选用高品SUS304不锈钢板材作为原材料,采用双层保温结构设计,通过自动化激光切割与激光自动焊设备,完成烟囱管路的加工,对焊缝进行全密封检测,确保管路无泄漏隐患,同时对油烟分离设备的配套接口进行适配加工,保障烟囱系统与油烟分离设备的完美衔接,实现油烟的高效分离与达标排放。 白铁皮风管加工价格公司可提供防火复合风管定制加工服务,产品耐火等级达标,适配各类高防火要求建筑。
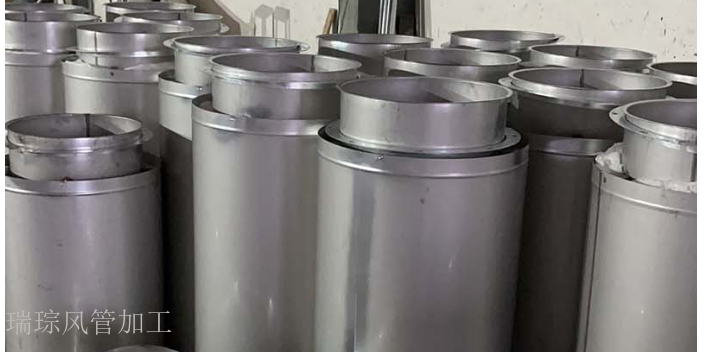
内壁防腐处理是延长通风管使用寿命的关键步骤,处理方式需结合使用环境确定。在潮湿或腐蚀性较强的环境中,需在风管内壁涂覆防腐涂料,涂料需选择符合环保标准的产品,涂覆前需确保内壁清洁干燥,无灰尘与油污。涂覆过程中需控制涂料厚度,通常需涂刷2-3遍,每遍涂刷后需等待涂料完全干燥再进行下一遍,避免涂层出现气泡或脱落。对于不锈钢风管,虽本身具有一定防腐性能,但在焊接处仍需进行钝化处理,通过涂抹钝化剂增强焊接处的耐腐蚀能力,确保风管整体防腐效果一致。
低温环境(环境温度<5℃)下通风管加工需采取防冻与防脆化措施,首先需将加工车间温度提升至10-15℃(使用燃油热风机或电加热系统,升温速率≤5℃/h),避免材料因低温变脆(镀锌钢板在-10℃时冲击韧性下降30%)。原材料需提前24小时移入车间预热(预热温度≥10℃),防止加工时板材开裂。焊接时需使用低温焊条(如J422G,适用于-20℃环境,冲击韧性≥27J),焊接前对焊缝区域预热(预热温度80-100℃,预热范围≥焊缝两侧50mm),减少焊接应力导致的裂纹。成型环节需降低咬口机与折弯机的加工速度(比常温低30%,如常温200mm/min降至140mm/min),延长保压时间(从5秒增至8-10秒),确保成型质量。加工完成后需在常温环境(20-25℃)放置4小时以上再进行质量检测,避免低温状态下检测数据偏差(如气密性检测压力值偏差≤5%)。 华融化学实验室防腐蚀空调管道加工项目的圆满完成,印证我们在特殊场景管道加工中的专业能力。
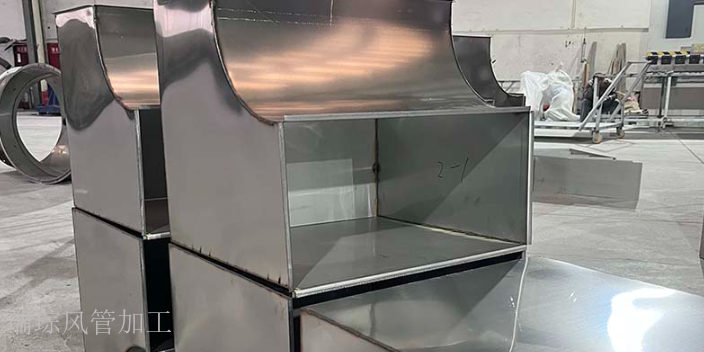
手工辅助矫正工艺在通风管加工中常用于轻微变形的处理(变形量≤0.5mm/m),当风管成型后存在轻微弧度偏差(偏差≤0.5mm/m)或平整度不足(平整度误差≤0.5mm)时,可通过手工使用专业矫正工具进行调整,确保矫正后风管符合设计标准(形状误差≤0.3mm/m)。矫正时需根据变形位置(如风管的侧面、端面、咬口处)与程度(轻微变形、局部变形)确定矫正力度(力度5-20N),避免力度过大导致风管损坏(如风管壁凹陷,凹陷深度>0.1mm)或力度过小导致矫正效果不佳(矫正后变形量仍>0.3mm/m)。常用的手工矫正工具包括橡胶锤(重量0.5-1kg,硬度50-60ShoreA)、铜锤(重量1-2kg,避免划伤风管表面)、直角尺(精度±0.02mm)、弧形样板(精度±0.2mm),矫正前需将工具清洁干净(工具表面无灰尘、油污,清洁度≥95%),避免污染风管表面(污染率≤0.1%)。 针对船舶特殊海洋环境,瑞琮环境提供高度耐腐蚀船舶用风管的定制加工服务。铁皮风管加工设计
中核第二二建设 XTJ0001 项目管道加工任务的顺利交付,彰显我们在大型项目管道加工中的靠谱实力。圆形风管加工线
咬口成型是风管连接的常用工艺,适用于工作压力≤1500Pa 的中低压系统。常见的咬口形式有单平咬口、联合角咬口和立咬口等,单平咬口用于板材纵向拼接,能保证接缝平整;联合角咬口适用于矩形风管的转角连接,立体感强且强度高。加工时通过液压咬口机将板材边缘压制成特定形状,相互咬合后用不锈钢铆钉固定,铆钉间距控制在 100-150mm,这种工艺无需焊接,密封性较好且便于后期维护拆卸。对于工作压力>1500Pa 的高压系统或圆形风管,多采用焊接连接,氩弧焊能保证焊缝均匀平整,焊脚高度不小于板材厚度的 0.7 倍,焊接后需进行水压试验,在 1.5 倍工作压力下保持 30 分钟,确保无渗漏现象。圆形风管加工线