商机详情 -
四川铁皮风管加工定制联系方式
通风管壁厚的选择需结合设计压力与使用场景(室内、室外、腐蚀性环境)综合确定,确保风管能够承受内部压力而不发生破裂(破裂压力≥1.5倍设计压力)。低压通风系统(≤500Pa)可选用较薄的板材,矩形风管边长<630mm时,壁厚可选用0.5-0.6mm(镀锌钢板)、0.4-0.5mm(不锈钢板);边长630-1250mm时,壁厚选用0.6-0.8mm(镀锌钢板)、0.5-0.6mm(不锈钢板)。中高压通风系统(>500Pa)则需选用较厚的板材,矩形风管边长<630mm时,壁厚选用0.75-1.0mm(镀锌钢板)、0.6-0.8mm(不锈钢板);边长630-1250mm时,壁厚选用1.0-1.2mm(镀锌钢板)、0.8-1.0mm(不锈钢板)。壁厚选择需参考GB50243-2016《通风与空调工程施工质量验收规范》的标准要求,同时考虑使用环境的影响(室外环境壁厚增加0.1-0.2mm,腐蚀性环境壁厚增加0.2-0.3mm)。加工时需使用超声波测厚仪(精度±0.01mm)核对板材实际壁厚与设计要求是否一致,测量时需在板材上均匀取5个测量点(分布在板材的四角与中心),取平均值作为实际壁厚,若实际壁厚与设计要求的偏差超过±0.05mm(镀锌钢板)或±0.03mm(不锈钢板),需及时更换材料(更换率100%),避免因壁厚不足影响风管的抗压性能。 公司配备科瑞嘉不锈钢 5 线、激光切割机等全链条自动化设备,实现风管加工智能化升级。四川铁皮风管加工定制联系方式
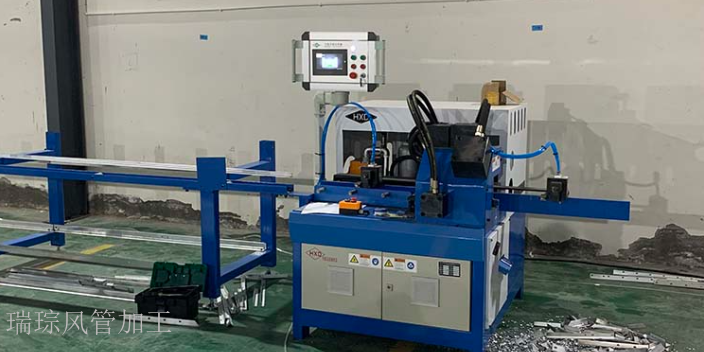
不锈钢焊接风管是成都瑞琮环境科技的加工品类,公司针对该产品搭建了专属的标准化加工流程,从原材料选型到成品出厂,每一个加工环节都制定了严苛的技术标准。在加工过程中,公司优先选用SUS304等不锈钢原材料,依托行业加工设备,完成从板材开料、卷圆、焊接、成型到检测的全流程自动化作业,有效规避了传统人工加工带来的精度偏差与焊缝瑕疵。针对不同工况的使用需求,公司可完成多种规格型号的不锈钢焊接风管定制加工,无论是大口径工业通风管道,还是小口径精细化管路,都能保证焊缝均匀平整、管体密封性达标,同时兼顾产品的抗腐蚀、抗老化性能。公司加工的不锈钢焊接风管,不*适配常规的建筑通风场景,更能满足工业生产中油烟排放、废气处理等严苛工况的使用要求,在捷普科技等项目的改造工程中,其加工的不锈钢风管产品凭借稳定的性能表现,通过了现场严苛的工况考验。 风管配件加工公司有哪些深耕工业用耐高温风管加工领域,结合广州元晟激光自动焊技术,让加工产品兼具耐用性与适配性。
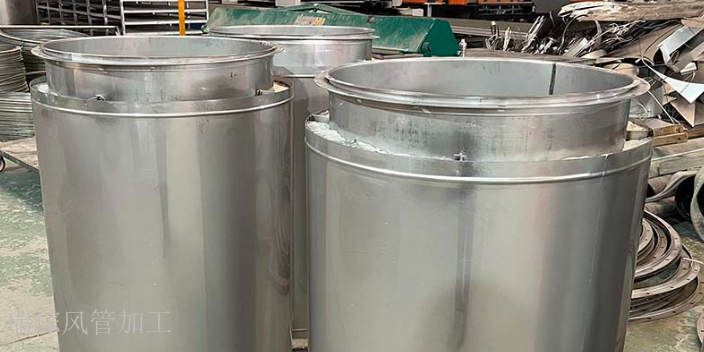
咬口成型是风管连接的常用工艺,适用于工作压力≤1500Pa 的中低压系统。常见的咬口形式有单平咬口、联合角咬口和立咬口等,单平咬口用于板材纵向拼接,能保证接缝平整;联合角咬口适用于矩形风管的转角连接,立体感强且强度高。加工时通过液压咬口机将板材边缘压制成特定形状,相互咬合后用不锈钢铆钉固定,铆钉间距控制在 100-150mm,这种工艺无需焊接,密封性较好且便于后期维护拆卸。对于工作压力>1500Pa 的高压系统或圆形风管,多采用焊接连接,氩弧焊能保证焊缝均匀平整,焊脚高度不小于板材厚度的 0.7 倍,焊接后需进行水压试验,在 1.5 倍工作压力下保持 30 分钟,确保无渗漏现象。
成都瑞琮环境科技有限公司以 “技术创新” 为驱动,不断提升通风管道及废气治理系统的**竞争力。公司生产的成都消防排烟管道采用新型耐火材料,不*耐火极限远超行业标准,而且重量更轻,降低了建筑承重压力。四川不锈钢风管则引入自动化生产线,确保尺寸精度和表面光洁度,满足高级场所的安装要求。在重庆通风管道的设计中,融入流体力学原理,减少风阻的同时提升通风效率,降低能耗成本。公司还深耕废气治理领域,结合多地气候特点优化系统,实现高效净化与低耗运行,持续为客户创造环保价值。瑞琮环境的风管加工设备齐全,配备广州元晟激光自动焊,保障焊缝平整且密封性优异。
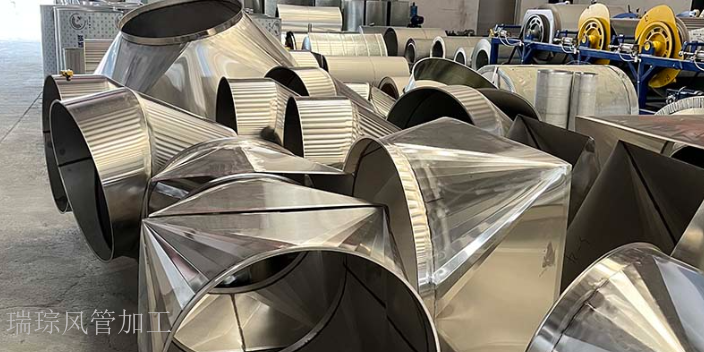
不锈钢风管的美观性使其在一些对外观要求较高的场所得到广泛应用。我们公司在不锈钢风管加工过程中,注重产品的外观质量。通过精细的表面处理工艺,如抛光、拉丝等,使不锈钢风管表面光洁度高、色泽均匀,达到美观大方的效果。同时,对风管的接口和连接部位进行精心处理,使其整体外观更加精致。无论是在商业场所还是公共建筑中,我们的不锈钢风管都能成为一道亮丽的风景线。对于一些特殊形状和尺寸的风管需求,我们公司凭借先进的加工设备和专业的技术能力,能够提供完美的解决方案。通过数控加工技术和三维建模设计,实现对复杂形状风管的准确加工。无论是异形弯头、螺旋风管还是大口径的通风管道,我们都能按照客户的要求进行定制生产,满足不同项目的特殊需求,展现出强大的加工能力和技术实力。瑞琮环境可提供风管配件全品类加工,弯头、三通、法兰等与主体风管完美适配。成都矩形风管加工厂商
公司打造不锈钢双层保温烟囱定制加工体系,适配工业油烟、锅炉排烟等高温排放场景。四川铁皮风管加工定制联系方式
通风管加工中的废料回收利用需遵循GB/T39784-2021《资源再生利用术语》的环保要求,实现资源合理利用(回收率≥80%),减少环境污染(固废排放量≤5%)。裁剪产生的板材边角料(如镀锌钢板边角料、不锈钢板边角料)需分类收集,按照材质(镀锌钢、不锈钢、彩钢)分别放置在专门的回收箱(标识清晰,材质为铁皮,容量≥50L)中,回收箱需加盖密封(密封度≥90%),防止灰尘污染(灰尘附着量≤10mg/㎡)。可回收利用的材料(如长度>100mm、宽度>50mm的边角料)需集中存放于回收区(面积≥10㎡,地面硬化处理),定期交由具备资质的专业回收机构(持有《再生资源回收经营许可证》)处理,处理记录需包含回收时间、材料类型、重量、回收机构名称等信息(记录保存期≥3年),不可随意丢弃(丢弃率需为0)。对于焊接产生的焊渣(主要成分为氧化铁、二氧化硅),需使用专门的收集盒(材质为耐高温塑料,容量≥10L)收集,收集盒需放置在焊接工位旁(距离焊接点≤1米),避免焊渣散落(散落量≤5g/小时),收集后的焊渣需交由专业固废处理公司(具备危废处理资质)处理,不可混入普通废料(混放率≤0.1%),防止污染可回收材料。 四川铁皮风管加工定制联系方式