商机详情 -
铁皮风管加工厂家电话
风管加工的标准化体系建设是行业规范化发展的基础。目前,我国已建立了完善的风管加工标准,包括《通风与空调工程施工质量验收规范》《金属风管制作与安装》等,对风管的尺寸偏差、咬口强度、漏风量等指标做出明确规定。在加工过程中,需严格遵循这些标准,例如风管的直线度偏差每米不得超过 3mm,总偏差不超过 20mm;法兰的螺栓孔间距需均匀分布,误差不得超过 ±2mm。标准化加工不*保证了产品质量的一致性,也为跨地区的工程合作提供了技术依据。行业协会还通过组织技能竞赛、技术培训等活动,推广先进的加工工艺和管理经验,推动全行业标准化水平的提升。公司持续推进加工技术迭代与工艺优化,不断引入先进设备,保持行业内技术与品质优势。铁皮风管加工厂家电话
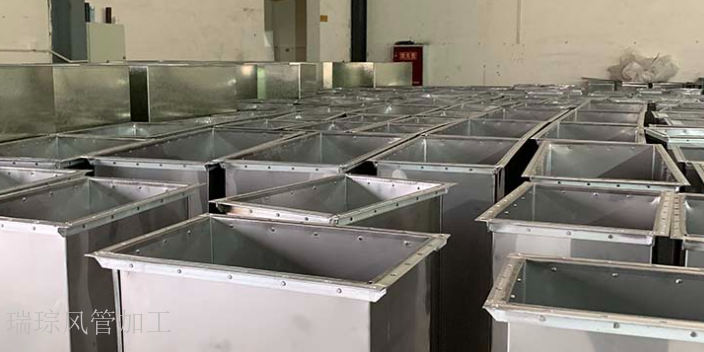
通风管加工中的废料回收利用需遵循GB/T39784-2021《资源再生利用术语》的环保要求,实现资源合理利用(回收率≥80%),减少环境污染(固废排放量≤5%)。裁剪产生的板材边角料(如镀锌钢板边角料、不锈钢板边角料)需分类收集,按照材质(镀锌钢、不锈钢、彩钢)分别放置在专门的回收箱(标识清晰,材质为铁皮,容量≥50L)中,回收箱需加盖密封(密封度≥90%),防止灰尘污染(灰尘附着量≤10mg/㎡)。可回收利用的材料(如长度>100mm、宽度>50mm的边角料)需集中存放于回收区(面积≥10㎡,地面硬化处理),定期交由具备资质的专业回收机构(持有《再生资源回收经营许可证》)处理,处理记录需包含回收时间、材料类型、重量、回收机构名称等信息(记录保存期≥3年),不可随意丢弃(丢弃率需为0)。对于焊接产生的焊渣(主要成分为氧化铁、二氧化硅),需使用专门的收集盒(材质为耐高温塑料,容量≥10L)收集,收集盒需放置在焊接工位旁(距离焊接点≤1米),避免焊渣散落(散落量≤5g/小时),收集后的焊渣需交由专业固废处理公司(具备危废处理资质)处理,不可混入普通废料(混放率≤0.1%),防止污染可回收材料。 铁皮风管加工厂家电话公司建立全流程精细化品控体系,三检制度贯穿生产全环节,确保每一件出厂产品品质达标。
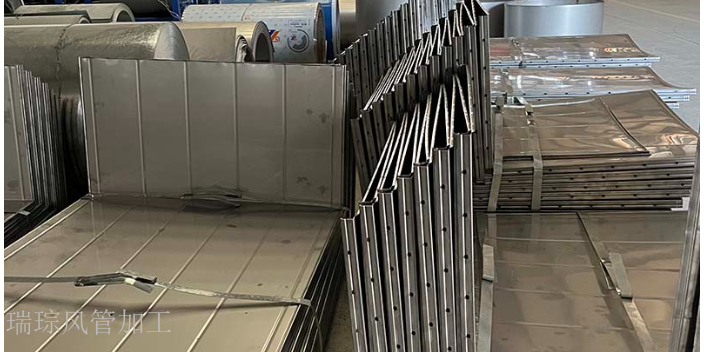
咬口成型是风管连接的常用工艺,适用于工作压力≤1500Pa 的中低压系统。常见的咬口形式有单平咬口、联合角咬口和立咬口等,单平咬口用于板材纵向拼接,能保证接缝平整;联合角咬口适用于矩形风管的转角连接,立体感强且强度高。加工时通过液压咬口机将板材边缘压制成特定形状,相互咬合后用不锈钢铆钉固定,铆钉间距控制在 100-150mm,这种工艺无需焊接,密封性较好且便于后期维护拆卸。对于工作压力>1500Pa 的高压系统或圆形风管,多采用焊接连接,氩弧焊能保证焊缝均匀平整,焊脚高度不小于板材厚度的 0.7 倍,焊接后需进行水压试验,在 1.5 倍工作压力下保持 30 分钟,确保无渗漏现象。
通风管壁厚的选择需结合设计压力与使用场景(室内、室外、腐蚀性环境)综合确定,确保风管能够承受内部压力而不发生破裂(破裂压力≥1.5倍设计压力)。低压通风系统(≤500Pa)可选用较薄的板材,矩形风管边长<630mm时,壁厚可选用0.5-0.6mm(镀锌钢板)、0.4-0.5mm(不锈钢板);边长630-1250mm时,壁厚选用0.6-0.8mm(镀锌钢板)、0.5-0.6mm(不锈钢板)。中高压通风系统(>500Pa)则需选用较厚的板材,矩形风管边长<630mm时,壁厚选用0.75-1.0mm(镀锌钢板)、0.6-0.8mm(不锈钢板);边长630-1250mm时,壁厚选用1.0-1.2mm(镀锌钢板)、0.8-1.0mm(不锈钢板)。壁厚选择需参考GB50243-2016《通风与空调工程施工质量验收规范》的标准要求,同时考虑使用环境的影响(室外环境壁厚增加0.1-0.2mm,腐蚀性环境壁厚增加0.2-0.3mm)。加工时需使用超声波测厚仪(精度±0.01mm)核对板材实际壁厚与设计要求是否一致,测量时需在板材上均匀取5个测量点(分布在板材的四角与中心),取平均值作为实际壁厚,若实际壁厚与设计要求的偏差超过±0.05mm(镀锌钢板)或±0.03mm(不锈钢板),需及时更换材料(更换率100%),避免因壁厚不足影响风管的抗压性能。 拥有经验丰富的专业团队把控加工全流程,专注镀锌板排烟管道加工,以严谨态度筑牢产品质量防线。
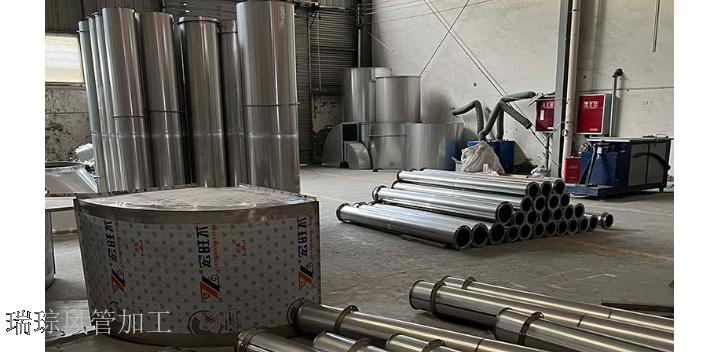
自动化生产线是现代不锈钢风管加工的发展趋势,能大幅提升生产效率与质量稳定性。一条完整的生产线可实现从卷材开卷、校平、剪切、咬口、折弯到焊接的全自动流程,配备 6 轴工业机器人实现上下料,定位精度达 ±0.1mm。数控系统通过工业以太网协调各工序联动,生产节奏控制在 1-2 分钟 / 件,效率较传统工艺提升 3-5 倍,且产品尺寸一致性误差≤1mm,远优于人工操作。生产线配备在线激光检测设备,实时监控尺寸和焊接质量,发现问题自动停机报警,废品率可控制在 0.5% 以内,特别适合大型工程项目的大批量标准化风管生产,如地铁通风系统、机场航站楼新风管道等。公司承接工业通风系统整体加工业务,可根据车间工况定制专属风管加工方案。四川焊接风管生产公司有哪些
公司全流程加工严格遵循国家相关规范,钢质风管厚度按标准执行,确保产品合规达标。铁皮风管加工厂家电话
手工辅助矫正工艺在通风管加工中常用于轻微变形的处理(变形量≤0.5mm/m),当风管成型后存在轻微弧度偏差(偏差≤0.5mm/m)或平整度不足(平整度误差≤0.5mm)时,可通过手工使用专业矫正工具进行调整,确保矫正后风管符合设计标准(形状误差≤0.3mm/m)。矫正时需根据变形位置(如风管的侧面、端面、咬口处)与程度(轻微变形、局部变形)确定矫正力度(力度5-20N),避免力度过大导致风管损坏(如风管壁凹陷,凹陷深度>0.1mm)或力度过小导致矫正效果不佳(矫正后变形量仍>0.3mm/m)。常用的手工矫正工具包括橡胶锤(重量0.5-1kg,硬度50-60ShoreA)、铜锤(重量1-2kg,避免划伤风管表面)、直角尺(精度±0.02mm)、弧形样板(精度±0.2mm),矫正前需将工具清洁干净(工具表面无灰尘、油污,清洁度≥95%),避免污染风管表面(污染率≤0.1%)。 铁皮风管加工厂家电话