商机详情 -
四川风管生产公司
通风管加工的材料预处理阶段,需借助专业工具对选用基材开展系统性检查,常用基材以镀锌钢板、不锈钢板为主,检查时需同时使用强光检测仪与厚度千分尺,前者用于排查表面是否存在划痕(深度需≤0.1mm)、锈蚀(面积占比需≤0.5%)、凹陷(深度需≤0.3mm)等缺陷,后者用于确认材料厚度与设计要求的匹配度,误差需控制在±0.05mm以内。若发现表面附着油污或杂质,需采用中性工业洗洁精稀释液(浓度10%-15%)进行擦拭清洁,再用无绒干燥抹布擦干,确保残留水分含量≤5%,避免后续加工出现涂层脱落或焊接不牢问题。预处理后的材料需整齐堆放在木质托盘上,托盘间距≥0.8米,存放环境需远离窗户1.5米以上以避免阳光直射,同时保持相对湿度≤60%,防止材料性能因环境因素发生变化,为后续裁剪工序奠定稳定基础。 成都瑞琮环境科技有限公司是专业风管加工企业,经验技术人员精心定制通风管道方案。四川风管生产公司
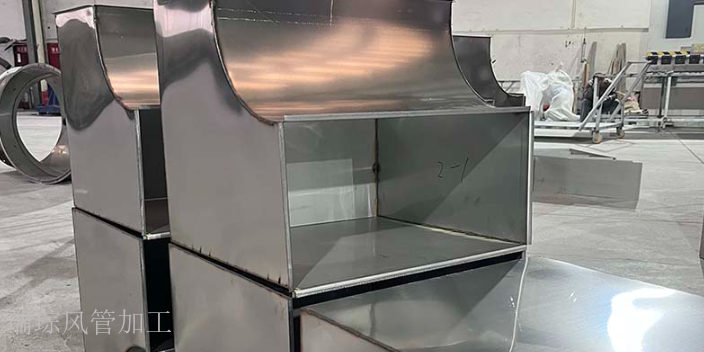
法兰制作是风管安装的连接基础,其质量直接影响系统的整体稳定性。法兰分为角钢法兰和不锈钢法兰两大类,角钢法兰需先将等边角钢按尺寸切断,通过组对胎具定位后焊接成框,焊后进行退火消除应力,再与风管铆接,适用于普通通风系统如地下室排风;不锈钢法兰则直接用 3-5mm 厚的不锈钢板切割成型,通过满焊与风管连接,耐腐蚀性远超角钢法兰,多用于食品加工车间等洁净环境。法兰的平整度要求严格,用 2m 靠尺检查,间隙≤0.5mm,对角线误差需≤2mm,否则会导致安装时密封不严。法兰孔距需按国家标准加工,通常为 150-200mm,便于螺栓连接,孔径比螺栓直径大 1-2mm,方便安装时调整位置。四川白铁皮风管加工厂址风管加工时,对板材的厚度公差进行严格把控,保证风管质量的一致性。

通风管加工的材料预处理阶段,需先对选用的基材进行系统性检查。常用基材包括镀锌钢板、不锈钢板等,检查重点集中在表面状态与物理性能,需排查是否存在划痕、锈蚀、凹陷等缺陷,同时确认材料厚度与设计要求的匹配度。若发现表面附着油污或杂质,需采用中性清洁剂进行擦拭清洁,再用干燥抹布擦干,避免残留水分导致后续加工出现质量问题。预处理后的材料需整齐堆放,避免阳光直射与潮湿环境,防止材料性能发生变化,为后续裁剪工序奠定基础。
内壁防腐处理是延长通风管使用寿命(常规使用寿命≥10年,防腐处理后可延长至15-20年)的关键步骤,处理方式需结合使用环境(潮湿环境相对湿度>75%,腐蚀性环境含SO₂、Cl⁻等介质)确定具体方案。在潮湿或腐蚀性较强的环境中,需在风管内壁涂覆防腐涂料(如环氧富锌底漆+聚氨酯面漆),涂料需符合GB/T27806-2011《通风与空调用风管及配件技术规范》的环保要求(VOC含量≤200g/L),涂覆前需使用压缩空气(压力0.6-0.8MPa)吹扫内壁,确保无灰尘(灰尘含量≤5mg/㎡)与油污(油污含量≤1mg/㎡)。涂覆过程中需使用无气喷涂机(喷涂压力15-20MPa,喷嘴直径0.5-0.8mm)控制涂料厚度,底漆厚度需达到60-80μm,面漆厚度达到40-60μm,通常需涂刷2-3遍,每遍涂刷后需在25℃、相对湿度60%的环境下干燥4-6小时,待涂料完全干燥(干燥度≥95%)再进行下一遍,避免涂层出现气泡或脱落。对于不锈钢风管(材质304或316),虽本身具有一定防腐性能(耐盐雾时间≥500小时),但在焊接处仍需进行钝化处理,通过涂抹钝化剂(如硝酸钝化液,浓度20%-30%),在25℃下浸泡10-15分钟,增强焊接处的耐腐蚀能力(钝化后耐盐雾时间≥800小时),确保风管整体防腐效果一致。 华融化学实验室防腐蚀空调管道加工项目的圆满完成,印证我们在特殊场景管道加工中的专业能力。
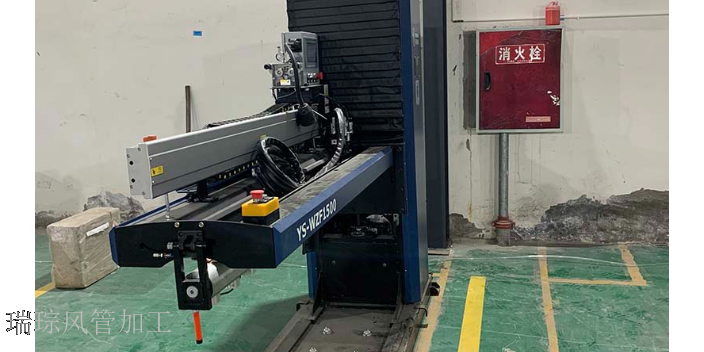
瑞琮环境深知售后服务对于风管产品使用体验的重要性,因此建立了完善的售后服务体系,为客户提供全周期的服务保障。公司的售后服务团队由专业技术人员组成,具备丰富的风管安装、维护、检修经验,能够快速响应客户的需求。在风管交付后,团队会提供专业的安装指导服务,协助客户顺利完成风管的安装调试,确保产品能够快速投入使用;在使用过程中,若客户遇到风管运行故障、维护保养等问题,售后服务团队会及时提供技术咨询与现场检修服务,快速解决客户的难题;同时,公司还会定期对客户进行回访,了解风管的使用情况,收集客户的意见与建议,为产品的优化升级提供参考。无论是工业项目的大型风管系统,还是民用建筑的小型通风管道,瑞琮环境都一视同仁地提供贴心的售后服务,让客户在购买与使用过程中无后顾之忧,切实保障客户的使用体验。 成都瑞琮环境科技有限公司,以专业风管加工著称,经验技术人员为您定制品质较优的通风管道方案。螺旋风管加工制作
秉持 “匠人匠心,精益求精” 理念投身风管加工,成功完成捷普科技烟囱改造相关加工任务,口碑卓著。四川风管生产公司
通风管加工的工艺文件执行检查需贯穿全过程(从原材料入场到成品出厂),确保加工过程符合工艺文件要求(执行合格率≥99%),避免因工艺执行不到位导致加工质量问题(质量问题发生率≤0.5%)。工艺文件包括加工图纸(设计精度±0.1mm)、操作规范(如设备操作说明书、工序作业指导书)、质量标准(如尺寸误差、气密性、强度要求),操作人员需在加工前熟悉工艺文件(培训合格后方可上岗,培训合格率100%),严格按照工艺文件执行加工步骤,不可随意更改参数(参数更改需经技术部门审批,审批率100%),如裁剪尺寸需严格按照图纸标注(误差±0.3mm),不可因材料节省擅自缩小尺寸(尺寸缩小>1mm会影响风管性能)。 四川风管生产公司