商机详情 -
成都螺旋风管加工定做
通风管端口的平整处理需在加工后期(成型、焊接完成后)进行,端口不平整会导致拼接密封不良(泄漏量>3m³/(h・㎡))或安装精度偏差(安装偏差>2mm),因此需严格控制端口质量。处理时可使用数控端面铣床(加工精度±0.05mm)或专门的切割工具(如手提式砂轮切割机,配合导轨使用)对端口进行修整,确保端口与风管轴线垂直(垂直度误差≤0.5mm/m),平整度误差不超过0.5mm(用百分表测量,测量点间距50mm,大误差≤0.5mm)。对于圆形风管,需使用内径千分尺(精度±0.01mm)在端口处均匀取8个点测量直径,确保直径误差±0.3mm,端口平面度误差≤0.4mm;对于矩形风管,需使用激光测平仪(精度±0.02mm)检查端口平面度,平面度误差≤0.5mm,同时用直角尺(精度±0.02mm)检查端口与风管侧壁的垂直度,垂直度误差≤0.3°。 找成都专业风管加工厂家,瑞琮环境科技,经验丰富技术人员定制通风管道方案。成都螺旋风管加工定做
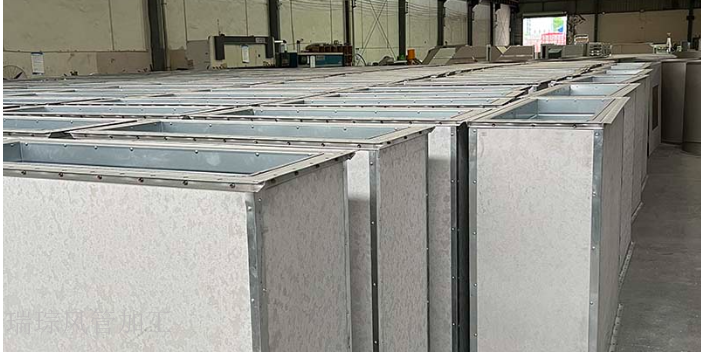
裁剪作为通风管加工的关键工序,其精度直接影响后续成型效果。目前主流采用数控裁剪设备,操作前需将设计好的风管尺寸参数导入设备系统,校准设备的切割定位装置,确保切割路径与参数一致。裁剪过程中需控制切割速度与力度,根据材料厚度调整设备参数,例如镀锌钢板厚度较小时,可适当提高切割速度,避免材料因受热过度产生变形;厚度较大时则需降低速度,保证切口平整。裁剪完成后,需对切口进行去毛刺处理,使用工具打磨边缘,防止后续拼接时出现密封不严或划伤操作人员的情况。 四川圆形风管生产厂家地址成都瑞琮环境科技有限公司,专业风管加工厂家,经验技术人员为您定制通风管道方案。
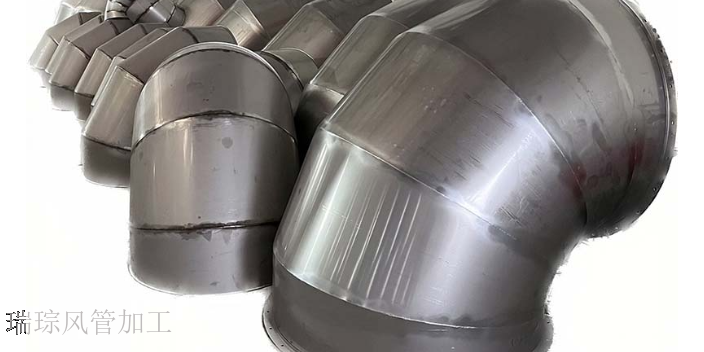
风管加工的标准化体系建设是行业规范化发展的基础。目前,我国已建立了完善的风管加工标准,包括《通风与空调工程施工质量验收规范》《金属风管制作与安装》等,对风管的尺寸偏差、咬口强度、漏风量等指标做出明确规定。在加工过程中,需严格遵循这些标准,例如风管的直线度偏差每米不得超过 3mm,总偏差不超过 20mm;法兰的螺栓孔间距需均匀分布,误差不得超过 ±2mm。标准化加工不*保证了产品质量的一致性,也为跨地区的工程合作提供了技术依据。行业协会还通过组织技能竞赛、技术培训等活动,推广先进的加工工艺和管理经验,推动全行业标准化水平的提升。
通风管加工的加固处理需根据风管尺寸与使用压力确定方案。当风管边长超过规定数值或内部压力较大时,需增设加强筋,加强筋的材质与厚度需与风管基材匹配,间距需根据设计标准设定,通常不超过 1.5 米。加强筋可采用焊接或铆接方式固定在风管外壁,焊接时需避免焊穿风管壁,铆接时需确保铆钉间距均匀,铆钉头部与风管表面贴合紧密。对于大尺寸矩形风管,还可在风管内角处增设角加固件,进一步提升风管的整体刚度,防止风管在运输或安装过程中发生变形。使用先进的风管加工设备,可以大幅提高生产效率和产品质量。
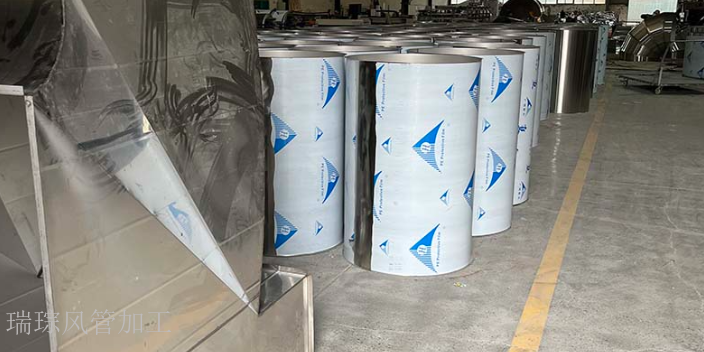
剪切下料是不锈钢风管加工的关键环节,精度直接影响拼接质量和系统密封性。传统手工剪切只适用于小批量简单件,且误差常超过 2mm,现代化加工多采用数控剪板机,通过编程输入长度、宽度等尺寸参数,配合伺服电机实现自动定位和剪切,误差可控制在 ±0.5mm 以内,完全满足高标准工程要求。对于弧形或异形风管,需先用激光切割机切割出展开料,激光切割头能以 0.1mm 的精度处理复杂轮廓,切口粗糙度 Ra≤12.5μm,光滑无毛刺,大幅减少后续打磨工序。下料时需准确预留咬口或焊接的余量,普通咬口预留 10-12mm,焊接则需 12-15mm,确保拼接处强度达标且密封严密。成都瑞琮环境科技有限公司,专业的风管加工厂家,技术人员凭经验定制通风管道方案。排风管加工定做厂家
依托无锡嘉旭整套自动化设备,高效推进大规模风管加工,同时兼顾小批量定制化加工的灵活性。成都螺旋风管加工定做
法兰加工是通风管连接稳定性的重要保障,不同连接场景对应不同的法兰类型。共板法兰加工无需额外焊接角钢,直接在风管端口通过设备压制出法兰边,加工效率较高,适合低压通风系统。加工时需控制法兰边的宽度与平整度,宽度误差需控制在1mm以内,平整度误差不超过0.5mm,避免影响后续拼接密封。角钢法兰则需先将角钢切割成对应长度,再通过焊接与风管端口连接,焊接时需保证焊点均匀,焊渣清理彻底,防止焊点凸起导致法兰面不平整,影响螺栓紧固效果。 成都螺旋风管加工定做