商机详情 -
成都风管生产定做厂家
彩钢板风管的加工需重点保护表面涂层(常用PVDF、PE涂层,厚度20-30μm),避免加工过程中涂层划伤或脱落(涂层完好率需≥99%)。裁剪时需使用涂层保护刀具(刀刃粗糙度≤Ra0.8μm),切割速度控制在600-800mm/min,比普通钢板低20%,减少涂层因摩擦过热受损(涂层耐热上限≤120℃)。成型环节需在模具与板材间铺设硅胶缓冲垫(厚度1-2mm,硬度50ShoreA),咬口压力降低10%-15%(常规15MPa降至13-14MPa),防止涂层被模具挤压破损。拼接时需选用与涂层兼容的密封胶(如丙烯酸类,避免溶剂腐蚀涂层),密封胶涂抹宽度5-8mm,厚度1-1.5mm,固化后需检查涂层与密封胶的附着力(拉开强度≥0.8MPa)。加工完成后需用强光检测仪检查涂层完整性,划伤长度>5mm或脱落面积>10mm²需用修补漆修复(修补漆色差ΔE≤2),确保彩钢板风管的防腐与美观性能。 成都瑞琮环境科技有限公司提供厨房排烟系统设计安装,产品耐高低温,抗老化性能优异。成都风管生产定做厂家
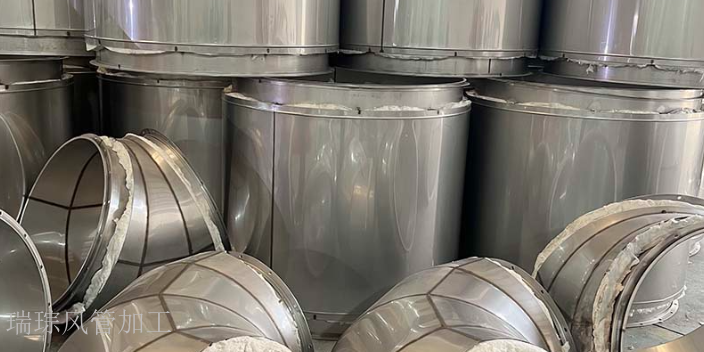
玻璃钢风管的加工需遵循GB/T14464-2022标准,首先按设计尺寸制作模具(模具表面粗糙度≤Ra0.8μm,尺寸误差±0.5mm),模具需涂刷脱模剂(硅树脂类,脱模力≤50N),确保风管成型后顺利脱模。成型采用手糊工艺,玻璃纤维布(无碱玻璃布,经纬密度20×20根/cm)与树脂(不饱和聚酯树脂,固含量≥65%)交替铺设,铺设层数根据风管压力确定(低压风管3-4层,中压5-6层),每层树脂含量控制在40%-50%,避免气泡产生(气泡面积≤0.5%/㎡)。固化过程需控制温度(25-30℃)与时间(24-48小时),固化度≥85%后方可脱模。脱模后需对风管表面进行打磨(使用180目砂纸,打磨后粗糙度≤Ra3.2μm),法兰需与风管一体成型(法兰宽度30-40mm,厚度与风管一致),法兰面平整度误差≤0.3mm/m。然后进行水压试验(试验压力为设计压力的1.5倍,保压30分钟,无渗漏为合格),确保玻璃钢风管的强度与密封性。 四川消防排烟管道生产厂址成都瑞琮环境科技有限公司,专业的风管加工厂家,经验技术人员定制通风管道方案。
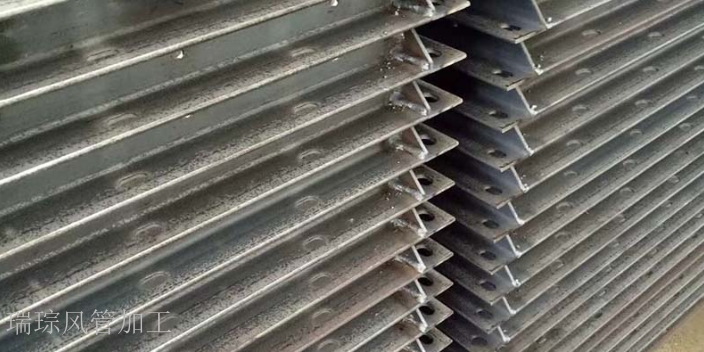
内壁防腐处理是延长通风管使用寿命(常规使用寿命≥10年,防腐处理后可延长至15-20年)的关键步骤,处理方式需结合使用环境(潮湿环境相对湿度>75%,腐蚀性环境含SO₂、Cl⁻等介质)确定具体方案。在潮湿或腐蚀性较强的环境中,需在风管内壁涂覆防腐涂料(如环氧富锌底漆+聚氨酯面漆),涂料需符合GB/T27806-2011《通风与空调用风管及配件技术规范》的环保要求(VOC含量≤200g/L),涂覆前需使用压缩空气(压力0.6-0.8MPa)吹扫内壁,确保无灰尘(灰尘含量≤5mg/㎡)与油污(油污含量≤1mg/㎡)。涂覆过程中需使用无气喷涂机(喷涂压力15-20MPa,喷嘴直径0.5-0.8mm)控制涂料厚度,底漆厚度需达到60-80μm,面漆厚度达到40-60μm,通常需涂刷2-3遍,每遍涂刷后需在25℃、相对湿度60%的环境下干燥4-6小时,待涂料完全干燥(干燥度≥95%)再进行下一遍,避免涂层出现气泡或脱落。对于不锈钢风管(材质304或316),虽本身具有一定防腐性能(耐盐雾时间≥500小时),但在焊接处仍需进行钝化处理,通过涂抹钝化剂(如硝酸钝化液,浓度20%-30%),在25℃下浸泡10-15分钟,增强焊接处的耐腐蚀能力(钝化后耐盐雾时间≥800小时),确保风管整体防腐效果一致。
船舶通风管道的维护保养对于船舶的正常运行至关重要。我们公司在提供品质较优通风管道产品的同时,还为客户提供完善的售后服务和维护保养指导。我们的技术人员会定期对船舶通风管道进行检查和维护,及时发现和解决潜在问题。同时,为客户提供详细的维护保养手册和培训服务,使客户能够正确使用和维护通风管道,延长管道的使用寿命,降低船舶运营成本。随着科技的不断进步,风管加工技术也在不断创新。我们公司积极关注行业发展动态,不断引进和应用新技术、新工艺。例如,采用智能化生产设备和信息化管理系统,实现风管加工生产的自动化、智能化和信息化。通过这些创新举措,提高生产效率,降低生产成本,提升产品质量和服务水平,为客户提供品质更优、高效的风管加工服务。为提高风管加工的精度,采用高精度的测量仪器进行尺寸校验。
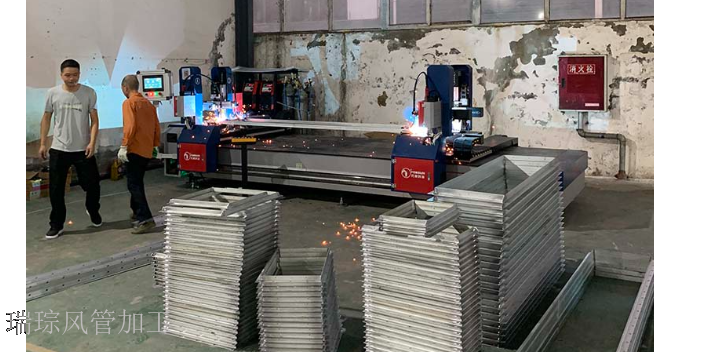
椭圆形风管的加工需先通过专业软件(如AutoCADPlant3D)计算展开尺寸,根据椭圆长轴(a)与短轴(b)确定展开半径(R=(a²+b²)/(2b)),展开误差需≤0.3mm。成型时使用数控椭圆成型机,分3-4次逐步压制(每次压制弧度增量≤15°),压制压力根据板材厚度调整(0.8mm镀锌钢板设为18-20MPa,1.0mm设为22-24MPa),避免一次性压制导致板材褶皱(褶皱高度≤0.2mm)。椭圆度控制是关键,需用椭圆度测量仪在风管两端及中间取3个截面,每个截面测4个点,椭圆度误差≤1%(如长轴1000mm时误差≤10mm)。为保证强度,需在长轴方向每隔1.2-1.5米增设加强环(材质与风管一致,宽度30-40mm),加强环与风管采用铆接固定(铆钉间距50-60mm),铆接后检查风管刚度(挠度≤L/250,L为风管跨度),确保满足安装与使用要求。 风管加工过程中,精确的尺寸测量是保证安装顺利的关键。四川风管法兰生产方案
业的风管加工厂家 —— 成都瑞琮环境科技有限公司,专业技术人员精心定制通风管道方案。成都风管生产定做厂家
内壁防腐处理是延长通风管使用寿命的关键步骤,处理方式需结合使用环境确定。在潮湿或腐蚀性较强的环境中,需在风管内壁涂覆防腐涂料,涂料需选择符合环保标准的产品,涂覆前需确保内壁清洁干燥,无灰尘与油污。涂覆过程中需控制涂料厚度,通常需涂刷2-3遍,每遍涂刷后需等待涂料完全干燥再进行下一遍,避免涂层出现气泡或脱落。对于不锈钢风管,虽本身具有一定防腐性能,但在焊接处仍需进行钝化处理,通过涂抹钝化剂增强焊接处的耐腐蚀能力,确保风管整体防腐效果一致。 成都风管生产定做厂家