商机详情 -
四川风管风阀加工
不锈钢风管加工的首道工序是材料甄选,这直接决定了成品的性能与使用寿命。通常选用 304 或 316 型号的不锈钢板,其中 304 不锈钢含铬 18%、镍 8%,具备优异的耐腐蚀性和抗氧化性,在潮湿的地下室、游泳馆等环境中能长期保持稳定;316 不锈钢因添加了 2%-3% 的钼元素,抗点蚀能力比 304 强 2-3 倍,特别适合化工车间、沿海地区等存在氯离子的强腐蚀场景。板材厚度需根据风管尺寸和压力等级双重确定,一般通风系统采用 0.8-1.2mm 板材,像商场、办公楼的新风系统多在此范围;高压系统如工业除尘管道则需 1.5-2mm。选好的板材需经过专业平整机处理,通过多道辊压消除内应力,同时用专门的清洗剂去除表面油污和氧化层,为后续加工奠定坚实基础。在风管加工前,仔细核对图纸,避免因理解偏差导致加工失误。四川风管风阀加工
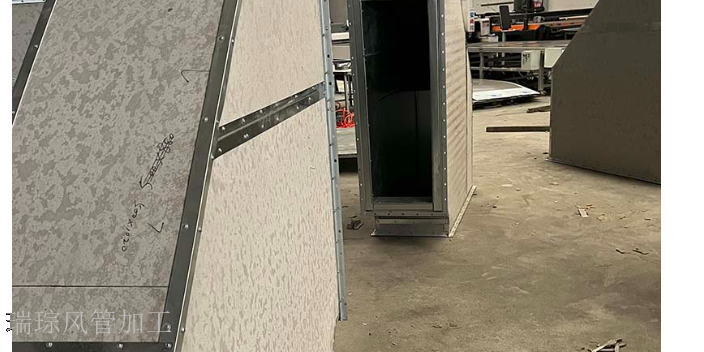
在重庆通风管道的生产中,公司根据当地气候特点优化设计,增强管道的抗潮性和耐用性。针对客户的个性化需求,技术团队可提供从现场勘测、方案设计到安装调试的全流程服务,无论是大型工厂的废气收集处理,还是商业楼宇的消防排烟系统,都能准确匹配需求。价格体系坚持 “实在透明”,杜绝隐形收费,让客户在合作初期就能清晰掌握成本预算。完善的售后体系更是解除后顾之忧,定期巡检、快速响应维修需求,使每一位客户都能感受到专业且贴心的服务。四川风管风阀加工为提高风管加工的精度,采用高精度的测量仪器进行尺寸校验。
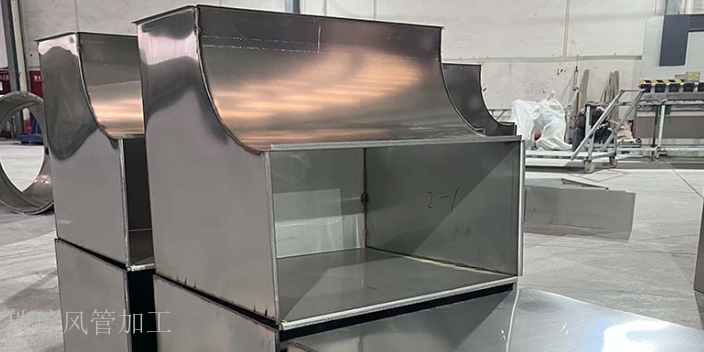
风管加工的材料创新为行业发展提供新动能。近年来,耐腐蚀的铝镁锰合金风管逐渐应用于化工、海洋工程等领域,其加工工艺与传统镀锌钢板类似,但需采用专门用的焊接设备,避免焊接过程中产生氧化层。纤维增强复合材料(FRP)风管则凭借重量轻、强度高的优势,在大跨度建筑中得到推广,加工时采用缠绕成型工艺,可根据设计要求调整纤维缠绕角度,优化风管的力学性能。在绿色建筑领域,可降解的植物纤维复合风管成为研究热点,其加工过程能耗低、污染小,废弃后可自然降解,符合循环经济理念。材料创新不*拓展了风管的应用场景,也推动了加工设备和工艺的升级。
复合防火管道的性能不*取决于材料,还与加工工艺密切相关。我们公司拥有一套完善的复合防火管道加工工艺体系,从原材料的预处理到复合成型,每一个环节都严格控制质量。采用先进的热压复合技术,使防火材料与基材紧密结合,提高管道的整体性能。同时,对复合防火管道进行严格的性能检测,包括防火性能、抗压性能、密封性等方面,确保产品符合国家相关标准和客户要求。定制化风管加工服务是我们公司的一大特色。我们深知每个客户的项目都有其独特之处,因此在定制过程中,注重与客户的沟通和协作。从项目初期的需求调研到后期的安装调试,我们的专业团队都会全程参与。根据客户提供的设计要求和现场实际情况,进行详细的技术分析和方案论证,确保定制的风管产品既满足功能需求,又符合成本预算。通过个性化的定制服务,我们为客户打造了众多独具特色的通风管道系统。成都瑞琮环境科技有限公司,专注于风管加工,经验丰富的技术人员为您定制通风管道方案。
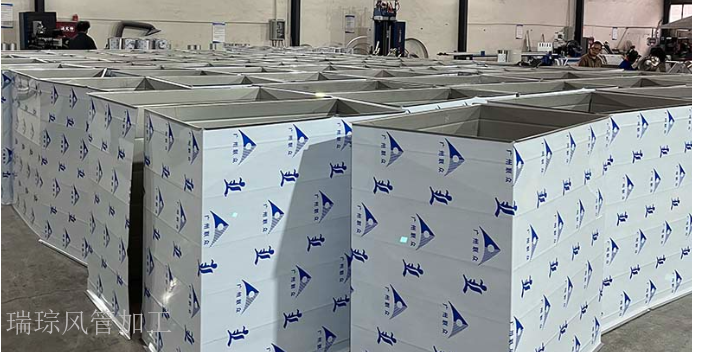
通风管加工的质量追溯体系需建立完善(追溯覆盖率 100%),确保每批风管(批量≥10 根)的加工过程可追溯(追溯信息保存期≥3 年),便于后续出现质量问题时查找原因(原因查找率≥99%),追溯责任(责任追溯率≥99.5%),同时优化加工工艺(工艺优化周期≤3 个月),提高通风管加工质量的稳定性(质量波动≤5%)。每批风管加工需记录原材料的详细信息,包括规格(如镀锌钢板厚度 1.0mm,宽度 1220mm,长度 2440mm)、批次(原材料生产批次号,如 20240501)、供应商信息(名称、联系方式、资质证书编号),原材料入场时需进行检验(检验项目包括厚度、表面质量、力学性能,检验合格率≥99.5%),检验记录与原材料信息关联,确保原材料可追溯。加工过程中的关键参数需实时记录,如裁剪尺寸(长度、宽度,误差 ±0.3mm)、咬口深度(8-10mm)、焊接温度(如二氧化碳气体保护焊温度 2000-2500℃)、焊接电流(80-120A)、折弯角度(90°±0.5°),记录频率≥1 次 / 件(每件风管都有加工参数记录),记录人员需签字确认。对风管加工设备定期进行维护保养,使其始终处于良好运行状态。四川风管风阀加工
共板法兰风管加工可以提高风管系统的稳定性和耐用性。四川风管风阀加工
通风管加工中,折弯机的参数设定需根据板材厚度(0.5-2.0mm)与折弯角度(90°、135°、180° 等)精细调整,确保折弯后工件的角度误差≤0.5°,直线度误差≤0.2mm/m。开机前需校准折弯机的折弯模具(上模与下模的间隙误差≤0.05mm),根据板材厚度调整模具间隙(间隙值为板材厚度的 1.2-1.5 倍,如 0.5mm 厚板材间隙设为 0.6-0.75mm,1.0mm 厚板材间隙设为 1.2-1.5mm),确保模具角度与设计要求一致(如折弯 90° 则模具角度设为 90°±0.1°)。折弯时需将板材准确放置在模具的定位块上(定位偏差≤0.1mm),调整气动定位装置(定位精度 ±0.05mm)固定板材位置,定位块与板材的接触面积≥80%,避免折弯过程中板材移位(移位量≤0.02mm)。折弯压力需根据板材材质与厚度逐步调整,镀锌钢板0.5mm 厚时压力设为 10-15MPa,1.0mm 厚时设为 20-25MPa;不锈钢板0.5mm 厚时压力设为 12-18MPa,1.0mm 厚时设为 22-28MPa,压力调整幅度每次 ±1MPa,避免压力过大导致板材破裂(破裂率≤0.1%)或压力过小导致折弯角度不足(角度偏差>1°)。先进行试折弯,使用角度尺(精度 ±0.1°)检查折弯角度是否准确,若角度偏差较大,需调整模具高度或压力,直至折弯角度符合设计标准。四川风管风阀加工