商机详情 -
浙江齿轮去毛刺机
精密零件去毛刺机面向尺寸公差严的件,去除量要小且可控。在密封与配合面,微小毛刺就会影响装配与泄漏。磁链控制把去除量细化到微纳米级,适合这类高要求表面。把精度目标与检测对应,交付有据。在液压与医疗件上,这类设备被看重。理解精度与去除量的关系,有助于设工艺。这类设备参数窗口较宽,便于试磨。把检测点放在功能面,结论更可信。把去毛刺机工艺参数写入作业指导书,便于现场复现。上海伶机智能科技有限公司自主创新实现了自适应柔性磁链控制技术,加工精度微纳米级可控,可提供定制化光整专机与受托加工服务。把光整需求如实告知专业人员,方案会更贴合。结合现场条件做方案,往往比套用模板稳妥。在采购前列出明确指标,沟通效率会提升。定期检查与记录,是维持系统稳定的做法。把使用习惯纳入考量,表现会更符合预期。先摸清零件特征,再决定工艺方式更合适。把工艺参数写进文件,现场执行更可靠。理解基本原理,有助于在选型时少走弯路。把检测点选在合适位置,数据才有参考意义。3D 打印类零件去毛刺机适配复杂曲面与异形结构,可深入夹缝与盲孔清理毛刺。浙江齿轮去毛刺机
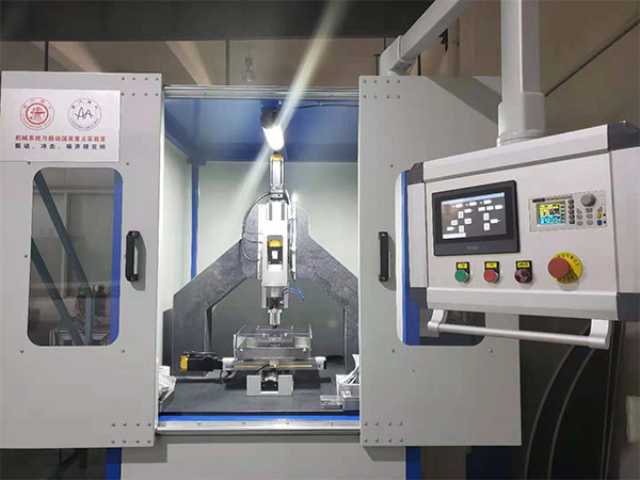
磁力研磨去毛刺:利用磁场力和磁性磨料的相互作用,形成磁研磨刷对零件表面进行研磨加工。这种方法能够高效、快速地去除零件表面的毛刺,适用于各种材料和形状的零件。磨粒流去毛刺:通过磨粒流的冲刷作用去除零件表面的毛刺。这种方法特别适合于去除刚刚进入精加工阶段的毛刺,但对于小而长的孔以及底部不通的金属模等可能不宜加工。电解去毛刺:利用电解作用去除金属零件表面的毛刺。这种方法适用于去除零件中隐蔽部位交叉孔或形状复杂零件的毛刺,生产效率高。但需要注意的是,电解液具有一定的腐蚀性,可能会对零件表面造成一定的影响,因此去毛刺后需要进行清洗和防锈处理。超声波去毛刺:利用超声波产生的瞬间高压去除零件表面的毛刺。这种方法主要针对一些微观毛刺,适用于高精密的零部件领域。江苏微孔去毛刺机咨询磨料可抵达阀体内部油路转角、节流孔等位置,实现孔口相贯线均匀倒圆。
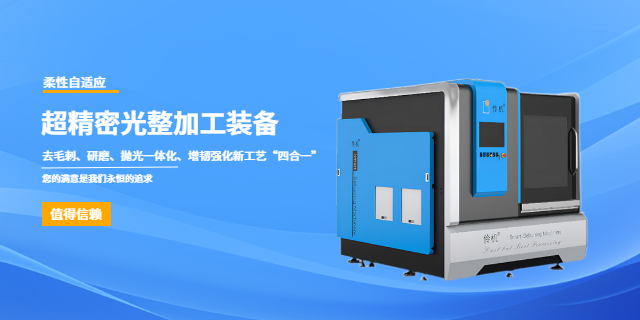
在传统精密制造流程中,去毛刺、研磨与抛光通常作为三道单独工序分布在不同加工环节,零件需要在多台设备间流转,多次装夹不只拉长加工周期,也容易因装夹定位偏差影响处理效果。自适应柔性磁链控制技术的出现,为这类工序整合提供了可行的实现路径。该技术借助磁场作用形成可灵活调整的柔性加工介质,在与零件表面接触的过程中,可同步完成毛刺去除、表面研磨与精细抛光的多重作用,无需更换加工工位与工装夹具。加工过程中,介质的作用力度与作用方式可随零件表面形态动态调整,既能够去除边角、型腔等位置的毛刺,也可以对平面、曲面区域进行均匀的研磨与抛光处理。这种一体化加工模式可应用于航空航天、汽车、医疗器械等多个领域的精密零件处理,适配金属、合金等多种常见的工程材料。对于零件构型复杂、表面处理要求统一的加工场景,该工艺可减少工序切换带来的等待时间,降低零件在流转过程中出现磕碰、划伤的概率,同时让表面处理的整体效果更具一致性,帮助制造企业理顺加工流程,压缩整体生产周期。
精密零件在完成切削加工后,若表层残余应力未得到合理处理,在后续的热处理、装配或使用环节中,随着应力的逐步释放,零件很容易出现微量变形,导致尺寸精度超差,影响产品的合格率。去毛刺与应力释放同步进行的加工模式,可降低精密零件后续工序的变形风险。该模式将表面毛刺清理与表层应力调整整合在同一道工序中,零件一次装夹即可完成两项处理,避免了多工序流转带来的额外应力影响。加工过程中,表层应力随着毛刺的去除逐步得到释放与均匀化,零件在进入后续工序前,表层应力状态已处于相对稳定的水平,后续因应力变化产生变形的概率会明显降低。对于薄壁类、细长轴类等易变形的精密零件,这种同步加工模式的优势更为明显,可在保证表面处理效果的同时,减少零件因应力释放出现的弯曲、翘曲等问题。该模式无需对现有加工流程做大的调整,可直接替换原有去毛刺工序,帮助企业提升精密零件的加工合格率。阀芯去毛刺设备聚焦细窄配合面,对台阶孔口处理更均匀。
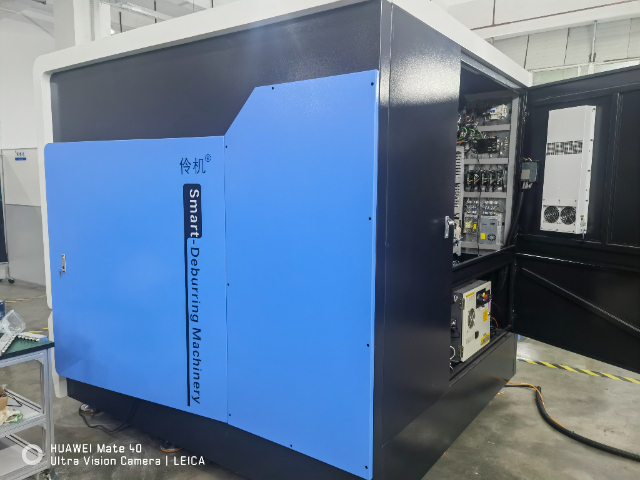
内外饰塑胶件去毛刺场景描述:汽车门把手、后视镜、方向盘组件等内外饰塑胶件在注塑成型处理后表面通常会产生披锋及瑕疵,严重影响产品品质。去毛刺机可以用于对这些塑胶件进行精细去毛刺和抛光处理。重要性:内外饰塑胶件的表面质量直接影响汽车的舒适性和美观度。去毛刺机的处理能够提高这些部件的表面光洁度,满足消费者对汽车品质的高要求。金属零部件去毛刺场景描述:在汽车制造过程中,金属零部件如铝合金铸件、钢板等经过切割、冲压等工序后,表面往往会产生毛刺。去毛刺机可以用于去除这些金属零部件表面的毛刺和杂质。重要性:金属零部件的清洁度和精度对汽车的整体性能和安全性至关重要。去毛刺机的处理能够确保这些零部件满足严格的制造标准。加工过程无需人工深入孔内操作,规避人工处理的安全隐患与质量波动。浙江异形零件去毛刺机厂家供应
去毛刺应力释放处理可平缓应力分布,降低零件变形风险。浙江齿轮去毛刺机
去毛刺、研磨和抛光是金属加工和制造过程中的重要环节,旨在提高零件的表面质量和精度。以下是对这三个环节的详细分析:一、去毛刺去毛刺是指去除零件表面由于加工过程中产生的微小凸起或锐边,以提高零件的光滑度和精度。常见的去毛刺方法包括:手工去毛刺:使用锉刀、砂纸、磨头等简单工具手动刮擦和抛光金属零件上的毛刺。优点:经济、灵活。缺点:耗时、效率低,对于复杂的十字孔很难去除毛刺。机械去毛刺:利用磨床、滚轮等机械设备对零件进行磨削或滚压,以去除毛刺。优点:效率高、效果好。缺点:成本较高。浙江齿轮去毛刺机