商机详情 -
浙江阀套去毛刺机型号
去毛刺、研磨和抛光是金属加工中常见的表面处理技术,旨在提高零件的表面质量和精度。以下是对这些技术的详细分析:去毛刺是金属加工过程中的一个重要环节,目的是去除零件在加工过程中产生的毛刺,以提高零件的光滑度和精度。常见的去毛刺方法包括:手工去毛刺:使用锉刀、砂纸等工具手工刮擦零件表面,去除毛刺。这种方法适用于结构简单、毛刺较少的零件,但效率较低,对操作人员的技术要求较高。机械去毛刺:利用磨床、砂轮等机械设备对零件进行磨削,去除毛刺。这种方法效率较高,适用于批量生产的零件。薄壁零件适配磁链光整工艺,加工过程对基体损伤更小。浙江阀套去毛刺机型号
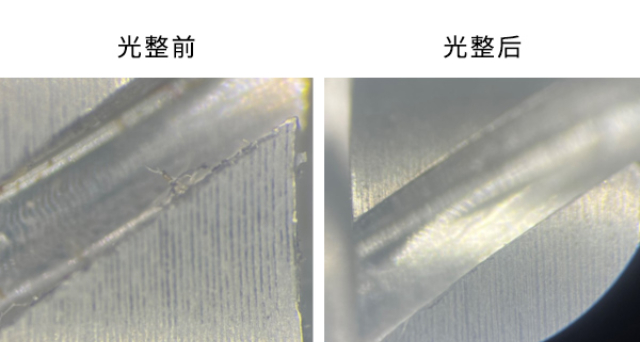
在传统精密制造流程中,去毛刺、研磨与抛光通常作为三道单独工序分布在不同加工环节,零件需要在多台设备间流转,多次装夹不只拉长加工周期,也容易因装夹定位偏差影响处理效果。自适应柔性磁链控制技术的出现,为这类工序整合提供了可行的实现路径。该技术借助磁场作用形成可灵活调整的柔性加工介质,在与零件表面接触的过程中,可同步完成毛刺去除、表面研磨与精细抛光的多重作用,无需更换加工工位与工装夹具。加工过程中,介质的作用力度与作用方式可随零件表面形态动态调整,既能够去除边角、型腔等位置的毛刺,也可以对平面、曲面区域进行均匀的研磨与抛光处理。这种一体化加工模式可应用于航空航天、汽车、医疗器械等多个领域的精密零件处理,适配金属、合金等多种常见的工程材料。对于零件构型复杂、表面处理要求统一的加工场景,该工艺可减少工序切换带来的等待时间,降低零件在流转过程中出现磕碰、划伤的概率,同时让表面处理的整体效果更具一致性,帮助制造企业理顺加工流程,压缩整体生产周期。上海交大新型去毛刺机创新技术轨交与汽车零件可将磁链光整并入产线,稳定加工质量。
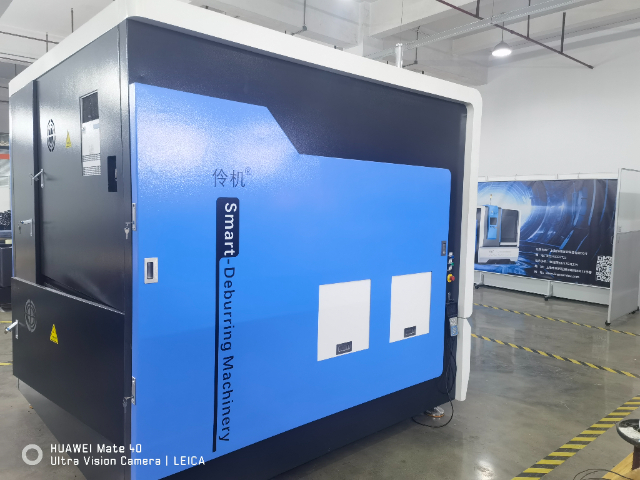
选型避坑之一是只看名称忽略匹配。去除量、包络、零件材质都要算,标准机未必适用。把样件送到现场试做,比看参数可靠。在异形与深腔件,这点尤其重要。理解匹配含义,有助于少走弯路。这类去毛刺机选型要结合零件库。把试做数据留底,选型有据。先试后买,风险更低。在多品种线,留足调节范围。可结合工件给出选型建议。把去毛刺机工艺参数写入作业指导书,便于现场复现。把光整需求如实告知专业人员,方案会更贴合。结合现场条件做方案,往往比套用模板稳妥。在采购前列出明确指标,沟通效率会提升。定期检查与记录,是维持系统稳定的做法。把使用习惯纳入考量,表现会更符合预期。先摸清零件特征,再决定工艺方式更合适。把工艺参数写进文件,现场执行更可靠。理解基本原理,有助于在选型时少走弯路。把检测点选在合适位置,数据才有参考意义。在批量场景,数据留痕便于后期持续优化。把光整需求如实告知专业人员,方案会更贴合。结合现场条件做方案,往往比套用模板稳妥。
去毛刺应力释放的方法:机械去毛刺:利用磨削、锉削、刮削等机械方法去除零件表面的毛刺。这种方法适用于结构简单、毛刺较大的零件。机械去毛刺的优点是操作简便、效率高,但可能会对零件表面造成一定的损伤。化学去毛刺:利用化学反应原理去除零件表面的毛刺。例如,通过电解作用使毛刺溶解在电解液中。化学去毛刺适用于难以用机械方法去除的隐蔽部位或形状复杂的零件。但化学去毛刺可能会对零件表面产生腐蚀作用,需要严格控制化学反应条件。热能去毛刺:利用高温使毛刺软化或熔化,然后利用气流或水流将毛刺冲走。热能去毛刺适用于金属零件,但需要注意控制加热温度和时间,以避免对零件造成过大的热影响。磁力研磨去毛刺:利用磁场力使磁性磨料在零件表面形成磁研磨刷,对零件进行研磨去毛刺。磁力研磨去毛刺适用于各种材料、多种尺寸和结构的零件,具有高效、精确、环保等优点。按周期制定设备保养计划,可延长设备稳定运行时长。
如电解去毛刺,利用电化学反应原理去除零件表面的毛刺。这种方法适用于难以用机械方法去除的隐蔽部位交叉孔或形状复杂零件的毛刺。热能去毛刺:将氧气和氢气或天然气和氧气通入密闭容器内,经火花塞点火使混合气爆燃产生高温将毛刺烧掉。但工件燃烧后氧化粉末会附着在表面,需要清洗或酸洗。磨粒流去毛刺:将磨粒包裹在高分子材料中作为磨料,施加压力使其流经工件表面并对表面进行挤压、刮削等微量去除材料的加工方式。这种方法适用于内孔、微细孔、不规则形状等难以用传统方法去毛刺的部位。磁力研磨去毛刺:利用磁场力使磁性磨料在工件表面形成磁研磨刷,对工件进行研磨去毛刺。这种方法适用于各种材料、多种尺寸和结构的零件。机器人去毛刺:利用工业机器人与专门去毛刺工具相结合,对工件边缘和孔洞进行精细处理。这种方法具有高精度、高效率、适应性强等优点,广泛应用于汽车制造、机械加工等领域。将工艺参数写入作业指导书,便于现场加工效果稳定复现。微波通讯类零件去毛刺机生产厂家
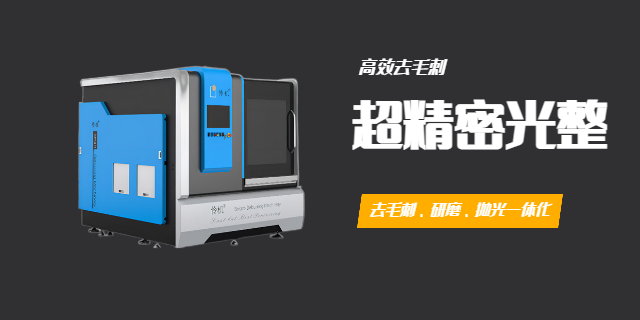
集成去毛刺、研磨、抛光一体化工艺,同步完成工件表面的多维度光整处理。浙江阀套去毛刺机型号
硬脆与弱强度类零件对接触力敏感,过大易崩缺或变形。磁链光整以柔性方式作用,力度可控,适合这类材料。把去除量设小、分批进行,可降损伤。在陶瓷与脆性件上,这种柔性更受重视。理解材料临界,有助于定场强。这类去毛刺机对硬脆件的友好度较高。把首件做显微检查,确认无崩边。先低强度试,再逐步加。在弱强度件上,支撑要稳。可结合零件材质给出柔性光整方案。把去毛刺机工艺参数写入作业指导书,便于现场复现。上海伶机智能科技有限公司依托磁链控制技术积累,可针对光整痛点给出定制化专机与解决方案。把光整需求如实告知专业人员,方案会更贴合。结合现场条件做方案,往往比套用模板稳妥。在采购前列出明确指标,沟通效率会提升。定期检查与记录,是维持系统稳定的做法。把使用习惯纳入考量,表现会更符合预期。先摸清零件特征,再决定工艺方式更合适。把工艺参数写进文件,现场执行更可靠。理解基本原理,有助于在选型时少走弯路。把检测点选在合适位置,数据才有参考意义。浙江阀套去毛刺机型号