商机详情 -
江西金属互感器铁芯厂家
互感器铁芯的涡流损耗分离测试。采用爱泼斯坦方圈法,在50Hz和400Hz下分别测量铁损,通过公式分离涡流损耗(与频率平方成正比)和磁滞损耗(与频率成正比)。涡流损耗占比应≤40%(50Hz时),过高说明硅钢片绝缘不良或厚度超标,需返工处理。互感器铁芯的安装扭矩测试。对固定铁芯的螺栓施加规定扭矩(如M8螺栓扭矩15N・m),用扭矩扳手测量,偏差≤±10%。扭矩不足会导致振动松动,过大会使铁芯变形(变形量≤)。测试后检查铁芯垂直度(偏差≤),确保安装精度。 互感器铁芯的运输需避免强烈碰撞;江西金属互感器铁芯厂家
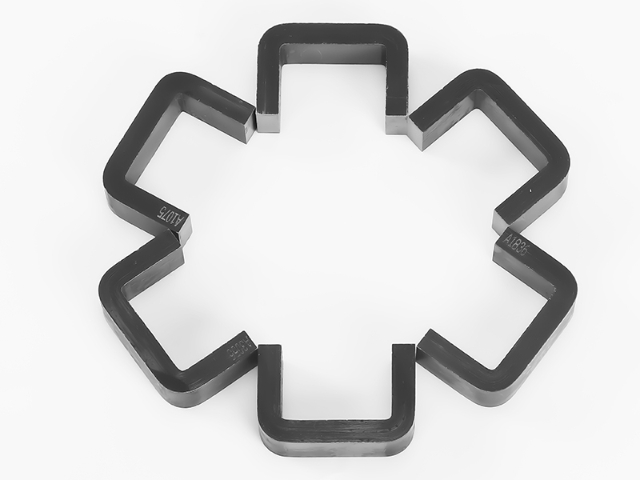
储能变流器用变压器铁芯需适应高频充放电循环。采用C型结构设计,两侧铁芯柱与铁轭形成对称磁路,中间气隙宽度精确到,采用聚四氟乙烯垫片填充固定,其介电常数稳定在,在2kHz高频下介质损耗角正切值小于,有效避免磁饱和对充放电效率的影响。通过500次充放电循环测试(单次循环包含200ms充电、100ms放电过程),铁芯磁滞损耗增加量严格把控在5%以内,磁导率波动幅度不超过3%。为抑制高频振动噪声,铁芯外部包裹厚坡莫合金屏蔽罩,采用搭接长度15mm的咬合结构,接缝处填充银基导电胶(体积电阻率<1×10⁻⁴Ω・cm),经声压级测试,1米处噪声可把控在55dB以下,符合居民区夜间噪声标准。此外,铁芯需通过-40℃至70℃的温度循环试验(每循环8小时,含2小时高温保持、2小时低温保持),在极端温差条件下,磁性能参数变化率均在允许范围内,确保储能系统在昼夜温差大的户外环境中稳定运行。 江西金属互感器铁芯厂家互感器铁芯的连接方式需低磁阻设计;
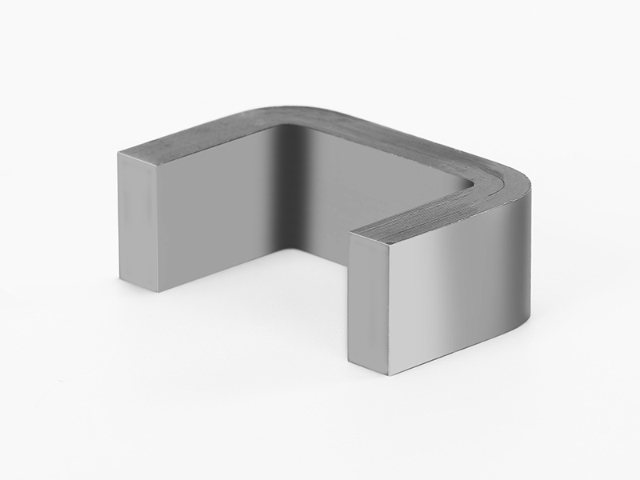
互感器铁芯生产全程采用机械化流水线作业,从原料分条、数控冲剪、自动卷绕,到叠装整形、退火处理、绝缘封装,各工序衔接连贯,减少人工干预带来的尺寸与性能偏差。机械设备参数程序化设定,同一规格铁芯重复生产时,工艺参数保持一致,成品结构、磁性能统一性强。流水线生产可适配大批量订单交付,同时支持小批量非标规格定制,灵活匹配不同厂家的采购需求。生产过程中对成品进行逐件外形筛查与抽样磁性能检测,剔除变形、尺寸超差、结构缺陷的构件,保证流入市场的铁芯都能适配正常互感器装配与工况运行。
新能源汽车互感器铁芯的轻量化设计。采用超薄纳米晶合金带材(厚度),铁芯材料卷绕成C型铁芯,重量比传统硅钢片铁芯减轻40%,体积缩小至30cm³以内。铁芯与PCB板直接焊接(焊点直径,抗拉强度≥5N),并且逐步减少连接件重量。材料选用铁基纳米晶(Fe₇₈Si₁₃B₉)较好的用材,磁导率≥10⁵,在10kHz时损耗≤,并且满足车载高频工况需求。产品的安装位置需在距电机≥150mm,通过磁隔离(坡莫合金)降低电磁干扰,且是误差变化≤。 坡莫合金常用于对磁性能要求较高的场景。
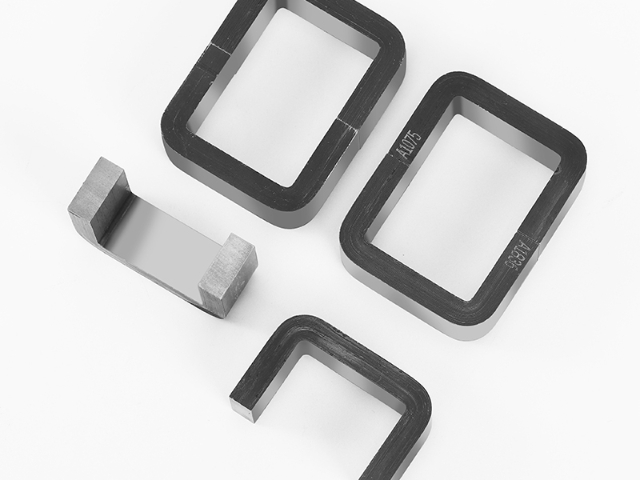
互感器铁芯的机械紧固方式直接影响其抗短路能力。当系统发生短路时,巨大的电动力会作用于绕组和铁芯。如果铁芯夹紧力不足,硅钢片可能会发生位移、变形甚至散落,导致磁路破坏和绝缘损伤。因此在制造过程中,通常采用高度度的环氧玻璃丝带绑扎或金属夹件压紧,并在固化后保持足够的预紧力。对于大型互感器,还会在铁芯内部设置防磁螺杆和绝缘垫块,以承受轴向和径向的电磁力,确保在极端工况下结构的完整性。这种设计保障了设备在故障情况下的安全运行。 互感器铁芯的耐温上限需适配工作环境?江西金属互感器铁芯厂家
铁芯完成加工后进行退火处理,释放内部应力,稳定磁导状态。江西金属互感器铁芯厂家
油田抽油机特需变压器铁芯需耐受油污侵蚀。硅钢片表面采用氟碳涂层处理,通过静电喷涂工艺形成30μm厚涂层,其主要成分为聚四氟乙烯(含量70%),表面接触角达115°,具有显示憎油特性,在原油浸泡24小时后,油污附着量比普通环氧涂层减少70%。铁芯整体封装在304不锈钢壳体(厚度3mm)内,壳体与铁芯之间预留10mm宽油道,底部设置倾斜角5°的排油孔,便于渗入的油污自然排出。夹件螺栓选用M10×30不锈钢螺栓,头部加装丁腈橡胶防尘帽(耐油等级ISO18797),防止油污渗入螺纹影响拆卸。维护方面,每半年需用特需溶剂(煤油与异丙醇按3:1混合)清洗铁芯表面,清洗后绝缘电阻需返回至初始值的90%以上(≥100MΩ)。在含3%原油的潮湿环境中,经5000小时运行试验,铁芯锈蚀面积<2%,空载损耗增幅<8%,证明其能稳定运行5年以上。 江西金属互感器铁芯厂家