商机详情 -
陕西交通运输互感器铁芯电话
互感器铁芯的运输振动测试。采用随机振动谱(功率谱密度²/Hz,10-2000Hz),持续测试8小时,模拟公路运输环境。测试后检查:铁芯紧固件无松动(扭矩变化≤10%),绝缘电阻≥100MΩ,误差变化≤,确保运输过程中性能稳定。互感器铁芯的硅钢片晶粒度检测。通过金相显微镜(放大100倍)观察硅钢片晶粒,冷轧取向硅钢片晶粒度应≥7级(ASTM标准),晶粒尺寸50-100μm,均匀度≥90%(同一视场晶粒尺寸偏差≤20%)。晶粒度不合格会导致磁性能波动(铁损偏差>5%)。 初始磁导率是衡量铁芯性能的关键指标。陕西交通运输互感器铁芯电话
高频脉冲互感器铁芯的响应速度设计。采用纳米晶合金带材(厚度),卷绕成环形铁芯(外径20mm,内径10mm),磁导率≥80000,在1MHz时响应时间<50ns。气隙设置为,用聚四氟乙烯片填充,使电感量稳定在1mH±5%。铁芯与线圈之间涂覆导热胶(导热系数(m・K)),降低高频损耗导致的温升(≤20K)。适用于脉冲功率系统,在10μs脉冲宽度下,输出信号线性度≥98%。互感器铁芯的磁粉探伤检测内部缺陷。将铁芯磁化(磁场强度2000A/m),喷洒磁悬液(浓度),停留10-15分钟后观察,表面及近表面(深度≤1mm)的裂纹、夹杂等缺陷会显示磁痕。缺陷磁痕长度≥即为不合格,需返工处理。检测后需退磁(剩磁≤),避免影响后续装配。磁粉探伤能发现冲压、焊接过程中产生的隐性缺陷,确保铁芯结构完整。甘肃车载互感器铁芯均价互感器铁芯的尺寸精度影响线圈绕制?
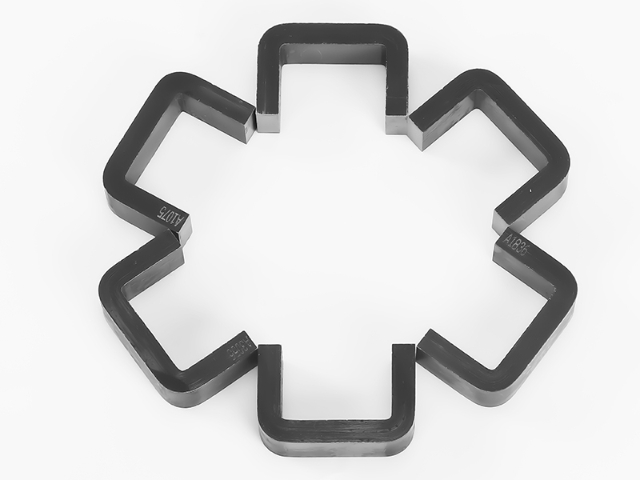
互感器铁芯的退火工艺对此终磁性能有决定性影响。硅钢片在冲剪和卷绕过程中会产生机械应力,导致晶格畸变,磁导率下降,损耗增加。通过高温退火处理,可以消除内应力,使晶粒重新长大并择优取向,恢复材料的软磁性能。对于超微晶合金,退火过程更是诱导纳米晶析出的关键步骤。退火温度、保温时间和冷却速度都需要严格控制。不当的退火工艺可能导致材料性能恶化,因此这是互感器制造中不可妥协的重点工序。这种工艺处理直接关系到铁芯的此终性能和设备的使用寿命。
干式互感器铁芯的通风散热结构设计。铁芯周围设置轴向通风道(数量4-6个,宽度10mm),配合顶部风扇(风量100m³/h),形成风冷,在额定负载下温升≤50K。通风道内不得有遮挡物,风速分布偏差≤10%,确保各部位散热均匀(温差≤5K)。通风结构需通过流体模仿优化,避免形成涡流死角。互感器铁芯的绝缘老化加速试验。在130℃烘箱中放置1000小时(相当于常温下10年),测试绝缘材料的拉伸强度保持率(≥70%)和介损因数(≤初始值的2倍)。铁芯的误差变化≤1%,绝缘电阻≥50MΩ(2500V兆欧表)。加速老化试验能速度评估铁芯的使用寿命,为维护周期提供依据。 铁芯的饱和磁率低限制了最大电流。
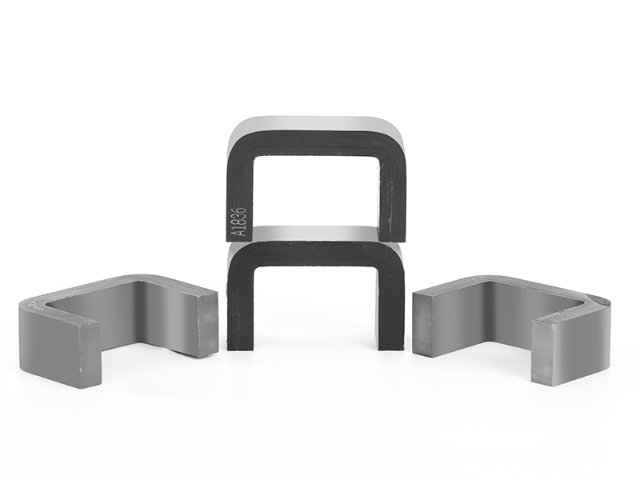
在互感器的实际运行中,铁芯的磁饱和现象是一个必须严格把控的物理过程。当一次侧电流过大或含有大量直流分量时,铁芯中的磁通密度会急剧上升,一旦超过材料的饱和磁感应强度,导磁率便会迅速下降,励磁电流激增,导致互感器的比差和角差急剧恶化。为了防止这种情况,设计人员通常会通过计算选择合适的铁芯截面积和材料牌号,确保在额定准确限值一次电流下,铁芯仍处于非饱和区。对于保护级互感器,更是要求其具有较强的抗饱和能力。此外,采用高饱和磁感应强度的材料或在磁路中引入适量气隙,也是延缓铁芯饱和、保证互感器在故障状态下仍能准确传变信号的效果手段。 互感器铁芯的固有噪声需把控在限值;上海汽车互感器铁芯厂家
互感器铁芯的边角处理需平滑无锐角;陕西交通运输互感器铁芯电话
农业排灌特需变压器铁芯注重耐湿热性能。硅钢片表面处理采用磷化+电泳双层工艺,磷化阶段在85℃磷酸锌溶液中浸泡10分钟,形成8μm厚的多孔磷酸锌晶体层,为后续电泳漆提供良好附着基础;电泳漆选用耐候性丙烯酸树脂体系,厚度25μm,固化温度160℃,形成连续致密的保护膜。经96小时湿热试验(温度40℃±2℃,相对湿度95%±3%)后,铁芯表面无锈蚀痕迹,盐雾试验(5%NaCl溶液,35℃)48小时评级达9级。铁芯底部加装150mm高钢筋混凝土基座,混凝土强度等级C30,内掺5%硅灰提高密实度,基座与铁芯之间垫3mm厚丁腈橡胶板(邵氏硬度60±5),既实现电气绝缘(体积电阻率>10¹⁰Ω・cm),又能阻断地面潮气传导。夹件螺栓采用热浸镀锌处理,锌层厚度85μm,配合尼龙防松螺母(使用温度-40℃至100℃),在农田多雾环境中可保持3年无明显腐蚀。运维方面,每年需进行两次绝缘电阻检测(采用2500V兆欧表),潮湿季节应增加至每季度一次,确保数值不低于50MΩ,避免绝缘劣化导致的安全隐患。 陕西交通运输互感器铁芯电话